
Содержание
Срок службы тротуарной плитки зависит от её тела, а её ценность в глазах покупателя — от лицевой поверхности. Двухслойная тротуарная плитка разделяет эти две задачи: основная часть изделия — экономичный и прочный бетон основного слоя, а видимый верх — отдельный мелкозернистый лицевой слой, который можно окрасить. Оба слоя уплотняются вместе в одном цикле прессования, поэтому плитка работает как единое целое. В этом руководстве пошагово описано, как производится двухслойная плитка, на что обратить внимание в лицевой смеси и пигменте и какой вибропресс подходит для такого производства.
Однослойная и двухслойная тротуарная плитка
В однослойной плитке форму заполняет одна смесь; если нужен цвет, пигмент добавляют во всю смесь. В двухслойной плитке форму сначала заполняет бетон основного слоя, а сверху распределяется тонкий лицевой слой.
| Параметр | Однослойная | Двухслойная |
|---|---|---|
| Смесь | Одна смесь | Основной бетон + лицевая смесь |
| Лицевая поверхность | Та же структура, что и у тела | Мелкозернистая, плотная и более гладкая |
| Цвет | Пигмент во всём изделии | Пигмент только в лицевом слое |
| Расход пигмента | Высокий | Значительно ниже |
| Оборудование | Достаточно одного бункера | Нужен вибропресс с двумя бункерами |
| Типичный рынок | Серая экономичная плитка; распространена в странах Африки южнее Сахары | Цветная декоративная плитка; Центральная Азия и СНГ, Северная Африка, Балканы, Ближний Восток |
Коротко: для однослойной плитки достаточно более простой линии, и она справляется там, где принимают серую плитку. Там, где покупатели хотят цветную, гладкую и привлекательную плитку, второй слой напрямую повышает качество и снижает затраты на пигмент. На рынках Центральной Азии и СНГ спрос в основном именно на двухслойную цветную тротуарную плитку.
Как производится двухслойная тротуарная плитка: по шагам
- Основной бетон: цемент, песок и щебень (обычно фракции 0–8 мм) смешиваются до жёсткой, полусухой консистенции: смесь держит форму, если сжать её в руке, но не выделяет воду. Этот слой даёт изделию прочность.
- Лицевая смесь: мелкий песок (обычно 0–3 мм), больше цемента, чем в основном слое, и — для цветной плитки — пигмент готовятся в отдельном смесителе или отдельным замесом.
- Заполнение основным слоем: питатель (загрузочный ящик) первого бункера заполняет форму основным бетоном, а короткая предварительная вибрация его осаживает.
- Нанесение лицевого слоя: второй питатель из второго бункера распределяет тонкую лицевую смесь поверх основного слоя. Толщина лицевого слоя обычно 5–10 мм.
- Вибрация и уплотнение: пока вибростол формы вибрирует, пуансон прессует оба слоя вместе. Именно здесь два слоя становятся одним изделием.
- Распалубка: форма поднимается, свежая плитка выходит из машины на технологическом поддоне, а тележка для поддонов отвозит её в зону твердения.
- Твердение и уход: в первые дни свежие изделия защищают от солнца, ветра и быстрого высыхания и при необходимости увлажняют. Значительная часть качества поверхности и стабильности цвета определяется именно здесь.
Лицевая смесь и пигмент: на что обратить внимание
Дозировка пигмента и затраты
Тротуарную плитку обычно окрашивают пигментами на основе оксида железа (красный, жёлтый, чёрный, коричневый), а для зелёного цвета используют оксид хрома. На практике дозировка чаще всего составляет около 3–5 % от массы цемента; если добавить больше, затраты растут, а цвет заметно ярче не становится. Именно здесь второй слой себя окупает: в плитке толщиной 6–8 см лицевой слой 5–10 мм — лишь небольшая часть объёма. Если пигмент есть только в этом слое, его уходит гораздо меньше, чем при окрашивании всего изделия. Белый цемент делает жёлтый и светлые цвета ярче.
Однородность цвета
Самая частая причина разнотона между поддонами — колебания влажности и дозировки пигмента. Одинаковое взвешивание материалов в каждом замесе, контроль влажности песка и постоянное время перемешивания сохраняют цвет ровным. Если выпускать один заказ из одной партии материалов, на объекте не будет заметной разницы в оттенках.
Высолы
Белые пятна, которые со временем появляются на поверхности, образуются из извести, выносимой изнутри бетона на поверхность; на цветной плитке они заметны гораздо сильнее. Плотная поверхность без пор, отсутствие лишней воды и правильный уход за бетоном снижают риск; также можно применять добавки, уменьшающие образование высолов.
Роль вибрации в качестве поверхности
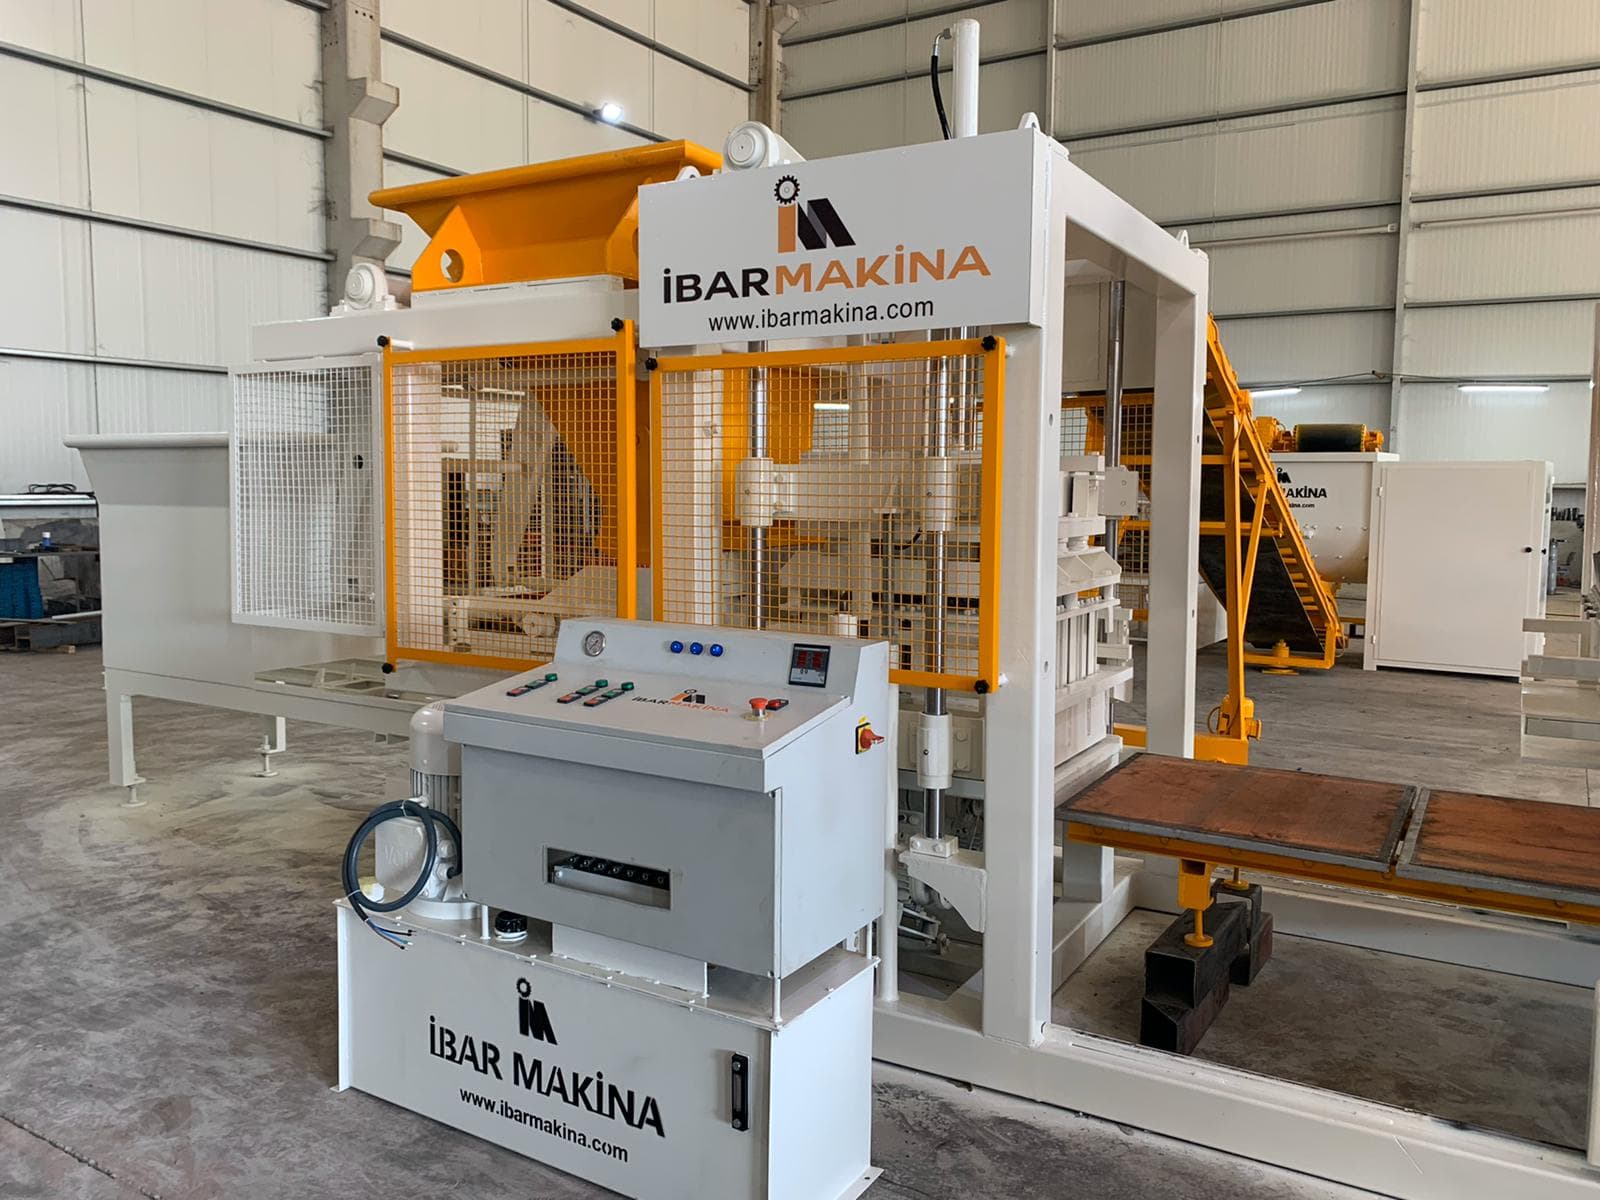
Одна лишь мелкозернистая лицевая смесь не гарантирует гладкой поверхности; плотной и беспористой её делает вибрация. Если вибрация распределяется по форме неравномерно, часть изделий выходит с пористым верхом и скруглёнными кромками. В вибропрессах серии CBM от İbar Makina под вибростолом работают мощные вибромоторы; поскольку наша система вибрации равномерно уплотняет смесь по всей форме, наши полуавтоматические машины CBM выпускают плитку с тем качеством поверхности, которое обычно ожидают от полностью автоматических линий. Для инвестора, начинающего с полуавтоматической линии, это означает соответствие требованиям рынка к качеству при меньших вложениях.
Какой вибропресс выбрать для двухслойной плитки?
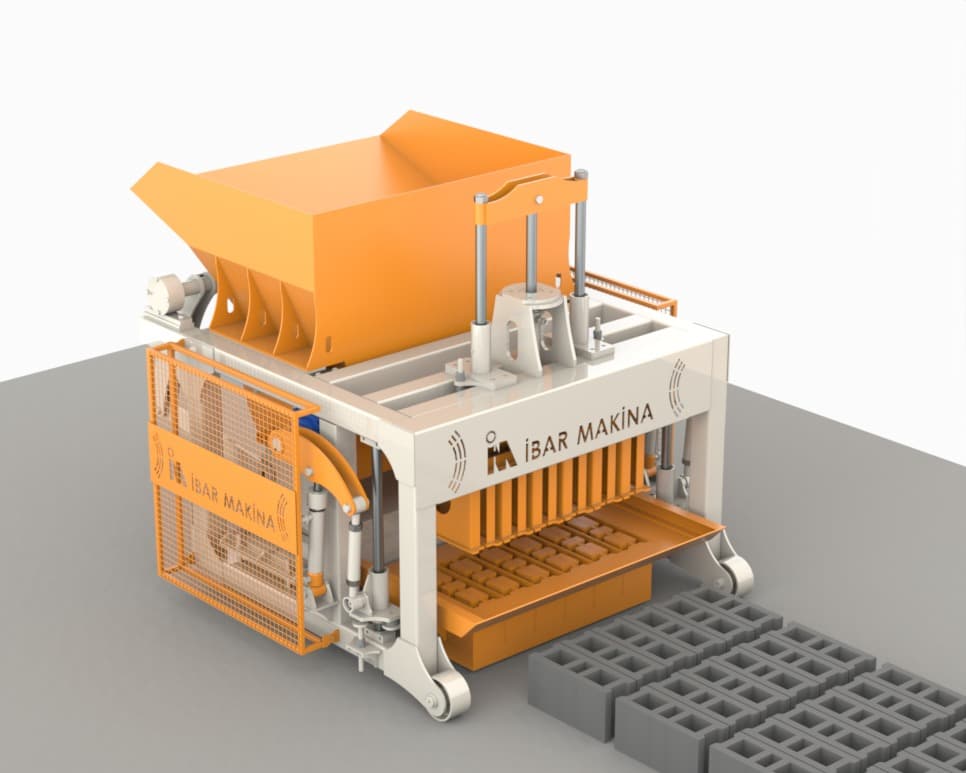
Для двухслойного производства нужны два отдельных бункера и два питателя. Серия CBM от İbar Makina устроена именно так, и после смены формы та же машина выпускает также бетонные блоки и бордюрный камень. Данные взяты из наших карточек продукции:
| Модель | Автоматизация | Плиток за цикл | Суточная выработка плитки |
|---|---|---|---|
| CBM 12 | Полуавтомат | 12 | около 300 м² |
| CBM 20 | Полуавтомат | 20 | около 400 м² |
| CBM 25 | Полуавтомат | 25 | около 500 м² |
| CBM 25 PRO | Полностью автоматический (PLC) | 25–70 (в зависимости от формы плитки) | 700–800 м² |
| CBM 36 PRO | Полностью автоматический (PLC) | 36–99 (в зависимости от формы плитки) | 1 100–1 300 м² |
Серия BLOCKMASTER имеет один бункер и выпускает однослойную плитку; это экономичный выбор там, где достаточно серой плитки. Если ваша цель — цветная двухслойная плитка, начинайте с серии CBM. На полностью автоматических моделях PRO роботы для съёма и пакетирования изделий — опция, но для полностью автоматического производства они рекомендуются. Сравните все модели на странице вибропрессы для тротуарной плитки и узнайте, от чего зависит цена, в нашем руководстве по ценам на станки для тротуарной плитки.
Пример с объекта: CBM 12 в Уагадугу
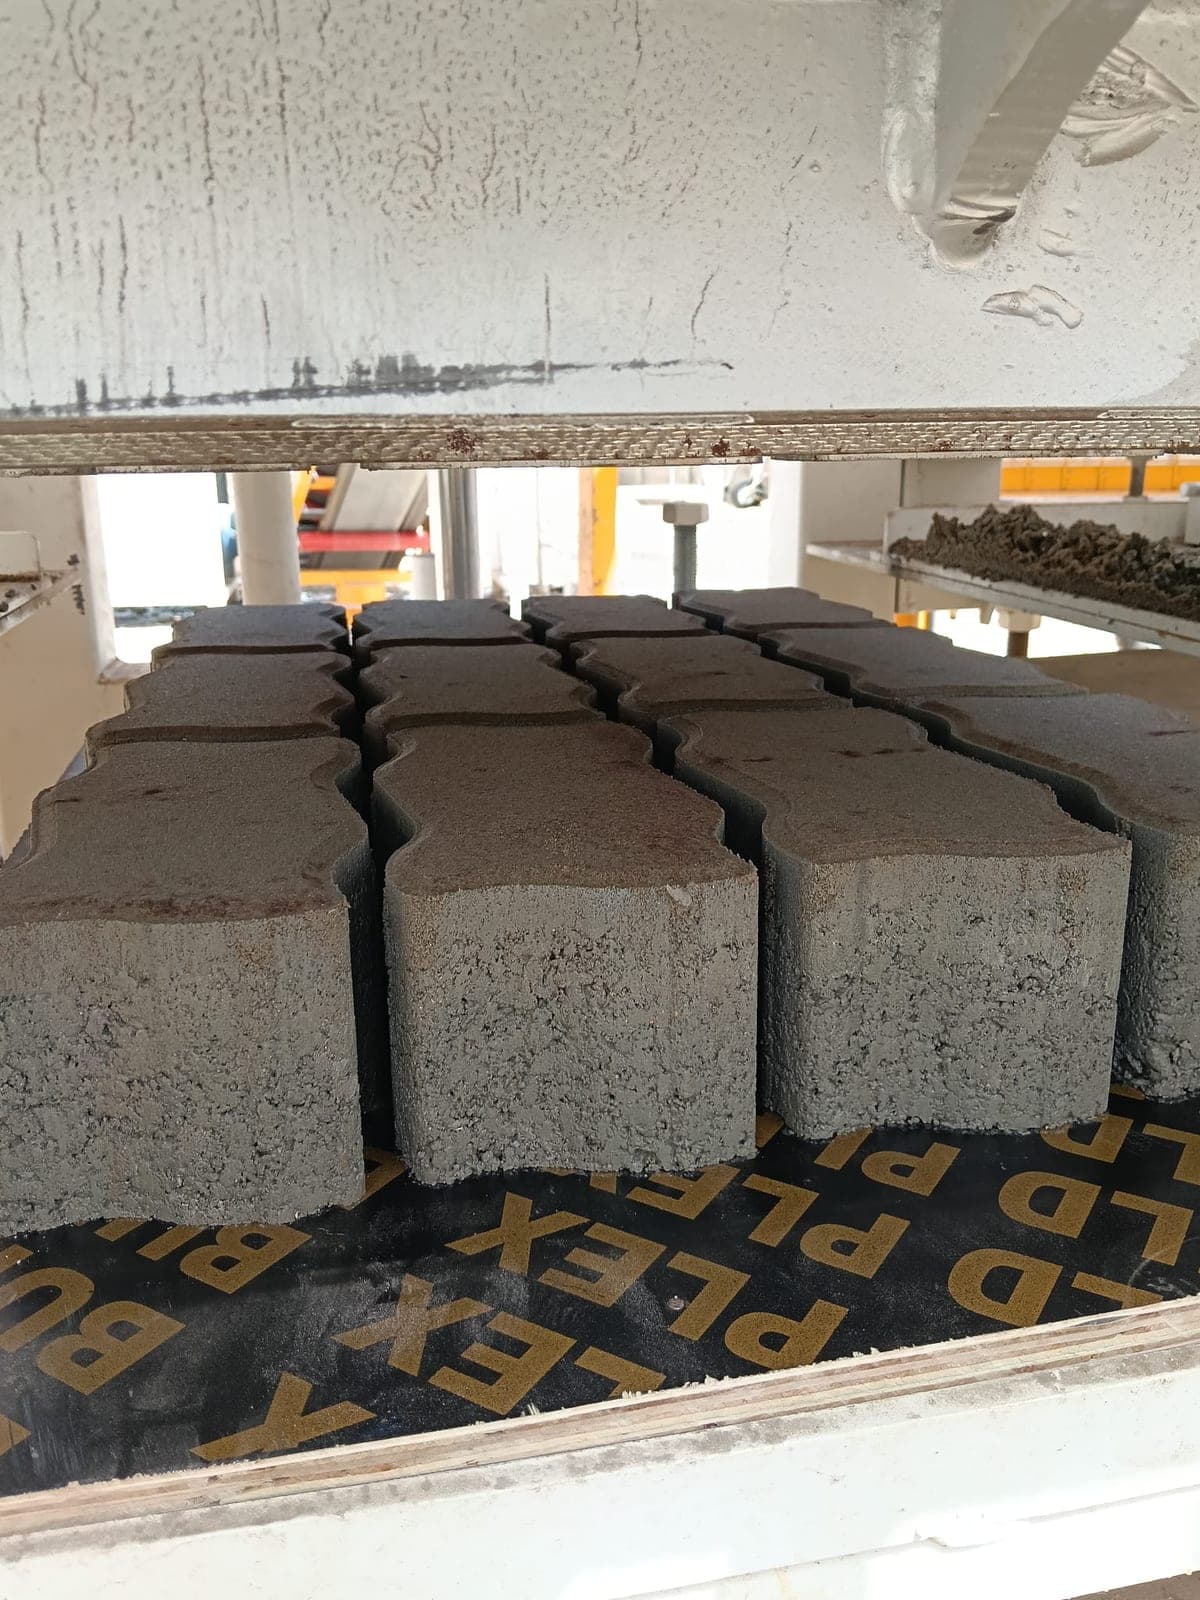
Крупные планы первых поддонов с линии CBM 12, которую мы установили в Уагадугу (Буркина-Фасо), наглядно показывают эффект второго слоя: у плитки с зацеплением мелкозернистый плотный верх и чёткие фаски, а тело — из более крупнозернистого бетона. После смены формы та же машина выпускала и пустотелые блоки — по пять штук на поддоне.
Часто задаваемые вопросы
Двухслойная плитка прочнее однослойной?
Прочность в основном определяется основным бетоном и правильным уплотнением. Второй слой даёт более плотную и износостойкую поверхность и цвет, который получают только сверху и с меньшим расходом пигмента.
Какой толщины должен быть лицевой слой?
На практике обычно 5–10 мм. Слишком тонкий слой при износе может обнажить основной бетон; более толстый, чем нужно, увеличивает затраты.
Может ли одна и та же машина выпускать серую и цветную плитку?
Да. На вибропрессе с двумя бункерами для серой плитки лицевую смесь готовят без пигмента, а для цветной пигмент добавляют только в лицевую смесь.
Влияет ли уход за формой на качество поверхности?
Да. Изношенная или загрязнённая форма даёт заусенцы на кромках и отклонения размеров. Смотрите наше руководство по обслуживанию форм для тротуарной плитки.
Расскажите нам, какие виды плитки вы хотите выпускать, какие цвета вам нужны и какова ваша суточная цель в квадратных метрах, — напишите нам в WhatsApp, и в тот же день мы пришлём подходящую модель CBM, формы и цену. Монтаж и обучение операторов входят в стоимость, а на наше оборудование действует гарантия 2 года.