İçindekiler
yarı otomatik ve tam otomatik briket makinası arasında seçim yaparken yalnızca günlük üretim kapasitesine bakmak yeterli değildir. İşçilik ihtiyacı, beton hazırlama düzeni, palet dolaşımı, bakım organizasyonu ve ürünlerin istiflenmesi birlikte değerlendirilmelidir. Doğru tercih, en yüksek otomasyon seviyesini satın almak değil; işletmenin sipariş hacmine, personel yapısına ve yatırım planına uygun üretim hattını kurmaktır.
1978'den beri Tekirdağ Çerkezköy'de üretim yapan ve 30'dan fazla ülkeye ihracat gerçekleştiren İBAR MAKİNA, briket ve parke taşı üretimine yönelik makinalar ve kalıplar üretir. Bu karşılaştırma, yatırım öncesinde hangi teknik soruların sorulması gerektiğini ve farklı otomasyon seviyelerinin işletmeye nasıl yansıyabileceğini açıklamaktadır.
Yarı Otomatik ve Tam Otomatik Sistemlerin Temel Farkı
Yarı otomatik üretimde belirli makina hareketleri kontrollü bir çevrim içinde gerçekleşirken bazı besleme, taşıma veya istifleme işlemleri operatör desteğiyle yürütülebilir. Ancak yarı otomatik tanımı, her üreticide ve her konfigürasyonda aynı ekipman kapsamını ifade etmez. Bu nedenle hangi işlemlerin otomatik, hangilerinin manuel olduğunu teklif üzerinde ayrı ayrı görmek gerekir.
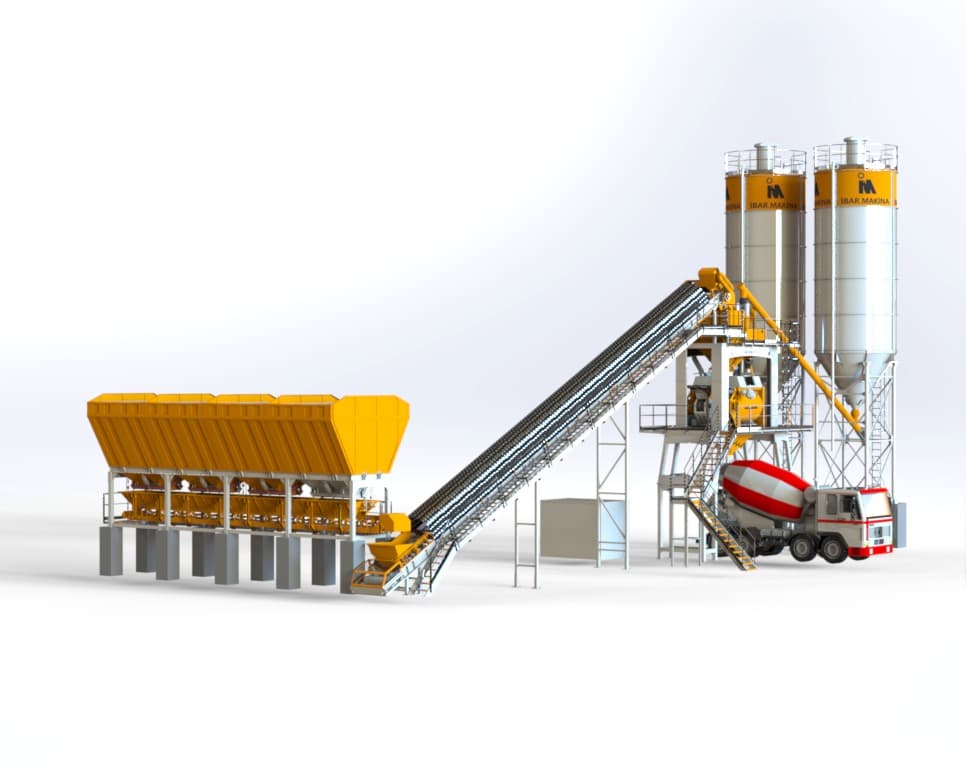
Tam otomatik sistemlerde hedef, üretim aşamalarını daha bütünleşik bir kontrol düzeniyle yönetmektir. Bununla birlikte otomatik bir briket makinası, beton hazırlama ve son ürün istiflemesi dahil bütün tesisin kendiliğinden otomatik olduğu anlamına gelmez. Mikser, taşıma sistemleri, palet besleme ve istifleme ekipmanlarının teklif kapsamı ayrıca incelenmelidir.
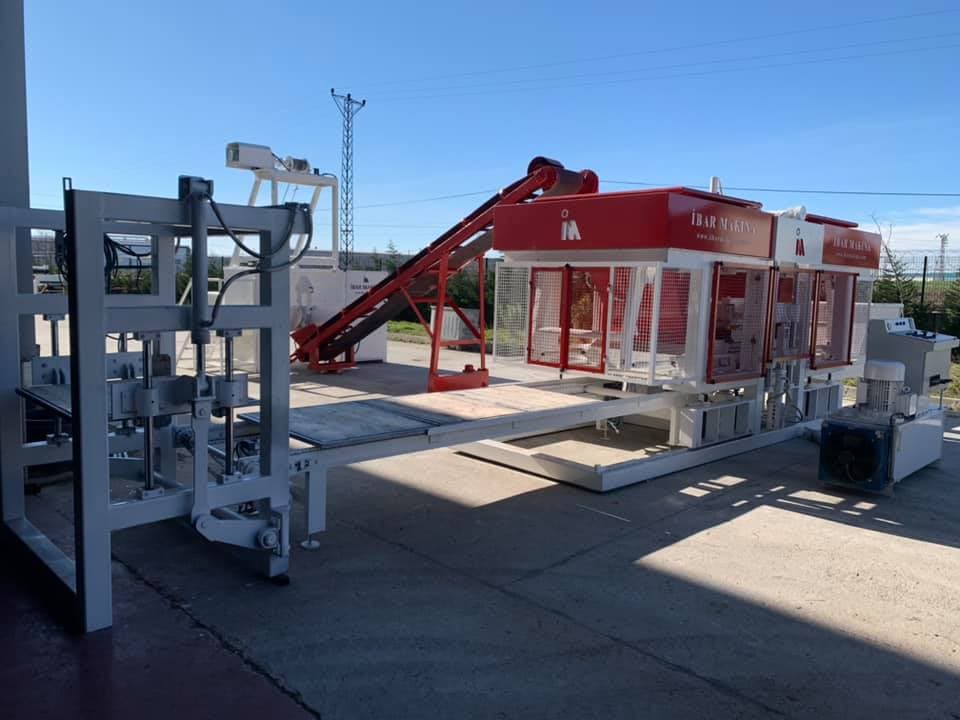
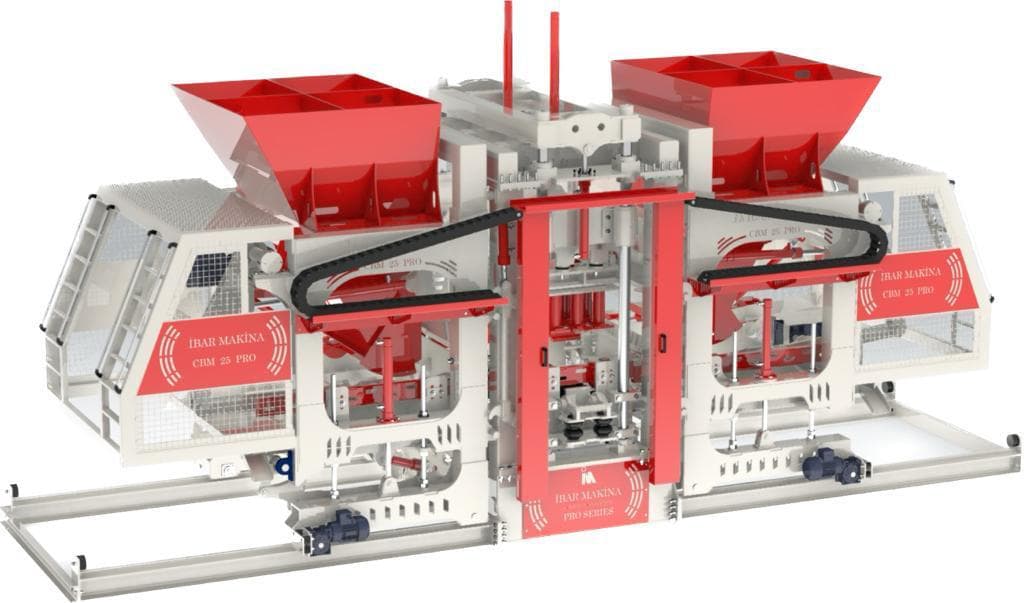
Başlangıç seçeneklerini değerlendirirken yarı otomatik briket makinası ve otomatik briket makinası kategorilerini karşılaştırabilirsiniz. Model adı kadar, hattın başlangıç ve bitiş noktalarının açık biçimde tanımlanması önemlidir.
İşçilik: yarı otomatik ve tam otomatik briket makinası
Yarı otomatik bir hatta operatörün üretim akışındaki rolü daha belirgin olabilir. Paletlerin taşınması, ürünlerin üretim alanından alınması veya istif hazırlığı gibi işlemler insan müdahalesi gerektirebilir. Personel sayısını yalnızca makina başındaki çalışan üzerinden hesaplamak, gerçek işçilik ihtiyacını olduğundan düşük gösterebilir.
Tam otomatik hat, uygun ekipmanlarla manuel taşıma ve tekrarlayan işlemleri azaltabilir. Buna karşılık operatörün görevi tamamen ortadan kalkmaz; süreç izleme, reçete kontrolü, kalite takibi ve arızaya ilk müdahale daha önemli hale gelir. Otomasyon, personel ihtiyacının yanında gerekli yetkinlikleri de değiştirir.
- Yarı otomatik tercihinde: İş bölümü, operatör deneyimi ve vardiya boyunca sürdürülebilir çalışma temposu değerlendirilmelidir.
- Tam otomatik tercihinde: Kontrol sistemi eğitimi, teknik bakım yetkinliği ve hat duruşlarına müdahale planı hazırlanmalıdır.
- Her iki sistemde: Temizlik, ürün kontrolü, kalıp değişimi ve güvenli çalışma için personel planlaması yapılmalıdır.
Kesin personel sayısı, yerleşim planı ve ekipman kapsamı bilinmeden verilmemelidir. Teklif aşamasında görev bazlı bir işçilik planı istemek, farklı sistemleri aynı ölçütlerle karşılaştırmayı kolaylaştırır.
Kapasiteyi Makina ve Hat Düzeyinde Değerlendirin
Bir baskıda üretilen ürün sayısı ile günlük üretim kapasitesi farklı göstergelerdir. Günlük gerçekleşen üretim; ürün ölçüsü, beton karışımı, besleme sürekliliği, çalışma süresi, duruşlar ve ürün taşıma düzeninden etkilenir. Bu nedenle kapasite karşılaştırması aynı ürün ve aynı çalışma koşulları üzerinden yapılmalıdır.
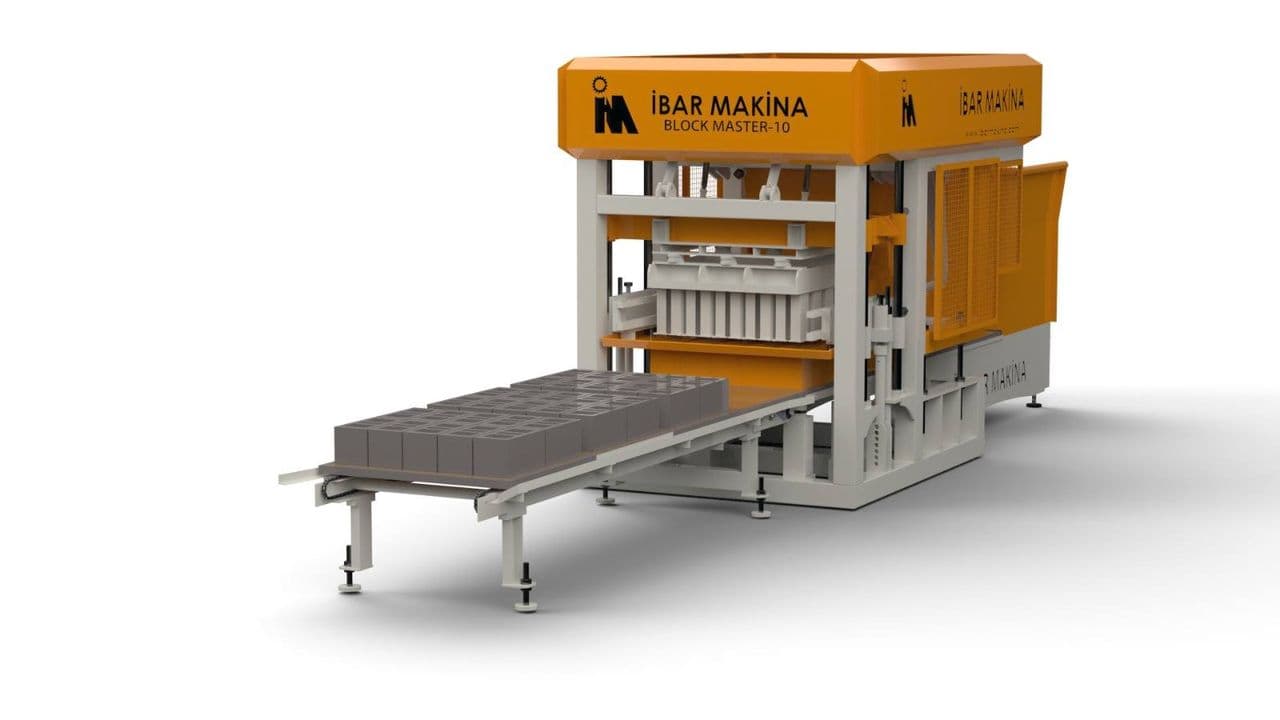
İBAR MAKİNA ürün bilgilerinde BLOCK MASTER 4 için 200x400x200 mm brikette günlük 4.000 adet ve bir baskıda 4 adet kapasite belirtilir. BLOCK MASTER 8 için günlük 8.000 adet ve bir baskıda 8 adet; BLOCK MASTER 10 için günlük 10.000 adet ve bir baskıda 10 adet bilgisi verilir. BLOCKMASTER 10 S otomatik briket makinası için belirtilen günlük kapasite ise 12.000 adettir.
Bu değerler model karşılaştırmasına yardımcı olur; farklı ürünlerde aynı günlük çıktının elde edileceği şeklinde yorumlanmamalıdır. Ayrıca makina kapasitesi yüksek olsa bile beton hazırlama veya ürün taşıma aşaması yetersiz kalırsa hattın tamamı aynı üretim hızına ulaşamayabilir.
Yatırım Maliyeti ve İşletme Giderleri
Yarı otomatik sistemler, daha sınırlı yardımcı ekipman kapsamıyla başlangıç yatırımını yönetmek isteyen işletmeler için değerlendirilebilir. Tam otomatik hatlarda ise kontrol, taşıma ve istifleme ekipmanları yatırım kapsamını genişletebilir. Ancak yalnızca ilk satın alma bedeline bakmak, uzun vadeli maliyet karşılaştırmasını eksik bırakır.
Toplam maliyet hesabında işçilik, enerji, bakım, sarf malzemeleri, palet ihtiyacı ve üretim duruşları birlikte ele alınmalıdır. Ürün başına maliyeti değerlendirmek için beklenen satış hacmi ve gerçekçi kapasite kullanım oranı da hesaba katılmalıdır. Talep düşükse yüksek kapasiteli bir hattın önemli bölümü kullanılmadan kalabilir.
- Makina, kalıp ve yardımcı ekipmanları aynı kapsamda karşılaştırın.
- Kurulum alanı, zemin, elektrik altyapısı ve taşıma ihtiyaçlarını belirleyin.
- İlk yatırımın yanında bakım ve personel eğitimini bütçelendirin.
- İleride kapasite artırımı düşünülüyorsa ekipman uyumluluğunu önceden sorun.
Briket makinası fiyatları konfigürasyona göre değişir. Sağlıklı teklif karşılaştırması için ürün ölçülerini, hedef üretimi, otomasyon kapsamını ve istifleme beklentisini aynı teknik şartname içinde paylaşmak gerekir.
PLC Kontrol, Bakım ve İstifleme Robotu
PLC Kontrol Ne Sağlar?
PLC, makina hareketlerinin belirlenen sıralama ve koşullara göre yönetilmesini sağlayan endüstriyel kontrol sistemidir. Uygun şekilde yapılandırılmış bir sistem, çevrim takibini ve parametre yönetimini kolaylaştırabilir. Ancak yalnızca PLC bulunması, hattın tüm aşamalarının otomatik olduğu anlamına gelmez.
Teklifte operatör ekranının işlevleri, ayarlanabilir parametreler, alarm bildirimleri ve kullanıcı yetkileri açıklanmalıdır. Reçete kaydı veya uzaktan destek gibi özellikler varsayılmamalı; ilgili konfigürasyonda bulunup bulunmadığı doğrulanmalıdır.
Bakım Planı Nasıl Değişir?
Her iki sistemde de kalıp, titreşim sistemi, hidrolik bileşenler ve hareketli parçalar düzenli kontrol gerektirir. Otomasyon kapsamı arttıkça sensörler, elektrik panosu ve kontrol bileşenleri de bakım planına dahil olur. Daha fazla otomasyon, bakım ihtiyacını ortadan kaldırmaz; bakımın niteliğini değiştirir.
Bakım aralıkları üreticinin talimatlarına göre belirlenmeli, operatör eğitimi ve kritik yedek parça planı hazırlanmalıdır. Temizlik ve bakım sırasında güvenli durdurma prosedürleri uygulanmalı; çalışanların hareketli ekipmana kontrolsüz erişimi engellenmelidir.
İstifleme Robotu Ne Zaman Değerlendirilmelidir?
İstifleme robotu, uygun hat düzeninde tekrarlayan ürün taşıma ve istifleme işlerini otomatikleştirmek için değerlendirilebilir. Yüksek ve düzenli üretim hacmi olan işletmelerde manuel istiflemenin oluşturduğu darboğazı azaltmaya yardımcı olabilir. Ancak her otomatik makina teklifinde standart olarak yer aldığı kabul edilmemelidir.
Ürün ağırlığı, istif deseni, palet tipi, kullanılabilir alan ve ürünün işlem anındaki dayanımı birlikte incelenmelidir. Robotun hangi aşamada çalışacağı ve güvenlik alanının nasıl oluşturulacağı, yerleşim projesinde açıkça gösterilmelidir.
Hangi İşletme İçin Hangisi Uygun? Karar Tablosu
| Karar Ölçütü | Yarı Otomatik Sistem | Tam Otomatik Sistem |
|---|---|---|
| Sipariş düzeni | Değişken talep ve kontrollü büyüme için değerlendirilebilir. | Düzenli ve yüksek üretim ihtiyacında öne çıkabilir. |
| Başlangıç yatırımı | Daha sınırlı ekipman kapsamıyla planlanabilir. | Hat otomasyonu nedeniyle daha geniş bütçe gerektirebilir. |
| İşçilik yaklaşımı | Manuel görevler ve operatör koordinasyonu önemlidir. | Manuel işlemler azaltılabilir; teknik yetkinlik önem kazanır. |
| Bakım organizasyonu | Mekanik ve hidrolik bakım düzeni temel ihtiyaçtır. | Kontrol ve sensör sistemlerinin bakımı da planlanmalıdır. |
| İstifleme ihtiyacı | Manuel veya yardımcı ekipmanlı düzen incelenebilir. | Robotlu istifleme, hat uyumu doğrulanarak değerlendirilebilir. |
| Büyüme hedefi | Sonradan genişletme imkânı teklif aşamasında sorulmalıdır. | Beklenen talebe uygun bütünleşik hat planlanmalıdır. |
Yeni başlayan veya talebi henüz istikrarlı olmayan işletmeler, yatırımı aşamalı planlamayı tercih edebilir. Düzenli siparişleri bulunan ve manuel taşımayı azaltmak isteyen işletmeler ise tam otomatik hattı değerlendirebilir. Nihai karar, satış beklentisi ve tesis koşullarıyla desteklenmelidir.
Sık Sorulan Sorular
Yarı otomatik briket makinası daha mı az üretir?
Otomasyon seviyesi tek başına kapasiteyi belirlemez. Baskı başına ürün sayısı, çevrim düzeni ve yardımcı ekipmanlar birlikte değerlendirilmelidir. Modeller, aynı ürün ve çalışma koşulları üzerinden karşılaştırılmalıdır.
Tam otomatik sistemde operatöre ihtiyaç var mı?
Evet. Süreç izleme, kalite kontrolü, kalıp değişimi ve bakım için personel gerekir. İhtiyaç duyulan çalışan sayısı ve görevler, hattın otomasyon kapsamına göre belirlenir.
PLC kontrol ile istifleme robotu aynı şey midir?
Hayır. PLC, makina ve ekipmanların kontrolünü yönetir; istifleme robotu ise ürünlerin taşınması ve istiflenmesi için kullanılan ayrı bir ekipmandır. İkisinin teklif kapsamı ayrı ayrı doğrulanmalıdır.
İşletmeme uygun konfigürasyonu nasıl belirleyebilirim?
Ürün ölçülerini, hedef günlük üretimi, vardiya planını, mevcut personeli ve tesis alanını belirleyin. İBAR MAKİNA'dan işletmenize uygun seçenekleri değerlendirmek için teklif formu üzerinden bu bilgileri paylaşabilirsiniz.