İçindekiler
- Briket Makinası Kapasite Hesabı İçin Temel Veriler
- Baskı Başına Adet ve Çevrim Süresinden Üretim Hesabı
- Adım Adım Örnek: Bir Baskıda 10 Adet Briket
- Vardiya Düzeni ve Duruşların Doğru Kaydedilmesi
- Palet ve Kür Alanı Günlük Kapasiteyi Nasıl Etkiler?
- Personel ve Beton Beslemesinin Kapasiteye Etkisi
- Sık Sorulan Sorular
briket makinası kapasite hesabı, yalnızca bir baskıda çıkan ürün sayısını günlük çalışma süresiyle çarpmaktan ibaret değildir. Kalıbın göz sayısı, çevrim süresi, vardiya içindeki duruşlar, beton besleme düzeni ve ürünlerin kür alanına taşınması birlikte değerlendirilmelidir. Doğru hesap, makinanın teorik üretimi ile tesisin sürdürülebilir günlük üretimini birbirinden ayırır. Böylece yatırım planı, sipariş terminleri ve işletme kaynakları aynı üretim hedefi üzerinden belirlenebilir.
İBAR MAKİNA, 1978'den beri Tekirdağ Çerkezköy'de üretim yapan ve 30'dan fazla ülkeye ihracat gerçekleştiren bir üreticidir. Farklı tesis ihtiyaçlarına yönelik briket makinası seçeneklerini değerlendirirken kapasiteyi tek bir katalog değeri yerine bütün üretim akışı üzerinden okumak gerekir.
Briket Makinası Kapasite Hesabı İçin Temel Veriler
Hesabın başlangıcında üretilecek briketin ölçüsü ve kullanılacak kalıp netleştirilmelidir. Aynı makina, farklı ürün kalıplarıyla çalıştığında baskı başına farklı sayıda ürün verebilir. Bu nedenle bir ürün için belirtilen adet değeri, başka ölçüdeki brikete doğrudan uygulanmamalıdır. Özellikle ürün çeşitliliği yüksek tesislerde her kalıp için ayrı kapasite tablosu hazırlanması yararlıdır.
- Baskı başına adet: Bir üretim çevriminde kalıptan çıkan briket sayısıdır.
- Çevrim süresi: Ardışık iki üretim çevrimi arasındaki süredir; hesapta saniye cinsinden kullanılır.
- Brüt vardiya süresi: Vardiyanın başlangıcı ile bitişi arasındaki toplam süredir.
- Net çalışma süresi: Planlı ve plansız duruşlar çıkarıldıktan sonra kalan üretim süresidir.
- Kabul edilen ürün oranı: Üretilen briketlerin kalite kontrolünden geçerek kullanılabilir ürün sayısına dönüşen payıdır.
Çevrim süresi değerlendirilirken yalnızca titreşim veya sıkıştırma süresi esas alınmamalıdır. Kalıbın doldurulması, sıkıştırma, ürünün kalıptan çıkarılması ve paletin ilerlemesi gibi çevrimi oluşturan işlemler birlikte ele alınmalıdır. Ölçüm, birkaç hızlı baskıya değil, normal üretim şartlarında izlenen yeterli sayıda çevrime dayanmalıdır.
Baskı Başına Adet ve Çevrim Süresinden Üretim Hesabı
Temel hesapta önce saatteki çevrim sayısı bulunur. Ardından bu değer baskı başına ürün adediyle çarpılır. Son aşamada net çalışma süresi kullanılarak günlük üretim hesaplanır. Birimlerin tutarlı olması önemlidir: Çevrim saniye ile ölçülüyorsa bir saat, hesapta 3.600 saniye olarak alınır.
- Saatlik çevrim sayısı = 3.600 / çevrim süresi.
- Teorik saatlik üretim = saatlik çevrim sayısı × baskı başına adet.
- Net günlük üretim = teorik saatlik üretim × net çalışma saati.
- Kabul edilen günlük ürün = net günlük üretim × kabul edilen ürün oranı.
Bu formüllerdeki teorik üretim, kesintisiz çalışma varsayımına dayanır. Malzeme bekleme, temizlik, kalıp değişimi veya palet eksikliği varsa günlük sonuç düşer. Ayrıca makinanın çevrimi hızlansa bile karışım hazırlama ve taşıma ekipmanları aynı tempoya ulaşamıyorsa tesisin toplam üretimi artmayabilir.
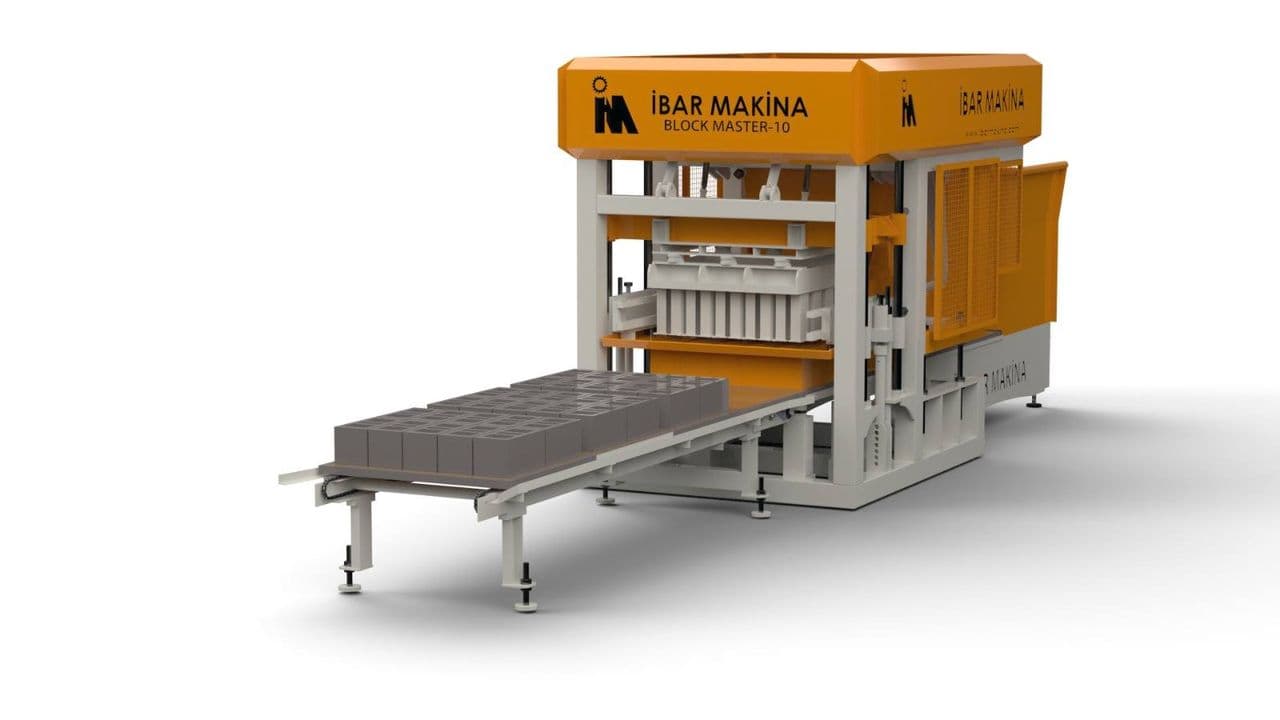
Ürün verisi ile hesap varsayımını ayırmak gerekir. Örneğin BLOCK MASTER 10 briket makinası için verilen değerler bir baskıda 10 adet ve günlük 10.000 adettir. Ancak bu bilgilerden hareketle çevrim süresi veya vardiya uzunluğu kesin olarak çıkarılamaz; çalışma koşulları teklif aşamasında ayrıca değerlendirilmelidir.
Adım Adım Örnek: Bir Baskıda 10 Adet Briket
Aşağıdaki örnek, 200x400x200 mm ölçüsünde briket üreten ve bir baskıda 10 adet ürün veren varsayımsal bir kalıp üzerinden hazırlanmıştır. 36 saniyelik çevrim ve 10 saatlik vardiya yalnızca hesap yöntemini göstermek için seçilmiştir; herhangi bir İBAR MAKİNA modelinin teknik çevrim veya vardiya verisi değildir. Gerçek projede kalıp uyumu ve çalışma değerleri ayrıca doğrulanmalıdır.
- Baskı başına adedi belirleyin: Örnekte her çevrimde 10 briket üretilmektedir.
- Saatlik çevrimi hesaplayın: 3.600 / 36 = 100 çevrim/saat.
- Saatlik teorik üretimi bulun: 100 × 10 = 1.000 adet/saat.
- Brüt vardiya sonucunu hesaplayın: 1.000 × 10 = 10.000 adet. Bu sonuç, hiç duruş yaşanmayan teorik senaryodur.
- Duruşları çıkarın: Örnekte mola, temizlik, hazırlık ve beklemelerin toplamı 2 saat kabul edilirse net çalışma 8 saat olur.
- Net günlük üretimi bulun: 1.000 × 8 = 8.000 adet. Kalite nedeniyle ayrılan ürünler varsa kabul edilen ürün sayısı ayrıca hesaplanır.
Bu örnekte günlük sonucun değişmesi, baskı başına adedin değişmesinden değil, kullanılabilir çalışma süresinin azalmasından kaynaklanır. Aynı şekilde çevrim süresinin uzaması da saatlik üretimi düşürür. Bu yüzden günlük hedef belirlerken en hızlı gözlenen çevrim yerine sürdürülebilir ortalama çevrim kullanılmalıdır.
Vardiya Düzeni ve Duruşların Doğru Kaydedilmesi
Vardiya süresi ile net üretim süresi aynı değildir. İşletme, duruşları nedenlerine göre kaydederse kapasite kaybının kaynağını daha kolay belirler. Operatör değişimi, karışım bekleme, palet sıkışması, temizlik ve bakım farklı başlıklarda izlenmelidir. Böylece yalnızca daha uzun çalışmak yerine üretimi sınırlayan süreç iyileştirilebilir.
Hesapta aynı kaybı iki kez düşmemek önemlidir. Örneğin net çalışma süresinden bütün beklemeler çıkarılmışsa, aynı beklemeleri içeren ikinci bir verim katsayısı uygulanmamalıdır. Kalite kayıpları ise ayrı değerlendirilmelidir; çünkü makina çalışmış ve ürün üretmiş olsa da bütün ürünler sevke uygun olmayabilir.
Birden fazla vardiya planlanırken bakım ve temizlik için ayrılacak zaman korunmalıdır. Otomatik briket makinası seçenekleri, üretim akışının değerlendirilmesinde önemli bir başlıktır; ancak otomasyon, malzeme ve saha organizasyonu kaynaklı bütün duruşları kendiliğinden ortadan kaldırmaz.
Palet ve Kür Alanı Günlük Kapasiteyi Nasıl Etkiler?
Palet, üretim çevriminin devamlılığını sağlayan temel kaynaklardan biridir. Hesap yalnızca palet adedine değil, paletin ürünle birlikte ne kadar süre bağlı kaldığına dayanmalıdır. Bir baskının bir üretim paletine yerleştirildiği varsayımında, örnekteki 8.000 briket için 8.000 / 10 = 800 paletlik günlük üretim akışı oluşur. Bu sayı, tek başına satın alınması gereken palet miktarı değildir.
Paletlerin yeniden kullanıma hazır hâle gelme süresi, gerekli toplam stoğu belirler. Ürünler palet üzerinde daha uzun kalıyorsa daha fazla palet bağlanır. Paletlerin kontrol, temizlik veya onarım nedeniyle kullanım dışında kalması da dikkate alınmalıdır. Ayrıca üretim paleti ile sevkiyat paletinin aynı işlevi görmeyebileceği unutulmamalıdır.
Kür alanı hesabında günlük ürün miktarı, alanda bekleme süresi, yerleşim düzeni ve taşıma koridorları birlikte değerlendirilir. Briketin ölçülerinden doğrudan saha ihtiyacı çıkarmak yeterli değildir. Raflı veya farklı yerleşim düzenleri, kullanılabilir alanı değiştirir. Ürün taşıma ve istifleme yöntemi de taze ürünün zarar görmesini önleyecek şekilde planlanmalıdır.
Personel ve Beton Beslemesinin Kapasiteye Etkisi
Personel ihtiyacı yalnızca makina operatöründen oluşmaz. Karışım hazırlama, malzeme besleme, palet taşıma, kür alanı yönetimi, kalite kontrol ve bakım işleri de üretimin devamlılığı için gereklidir. Sabit bir çalışan sayısı vermek yerine görevlerin, otomasyon düzeyinin ve saha yerleşiminin birlikte değerlendirilmesi daha doğru olur.
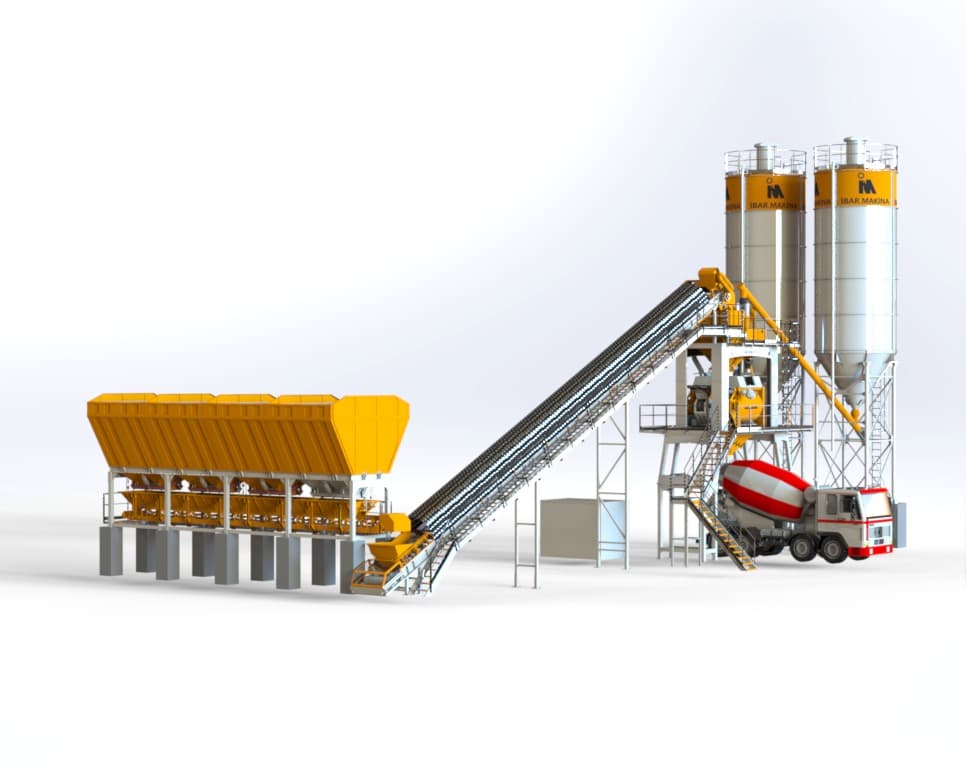
Beton karışımının düzenli hazırlanması da çevrim sürekliliğini etkiler. Makinanın karışım beklemesi, teorik kapasitenin kullanılamamasına yol açar. Bu nedenle beton santrali seçimi, briket üretim hattının ihtiyacıyla birlikte ele alınmalıdır. Dozajlama, karıştırma ve transfer düzeni; ürün kalitesini ve üretim temposunu desteklemelidir.
Sık Sorulan Sorular
Katalogdaki günlük kapasite, her tesiste aynı üretimi sağlar mı?
Hayır. Günlük sonuç; ürün kalıbı, çevrim süresi, net çalışma süresi, beton beslemesi, palet dönüşü ve kür alanına bağlıdır. Katalog değeri değerlendirilirken hangi çalışma koşullarına dayandığı netleştirilmelidir.
Daha fazla vardiya ile üretim doğrudan iki katına çıkar mı?
Ancak diğer kaynaklar aynı artışı karşılayabiliyorsa bu hedef değerlendirilebilir. Palet stoğu, kür alanı, personel düzeni ve karışım hazırlama kapasitesi yetersiz kalırsa vardiya artışı beklenen sonucu vermeyebilir.
Palet sayısı nasıl belirlenir?
Günlük baskı sayısı ve paletin tekrar kullanıma dönüş süresi birlikte hesaplanır. Kullanım dışı paletler ve işletmenin yedek ihtiyacı da değerlendirilir. Günlük kullanılan palet miktarı ile toplam palet stoğu aynı değildir.
Kapasiteye uygun makina teklifi için hangi bilgiler gerekir?
Ürün ölçüsü, hedef günlük üretim, vardiya düzeni, mevcut saha, palet sistemi ve otomasyon beklentisi paylaşılmalıdır. Fiyatlar konfigürasyona göre değişir. Projenize uygun makina ve yardımcı ekipmanların değerlendirilmesi için teklif formunu doldurarak İBAR MAKİNA ile ihtiyaçlarınızı paylaşabilirsiniz.