İçindekiler
- Parke taşı kalıbı bakımı neden önemlidir?
- Günlük temizlik nasıl yapılmalı?
- Aşınma kontrolünde hangi belirtiler izlenmeli?
- Doğru vibrasyon ve baskı ayarı kalıbı nasıl korur?
- Agrega seçiminin kalıp ömrüne etkisi
- Isıl işlemli CK45 çelik kalıpların avantajları
- Kalıp değişimi zamanı nasıl belirlenir?
- Sık Sorulan Sorular
parke taşı kalıbı bakımı, yalnızca üretim sonunda yapılan temizlikten ibaret değildir. Kalıbın ölçü doğruluğunu, yüzey durumunu ve makinasıyla uyumunu koruyan düzenli bir çalışma disiplinidir. Beton kalıntıları, uygunsuz agrega, hatalı vibrasyon ve baskı ayarları birlikte değerlendirildiğinde aşınmanın nedenleri daha doğru anlaşılır. Planlı bakım, ürün kalitesini korumaya ve beklenmedik duruşları azaltmaya yardımcı olur. Bunun için operatör kontrolleri, bakım kayıtları ve üretici talimatları aynı sistem içinde ele alınmalıdır.
Parke taşı kalıbı bakımı neden önemlidir?
Parke taşı üretiminde kalıp, beton karışımının biçimini ve ürünün temel geometrisini belirler. Kalıp gözlerinde biriken malzeme veya yüzeylerde oluşan aşınma; taşın kenarlarında, yüksekliğinde ve yüzey görünümünde değişikliklere yol açabilir. Bu belirtiler her zaman yalnızca kalıptan kaynaklanmaz. Karışımın nemi, besleme düzeni ve makinası ayarları da sonuç üzerinde etkilidir. Bu nedenle bakım değerlendirmesi, ürün kontrolüyle birlikte yürütülmelidir.
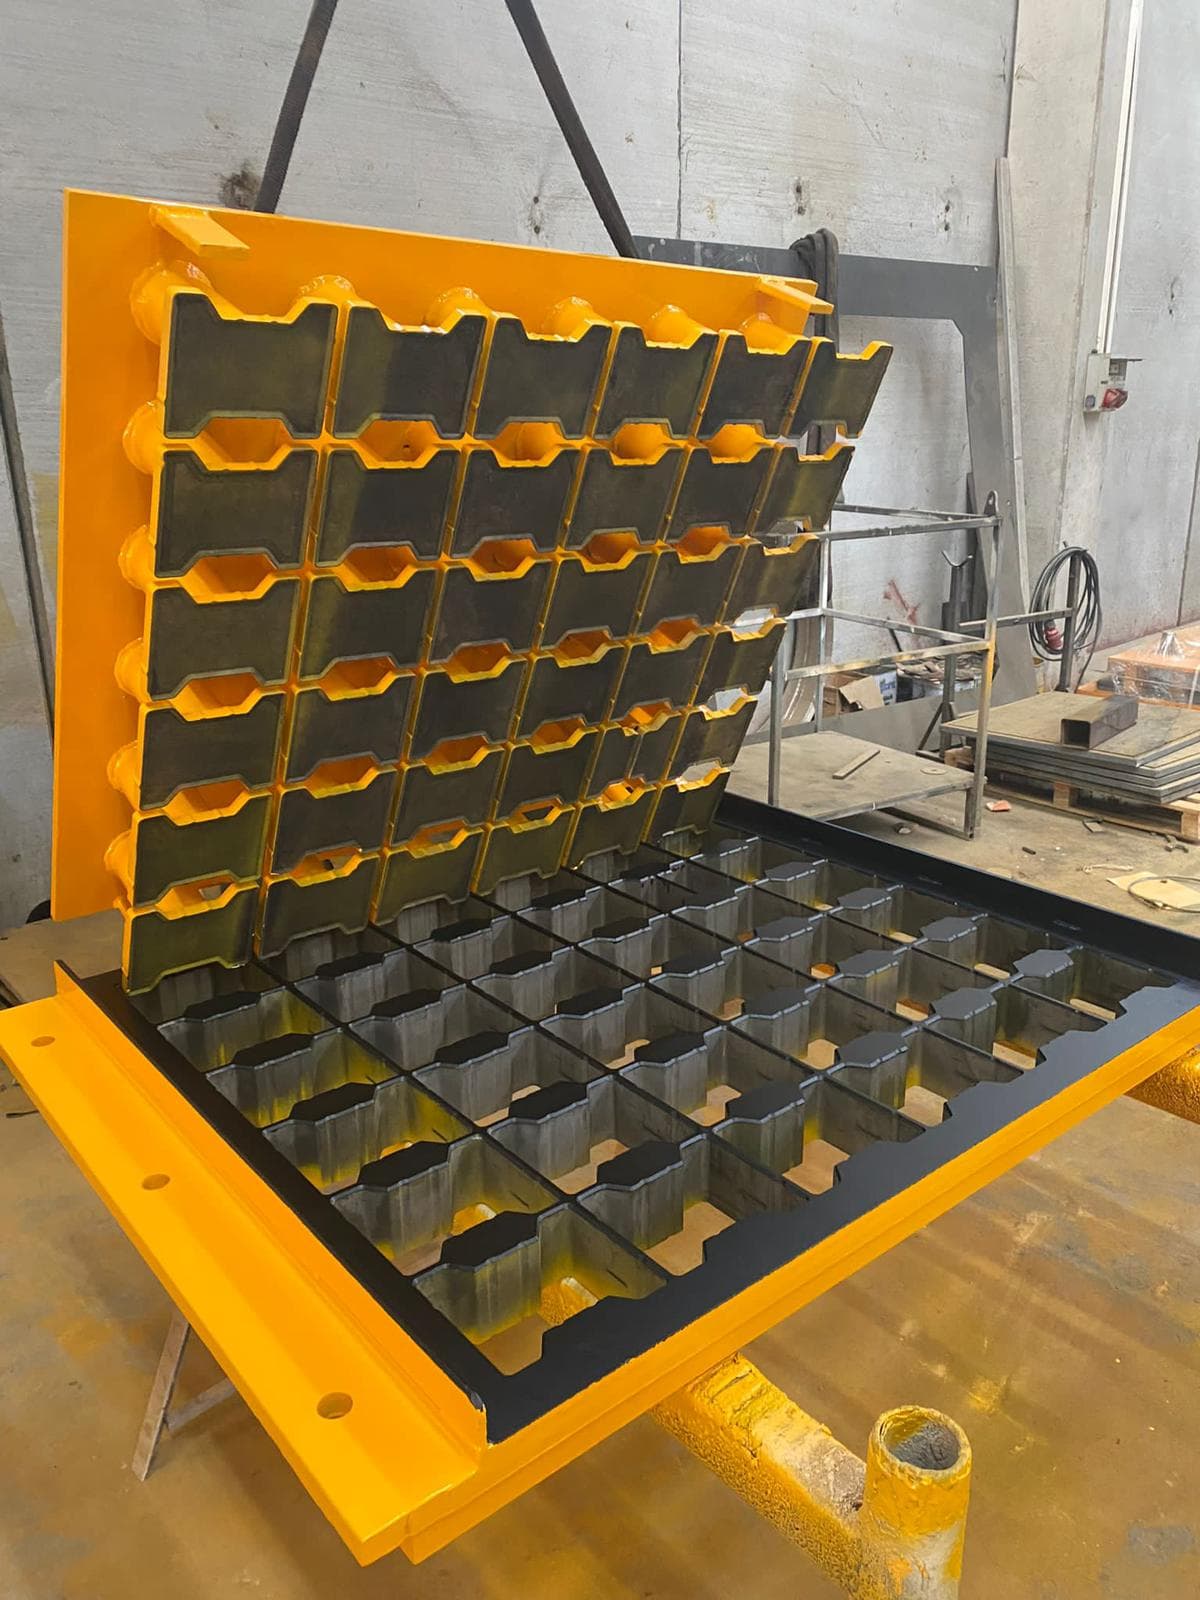
Düzenli kontrol sayesinde küçük birikimler ve bağlantı sorunları büyümeden fark edilebilir. Amaç, kalıbı mümkün olduğunca uzun süre kullanmak değil, kabul edilebilir ürün kalitesini güvenli ve istikrarlı biçimde sürdürmektir. Farklı ürün geometrilerine uygun seçenekler için parke taşı kalıbı grubunu inceleyebilirsiniz. Bakım planı hazırlanırken kullanılan kalıbın yapısı ve üretim koşulları esas alınmalıdır.
Günlük temizlik nasıl yapılmalı?
Temizlikten önce makinası güvenli biçimde durdurulmalı, enerji kaynakları üretici talimatlarına göre izole edilmeli ve hareketli parçaların beklenmedik şekilde çalışması önlenmelidir. Kalıp bölgesine erişim yalnızca yetkili personel tarafından yapılmalıdır. Üretim devam ederken kalıp içine el veya temizlik ekipmanı sokulmamalıdır. Güvenli erişim sağlandıktan sonra kalıp gözleri, baskı elemanları ve bağlantı çevreleri kontrol edilebilir.
Taze beton kalıntılarının sertleşmeden uzaklaştırılması temizliği kolaylaştırır. Yüzeyi çizmeyen, üreticinin uygun gördüğü ekipman tercih edilmelidir. Çelik yüzeye sert darbeler vurmak veya gelişigüzel taşlama yapmak, ölçü hassasiyetini ve yüzey durumunu bozabilir. Kimyasal temizleyiciler ise ancak kalıp malzemesiyle uyumluluğu ve kullanım yöntemi doğrulandığında kullanılmalıdır. Asitli ürünlerin kontrolsüz uygulanması doğru bir bakım yöntemi değildir.
- Kalıp gözlerindeki ve köşelerdeki beton birikimlerini kontrol edin.
- Baskı elemanlarının temas yüzeylerini kalıntılardan arındırın.
- Bağlantı bölgelerinde gevşeklik veya sıkışmış malzeme olup olmadığını inceleyin.
- Islak temizlik uygunsa işlem sonrasında yüzeyleri kurutun.
- Depolama öncesinde üreticinin önerdiği korozyon koruma yöntemini uygulayın.
Temizlik sonrasında yapılan kısa bir görsel kontrol, ertesi üretim başlangıcında karşılaşılabilecek sorunları azaltabilir. Koruyucu ürün kullanıldıysa yeniden devreye alma sırasında betonla temas eden yüzeylerde istenmeyen kalıntı bırakılmamalıdır. Temizlik yöntemi ve kullanılan malzemeler bakım kaydına eklenmelidir.
Aşınma kontrolünde hangi belirtiler izlenmeli?
Aşınma değerlendirmesi yalnızca gözle yapılan incelemeye dayanmamalıdır. Başlangıç ölçüleriyle karşılaştırılan ölçüm kayıtları, değişimin yönünü görmeyi sağlar. Kalıp gözleri, köşe bölgeleri, baskı elemanları ve bağlantı noktaları birlikte kontrol edilmelidir. Ölçüm sıklığı; üretim yoğunluğuna, agrega özelliklerine ve geçmiş bakım bulgularına göre belirlenebilir. Kabul sınırları ise ürün gereklilikleri ve kalıp üreticisinin teknik değerlendirmesiyle ilişkilendirilmelidir.
| Kontrol noktası | İzlenecek belirti | Değerlendirme |
|---|---|---|
| Kalıp gözleri | Ölçü değişimi veya düzensiz yüzey aşınması | Referans ölçülerle karşılaştırma yapılır. |
| Köşeler ve kenarlar | Yuvarlanma, kırılma veya çatlak | Ürün geometrisi ve güvenli kullanım incelenir. |
| Baskı elemanları | Düzensiz temas veya yüzey hasarı | Hizalama ve aşınma birlikte değerlendirilir. |
| Bağlantı noktaları | Gevşeklik veya şekil değişimi | Bağlantı düzeni üretici talimatına göre kontrol edilir. |
Ürünlerde aynı noktada tekrarlayan kenar bozulmaları veya boyut farklılıkları görülüyorsa kalıp incelenmelidir. Ancak doğrudan kalıp değişimine karar vermeden önce besleme, beton nemi ve sıkıştırma koşulları da kontrol edilmelidir. Böylece sağlam bir kalıbın gereksiz yere değiştirilmesi veya gerçek aşınmanın ayarlarla gizlenmesi önlenebilir.
Doğru vibrasyon ve baskı ayarı kalıbı nasıl korur?
Vibrasyon ve baskı, betonun kalıp içinde yerleşmesini ve sıkışmasını sağlar. Gereğinden fazla mekanik yük uygulamak her zaman daha iyi ürün anlamına gelmez. Uygunsuz ayarlar kalıp, baskı elemanları ve bağlantılar üzerindeki yükleri artırabilir. Yetersiz sıkıştırma ise ürün bütünlüğünü ve yüzey kalitesini olumsuz etkileyebilir. Doğru yaklaşım, makinası üreticisinin belirlediği çalışma sınırları içinde dengeli ayar yapmaktır.
Tek bir vibrasyon veya baskı ayarı bütün parke taşı geometrileri ve beton karışımları için uygun değildir. Kalıp yapısı, ürün yüksekliği, karışımın davranışı ve besleme düzeni birlikte değerlendirilmelidir. Ayar değişiklikleri kontrollü yapılmalı, sonuçlar ürün ölçüleri ve kalite kontrolleriyle doğrulanmalıdır. Parke taşı makinası ile kalıbın uyumu, bakım kadar önemli bir üretim unsurudur.
Olağandışı ses, artan titreşim veya düzensiz baskı izi fark edildiğinde yalnızca ayarları yükselterek devam edilmemelidir. Kalıbın oturması, bağlantılar ve baskı elemanlarının hizalanması kontrol edilmelidir. Değiştirilen ayarların kaydedilmesi, sorunların hangi koşullarda ortaya çıktığını anlamayı kolaylaştırır.
Agrega seçiminin kalıp ömrüne etkisi
Agrega, kalıp yüzeyleriyle tekrar tekrar temas eden beton bileşenidir. Tane dağılımı, sertlik, tane şekli ve karışım içindeki oranı aşınma davranışını etkileyebilir. Özellikle reçeteye uygun olmayan iri taneler veya yabancı maddeler, üretimde düzensizliğe ve yerel zorlanmalara neden olabilir. Bu nedenle agrega seçimi yalnızca tedarik maliyetine göre yapılmamalıdır.
Hedef ürünün özelliklerine uygun tane dağılımı kullanılmalı, agrega temizliği ve sürekliliği izlenmelidir. Nem değişimleri de betonun beslenmesini ve sıkışmasını etkilediği için takip edilmelidir. Yeni bir agrega kaynağına geçildiğinde mevcut ayarların aynı sonucu vereceği varsayılmamalıdır. Kontrollü üretim denemeleri ve ürün kontrolleri, hem kaliteyi hem de kalıp üzerindeki etkileri değerlendirmeye yardımcı olur.
Isıl işlemli CK45 çelik kalıpların avantajları
İBAR MAKİNA'nın parke taşı kalıpları CK45 çelikten üretilir ve ısıl işlem uygulanır. Uygun şekilde gerçekleştirilen ısıl işlem, çeliğin çalışma koşullarına uygun sertlik ve dayanım özellikleri kazanmasına yardımcı olur. Bu özellikler, tekrarlanan üretim yükleri ve aşındırıcı temas altında kalıp performansı açısından önemlidir.
Bununla birlikte, çelik türü ve ısıl işlem tek başına belirli bir kullanım ömrünü garanti etmez. Kalıp tasarımı, üretim koşulları, agrega özellikleri ve bakım uygulamaları sonucu birlikte belirler. Isıl işlemli bir kalıpta dahi kontrolsüz kaynak, taşlama veya yüzey müdahalesi yapılmamalıdır. Onarım ihtiyacı olduğunda uygulanacak yöntem üreticiyle değerlendirilmelidir.
Kalıp değişimi zamanı nasıl belirlenir?
Kalıp değişimi yalnızca geçen süreye veya görünümüne göre kararlaştırılmamalıdır. Ölçü doğruluğu, ürün kalitesi, hasarın niteliği ve güvenli çalışma durumu birlikte ele alınmalıdır. Kabul edilebilir ürün ölçülerinin artık korunamaması, tekrarlayan geometrik bozukluklar veya güvenliği etkileyen çatlaklar teknik değerlendirme gerektirir. Her hasarın onarılabilir olduğu varsayılmamalıdır.
- Kalıbı temizleyerek birikim kaynaklı sorunları ayırın.
- Ölçümleri referans kayıtlarla karşılaştırın.
- Makinası ayarlarını, hizalamayı ve karışım koşullarını kontrol edin.
- Hasarın onarım veya değişim gerektirip gerektirmediğini üreticiyle değerlendirin.
- Değişim sonrasında kontrollü üretimle ürün uygunluğunu doğrulayın.
1978'den beri Tekirdağ Çerkezköy'de üretim yapan İBAR MAKİNA, 30'dan fazla ülkeye ihracat gerçekleştirir. Kalıp değerlendirmesi için ürün geometrisi, mevcut kalıbın fotoğrafları, makinası bilgileri ve ölçüm kayıtlarının paylaşılması, ihtiyacın daha doğru tanımlanmasına yardımcı olur.
Sık Sorulan Sorular
Parke taşı kalıbı her gün temizlenmeli mi?
Günlük üretim sonunda kalıp kontrolü ve uygun temizlik yapılması önerilir. Birikim hızı üretim koşullarına göre değişebilir. Temizlik sıklığı, üretici talimatları ve işletmenin gözlemleri doğrultusunda düzenlenmelidir.
Kalıp için sabit bir kullanım ömrü verilebilir mi?
Her işletme için geçerli sabit bir süre vermek doğru değildir. Agrega, üretim yoğunluğu, ayarlar, kalıp yapısı ve bakım düzeni kullanım ömrünü etkiler. Değişim kararı ölçüm ve kalite kayıtlarına dayanmalıdır.
Vibrasyonu artırmak aşınmış kalıbı telafi eder mi?
Vibrasyonu artırmak aşınmış yüzeyi veya değişmiş geometrik ölçüleri eski durumuna getirmez. Gereksiz yük artışı yeni sorunlara yol açabilir. Önce sorunun kalıptan mı, karışımdan mı yoksa ayarlardan mı kaynaklandığı belirlenmelidir.
Yeni kalıp için teklif alırken hangi bilgiler paylaşılmalı?
Makinası modeli, üretilecek taşın şekli ve ölçüleri, mevcut kalıp bilgileri ve üretim beklentileri paylaşılmalıdır. Fiyatlar kalıp geometrisi ve konfigürasyona göre değişir. İşletmenize uygun çözümü değerlendirmek için teklif formunu doldurarak İBAR MAKİNA'ya ulaşabilirsiniz.