Sommaire
- Pourquoi les proportions du mélange pour parpaings ne peuvent-elles pas se résumer à une formulation unique ?
- Proportions de départ courantes pour le ciment, le sable, les gravillons et l'eau
- Influence des composants sur la résistance et la qualité de surface
- Contrôle de l'humidité : maintenir une formulation constante tout au long de la production
- Comment planifier l'utilisation des adjuvants et la durée de cure ?
- Étapes du contrôle qualité et de la mise au point de la formulation
- Questions fréquentes
Les proportions du mélange pour parpaings influencent directement la résistance des parpaings en béton, leur aspect de surface et leur capacité à conserver leur forme pendant la production. Toutefois, augmenter simplement la quantité de ciment ne suffit pas à obtenir un produit de qualité. La granulométrie du sable et des gravillons, l'humidité des granulats, le calcul précis de l'eau, les conditions de compactage et la cure doivent être évalués ensemble. Les proportions de départ présentées dans ce guide sont des plages d'essai illustrant les pratiques générales du secteur ; elles ne constituent ni une formulation de production définitive ni une garantie de résistance. Le mélange final doit être validé par des essais tenant compte des matières premières utilisées et des caractéristiques recherchées pour le produit.
Pourquoi les proportions du mélange pour parpaings ne peuvent-elles pas se résumer à une formulation unique ?
Ici, l'expression « mélange pour parpaings » désigne non pas le mortier de maçonnerie, mais le mélange de production des parpaings en béton façonnés dans une machine. Ce mélange présente généralement une faible teneur en eau et une consistance adaptée au compactage. Il n'est pas approprié d'appliquer directement à la production de parpaings une formulation destinée à un béton fluide coulé manuellement. Le produit doit pouvoir conserver sa forme après le démoulage sans se désagréger et atteindre une densité suffisante.
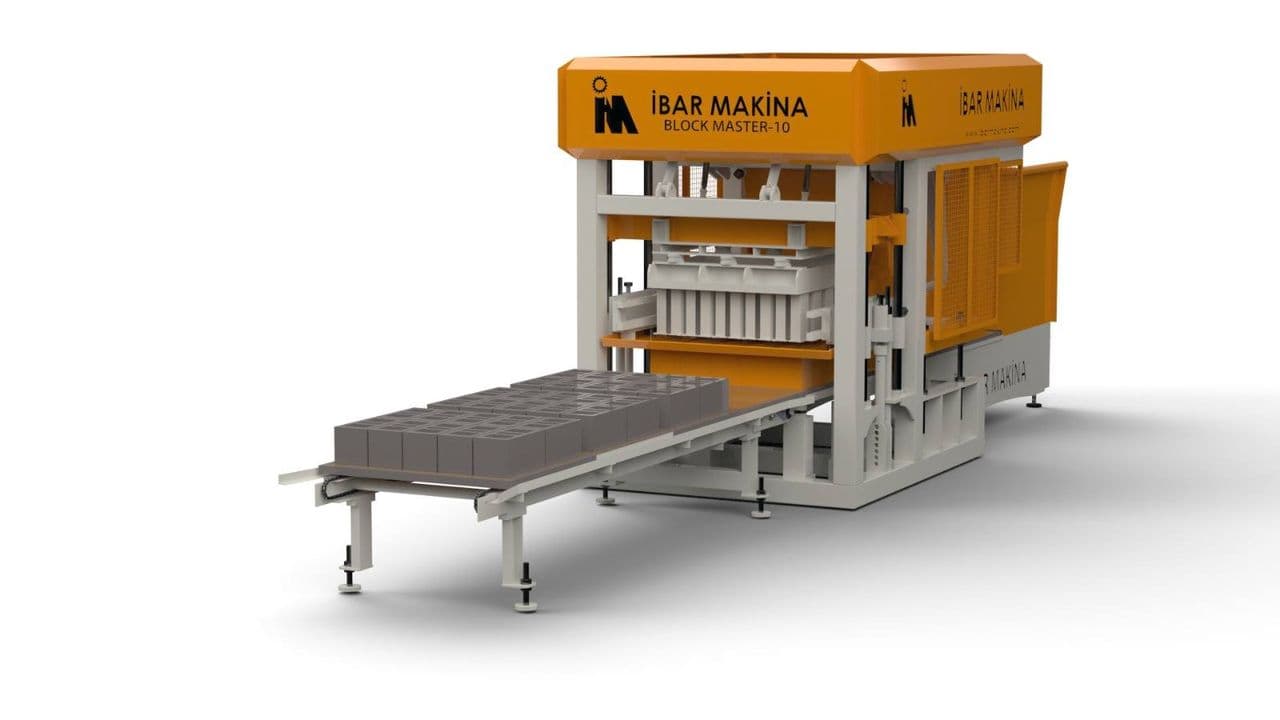
Un même rapport ciment/granulats peut donner des résultats différents avec des sables provenant de carrières différentes. L'angularité des granulats, leur absorption d'eau, leur teneur en fines et leur granulométrie modifient les besoins en eau. La géométrie du moule, les modalités de remplissage et les conditions de vibration influencent également le compactage. Le choix d'une machine à parpaings et la mise au point du mélange ne doivent donc pas être considérés indépendamment l'un de l'autre.
Proportions de départ courantes pour le ciment, le sable, les gravillons et l'eau
Pour les premiers essais, définir les proportions en masse constitue une approche plus fiable. Le dosage volumétrique au seau ou à la pelle peut entraîner des irrégularités, notamment en raison des variations de volume du sable humide. Dans les pratiques générales du secteur, une plage d'environ six à neuf parts de granulats totaux pour une part de ciment peut servir de point de départ aux essais de certains mélanges pour parpaings à granulats courants. Cette plage ne doit pas être appliquée directement aux produits à granulats légers ou soumis à des exigences de performance particulières.
| Composant | Approche initiale | Point à contrôler |
|---|---|---|
| Ciment | Une part en masse sert de référence. | Évaluer le type de ciment, la résistance visée et les conditions de production. |
| Granulats totaux | Environ six à neuf parts constituent la plage d'essai. | Vérifier la granulométrie, la propreté et l'aptitude au compactage. |
| Sable et gravillons | Équilibrer leurs proportions au sein des granulats totaux. | Rechercher une répartition limitant les vides et une taille de grains adaptée au moule. |
| Eau | Déterminer la quantité en la corrigeant selon l'humidité des granulats. | Suivre conjointement la quantité d'eau efficace, le maintien de la forme et le compactage. |
À titre d'exemple, uniquement pour illustrer la démarche d'essai, on peut envisager un mélange contenant 100 kilogrammes de ciment et 700 kilogrammes de granulats totaux. Ces granulats peuvent être répartis en 420 kilogrammes de sable et 280 kilogrammes de gravillons de granulométrie adaptée. Cette répartition n'est pas une formulation universelle recommandée, mais un exemple de départ à ajuster à partir d'une analyse granulométrique et d'essais sur le produit. Une fraction fine composée exclusivement de sable très fin, ou des gravillons inadaptés aux cavités du moule, peuvent entraîner des problèmes de production.
Pour certains mélanges semi-secs, un rapport eau efficace/ciment d'environ 0,30–0,45 peut être envisagé comme point de départ des essais. Toutefois, cette plage ne convient pas à tous les granulats, à toutes les machines ni à tous les produits. La quantité d'eau à ajouter directement dans le malaxeur ne doit pas être calculée sans distinguer l'eau absorbée par les granulats de l'eau libre présente à leur surface. Le choix du dosage en eau doit tenir compte du compactage du mélange et des résultats d'essai.
Influence des composants sur la résistance et la qualité de surface
Quantité de ciment et répartition des granulats
Le ciment permet de former la pâte qui lie les grains de granulats. Un dosage insuffisant en liant peut accroître le risque d'effritement des arêtes et de faible résistance. À l'inverse, augmenter la quantité de ciment ne constitue pas, à lui seul, une solution ; cela peut modifier les besoins en eau et la tendance au retrait. L'objectif est de trouver une formulation équilibrée assurant les performances requises. L'évaluation des coûts doit également tenir compte des rebuts et de la quantité de produits conformes, et non uniquement de la consommation de ciment.
Le sable aide à combler les vides entre les grains plus grossiers. Des gravillons adaptés contribuent à la formation du squelette granulaire. Un excès de fines peut accroître les besoins en eau, tandis qu'une quantité insuffisante peut provoquer des vides en surface et fragiliser les arêtes. L'utilisation de granulats contenant de l'argile ou des contaminants nuisibles doit également être évaluée. Une granulométrie régulière facilite l'obtention de résultats plus constants avec une même formulation.
Équilibre entre quantité d'eau et compactage
Un excès d'eau peut provoquer une déformation du parpaing après le démoulage et une structure plus poreuse après séchage. Une quantité d'eau trop faible peut, à l'inverse, nuire à l'hydratation du ciment et au compactage du mélange. En production semi-sèche, une faible teneur en eau ne signifie pas toujours une résistance élevée. Les vides résiduels dus à un compactage insuffisant peuvent limiter le gain de résistance attendu.
Contrôle de l'humidité : maintenir une formulation constante tout au long de la production
L'humidité du sable stocké à l'air libre peut varier selon les précipitations, l'ensoleillement et la profondeur du stock. Une formulation donnant de bons résultats le matin peut se comporter différemment l'après-midi, malgré l'ajout de la même quantité d'eau. L'eau indiquée dans la formulation et l'eau efficace totale du mélange ne désignent donc pas la même chose. L'eau libre apportée par les granulats doit être prise en compte ; la pesée des granulats humides doit également être corrigée pour respecter la quantité cible de matière sèche.
- Mesurez l'humidité des granulats sur des échantillons représentatifs ; répétez le contrôle après des précipitations ou un changement de stock.
- Ne confondez pas l'humidité de surface et les caractéristiques d'absorption d'eau.
- Consignez l'eau ajoutée et les corrections effectuées dans les fiches de gâchée.
- Utilisez l'aspect du mélange et le contrôle manuel comme observations complémentaires, sans les substituer aux mesures.
- Maintenez une durée de malaxage et un ordre d'introduction des matériaux constants tout au long des essais.
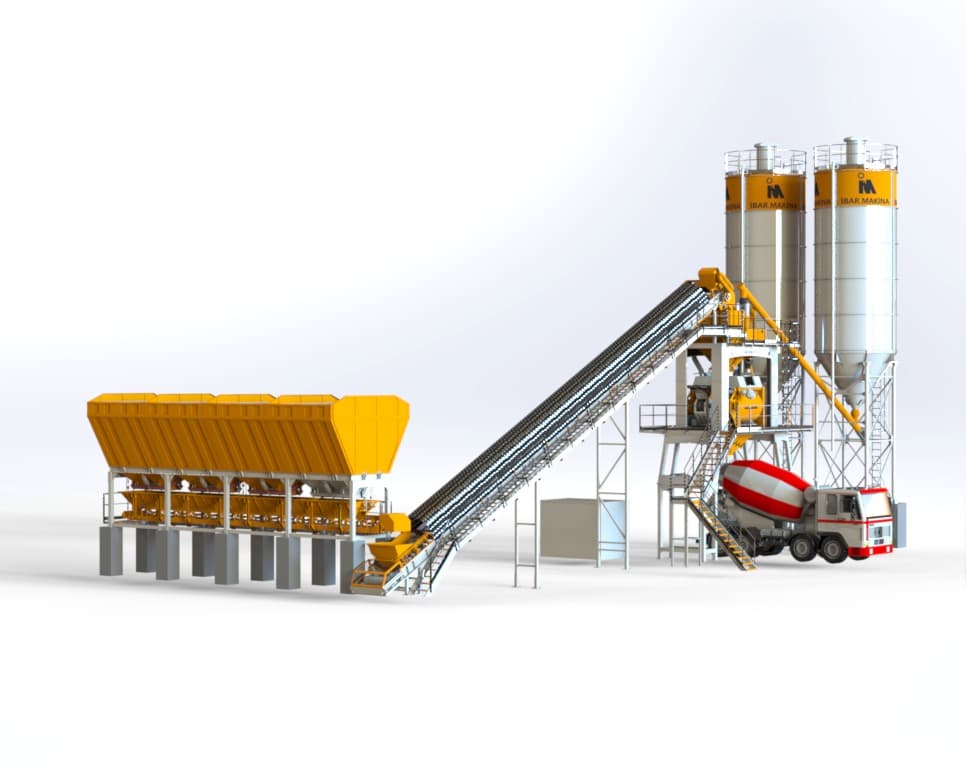
L'organisation du dosage et du malaxage contribue à réunir les matières premières dans les bonnes proportions. Lors de l'évaluation d'une centrale à béton, le dispositif de pesage, les besoins de malaxage et l'intégration du contrôle de l'humidité dans le flux de production doivent être étudiés ensemble.
Comment planifier l'utilisation des adjuvants et la durée de cure ?
Lorsqu'ils sont bien choisis, les adjuvants chimiques peuvent contribuer à améliorer le compactage du mélange ou ses caractéristiques de mise en œuvre en production. Toutefois, tous les adjuvants utilisés pour le béton fluide ne donnent pas les mêmes résultats dans un mélange semi-sec pour parpaings. Le type d'adjuvant et son dosage doivent être définis conformément aux données techniques du fabricant, après des essais de compatibilité avec le ciment utilisé. Un adjuvant ne doit pas être considéré comme une solution compensant une mauvaise répartition des granulats ou une cure insuffisante.
La cure vise à maintenir les conditions d'humidité et de température nécessaires à l'hydratation du ciment. Il est important de protéger les parpaings fraîchement produits du soleil direct, du vent et d'une perte rapide d'humidité. La méthode de cure doit être choisie de manière à ne pas endommager le produit ; toute décision de manutention ou d'empilage précoce doit reposer sur la résistance acquise par celui-ci. Le froid peut ralentir le développement de la résistance, tandis qu'un environnement chaud et sec peut accélérer la perte d'humidité.
L'évaluation de la résistance du béton à 28 jours constitue une référence courante ; cela ne signifie pas que chaque produit doit rester à l'air libre pendant cette durée. Les résultats à sept jours peuvent être utiles pour suivre l'évolution de la résistance, mais ne remplacent pas la décision finale de conformité. La durée de cure, le moment de l'expédition et l'âge des éprouvettes lors des essais doivent être définis en tenant compte de la norme applicable au produit, du climat et du procédé de production validé.
Étapes du contrôle qualité et de la mise au point de la formulation
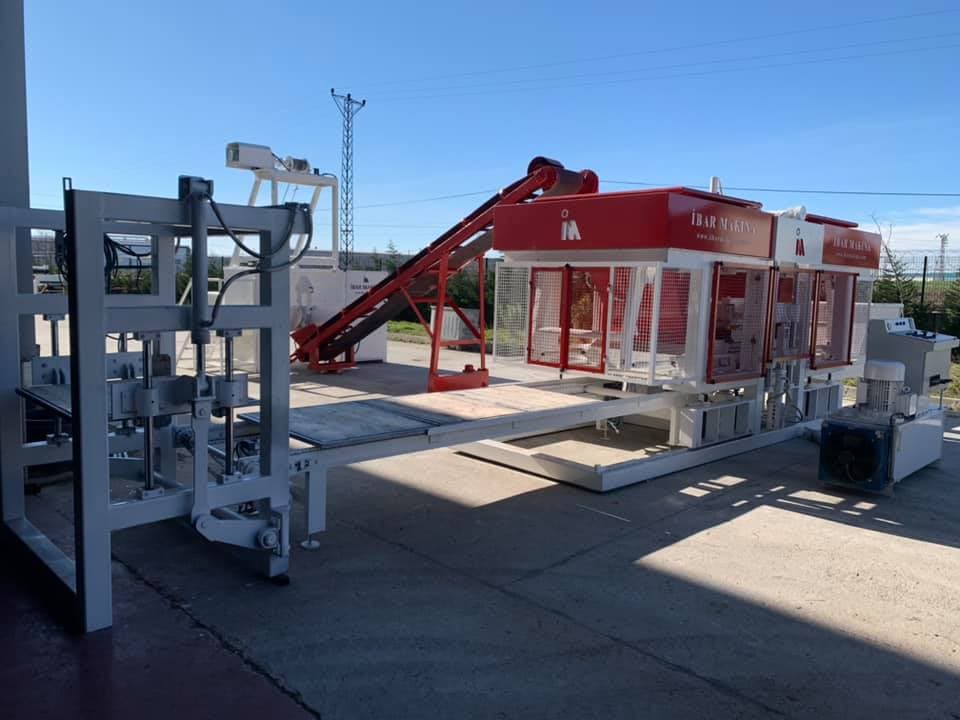
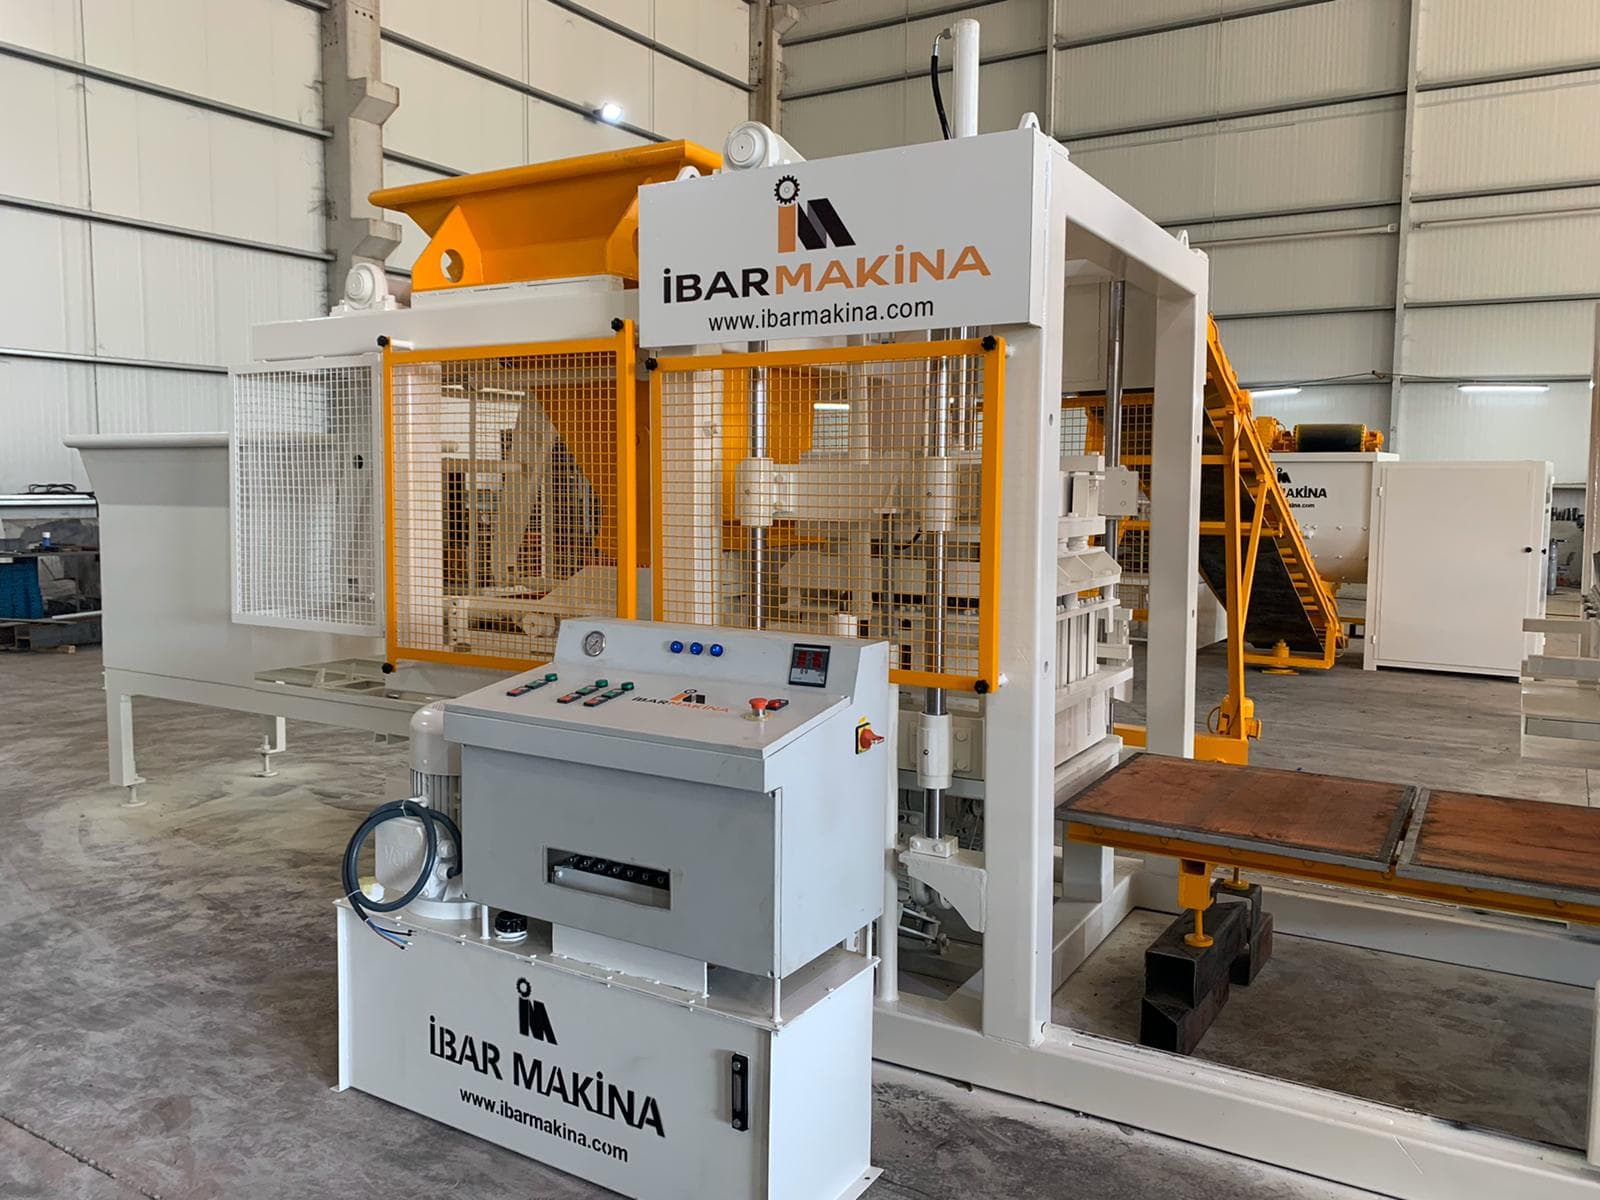
Modifier simultanément de nombreuses variables lors de la mise au point du mélange rend difficile l'identification des causes du résultat obtenu. Lors des essais réalisés avec une machine à blocs béton, la formulation, le moule et les réglages de compactage doivent être consignés. L'évaluation ne doit pas se limiter à l'aspect des produits : elle doit également porter sur les propriétés physiques et mécaniques requises selon leur usage prévu.
- Consignez la provenance des matières premières, la granulométrie des granulats et les valeurs d'humidité.
- Établissez la formulation initiale en masse et réalisez une production d'essai contrôlée.
- Surveillez le remplissage du moule, l'intégrité des arêtes, les dimensions et la masse du produit.
- Appliquez les mêmes conditions de cure aux échantillons comparés.
- Contrôlez la résistance à la compression, l'absorption d'eau et les autres propriétés requises selon les méthodes d'essai applicables.
- Validez à nouveau la formulation approuvée en cas de changement de matières premières.
Questions fréquentes
Existe-t-il une proportion idéale unique pour le mélange destiné aux parpaings ?
Non. Les caractéristiques des granulats, la résistance visée, la géométrie du produit et les conditions de production influencent la formulation. Les proportions de départ servent uniquement à établir le plan d'essais ; le mélange adapté est déterminé par des mesures et des essais.
Une quantité supérieure de ciment garantit-elle toujours des parpaings plus résistants ?
Non. Une augmentation du dosage en ciment peut ne pas produire le résultat attendu si l'équilibre entre l'eau et les granulats n'est pas maintenu. Un compactage insuffisant ou une cure inadaptée limitent également la résistance. La formulation doit être évaluée dans son ensemble.
Un démoulage correct du parpaing suffit-il à garantir sa qualité ?
Non. Un aspect régulier constitue un indicateur positif pour la production, mais ne démontre pas des propriétés telles que la résistance et l'absorption d'eau. La décision relative à la qualité doit être étayée par les résultats d'essais sur des échantillons ayant bénéficié d'une cure adaptée.
Quelles informations faut-il communiquer lors du choix d'une ligne de production ?
Il convient de communiquer les dimensions des parpaings à produire, le volume de production visé, les matières premières disponibles, les conditions du site et le niveau d'automatisation souhaité. İBAR MAKİNA est un fabricant qui produit depuis 1978 à Çerkezköy, dans la province de Tekirdağ, et exporte vers plus de 30 pays. Pour étudier la configuration adaptée à vos besoins et obtenir des prix correspondant aux équipements et prestations inclus, vous pouvez remplir le formulaire de demande de devis.