Sommaire
- Données essentielles pour calculer la capacité d’une machine à parpaings
- Calcul de la production à partir du nombre de pièces par cycle et du temps de cycle
- Exemple étape par étape : 10 parpaings par cycle
- Organisation des postes et enregistrement précis des arrêts
- Comment les palettes et la zone de cure influencent-elles la capacité quotidienne ?
- Influence du personnel et de l’alimentation en béton sur la capacité
- Questions fréquentes
Le calcul de la capacité d’une machine à parpaings ne consiste pas simplement à multiplier le nombre de produits fabriqués par cycle par la durée de travail quotidienne. Le nombre d’empreintes du moule, le temps de cycle, les arrêts pendant le poste, l’organisation de l’alimentation en béton et le transfert des produits vers la zone de cure doivent être évalués ensemble. Un calcul rigoureux distingue la production théorique de la machine de la production quotidienne que l’installation peut maintenir durablement. Le plan d’investissement, les délais de livraison des commandes et les ressources d’exploitation peuvent ainsi être définis autour d’un même objectif de production.
İBAR MAKİNA est un fabricant qui produit depuis 1978 à Çerkezköy, dans la province de Tekirdağ, et exporte vers plus de 30 pays. Lors de l’évaluation des différents modèles de machines à parpaings adaptés aux besoins de chaque installation, la capacité doit être appréciée sur l’ensemble du flux de production, plutôt qu’à partir d’une seule valeur de catalogue.
Données essentielles pour calculer la capacité d’une machine à parpaings
Le calcul commence par la définition des dimensions du parpaing à produire et du moule à utiliser. Une même machine peut fabriquer un nombre différent de produits par cycle selon le moule employé. Le nombre de pièces indiqué pour un produit ne doit donc pas être appliqué directement à un parpaing d’autres dimensions. Dans les installations proposant une large gamme de produits, il est particulièrement utile de préparer un tableau de capacité distinct pour chaque moule.
- Nombre de pièces par cycle : nombre de parpaings sortant du moule au cours d’un cycle de production.
- Temps de cycle : durée entre deux cycles de production successifs ; elle est exprimée en secondes dans le calcul.
- Durée brute du poste : durée totale entre le début et la fin du poste.
- Durée nette de fonctionnement : temps de production restant après déduction des arrêts planifiés et non planifiés.
- Taux de produits conformes : proportion des parpaings fabriqués qui passent le contrôle qualité et sont comptabilisés comme produits utilisables.
Le temps de cycle ne doit pas être évalué uniquement à partir de la durée de vibration ou de compactage. Il faut prendre en compte l’ensemble des opérations composant le cycle, notamment le remplissage du moule, le compactage, le démoulage et l’avancement de la palette. La mesure doit reposer sur un nombre suffisant de cycles observés dans des conditions normales de production, et non sur quelques cycles particulièrement rapides.
Calcul de la production à partir du nombre de pièces par cycle et du temps de cycle
Le calcul de base consiste d’abord à déterminer le nombre de cycles par heure. Cette valeur est ensuite multipliée par le nombre de produits fabriqués par cycle. Enfin, la production quotidienne est calculée à partir de la durée nette de fonctionnement. La cohérence des unités est essentielle : si le cycle est mesuré en secondes, une heure correspond à 3.600 secondes dans le calcul.
- Nombre de cycles par heure = 3.600 / temps de cycle.
- Production horaire théorique = nombre de cycles par heure × nombre de pièces par cycle.
- Production quotidienne nette = production horaire théorique × nombre d’heures nettes de fonctionnement.
- Nombre de produits conformes par jour = production quotidienne nette × taux de produits conformes.
La production théorique utilisée dans ces formules repose sur l’hypothèse d’un fonctionnement sans interruption. Les attentes de matériaux, le nettoyage, les changements de moule ou le manque de palettes réduisent le résultat quotidien. De plus, même si le cycle de la machine devient plus rapide, la production totale de l’installation peut ne pas augmenter si les équipements de préparation du mélange et de manutention ne peuvent pas suivre la même cadence.
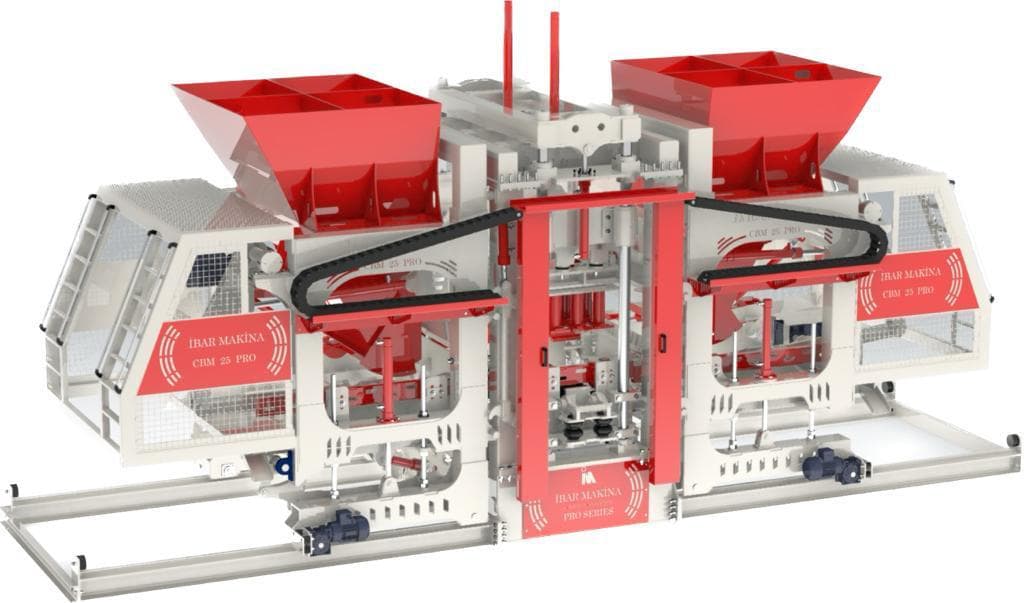
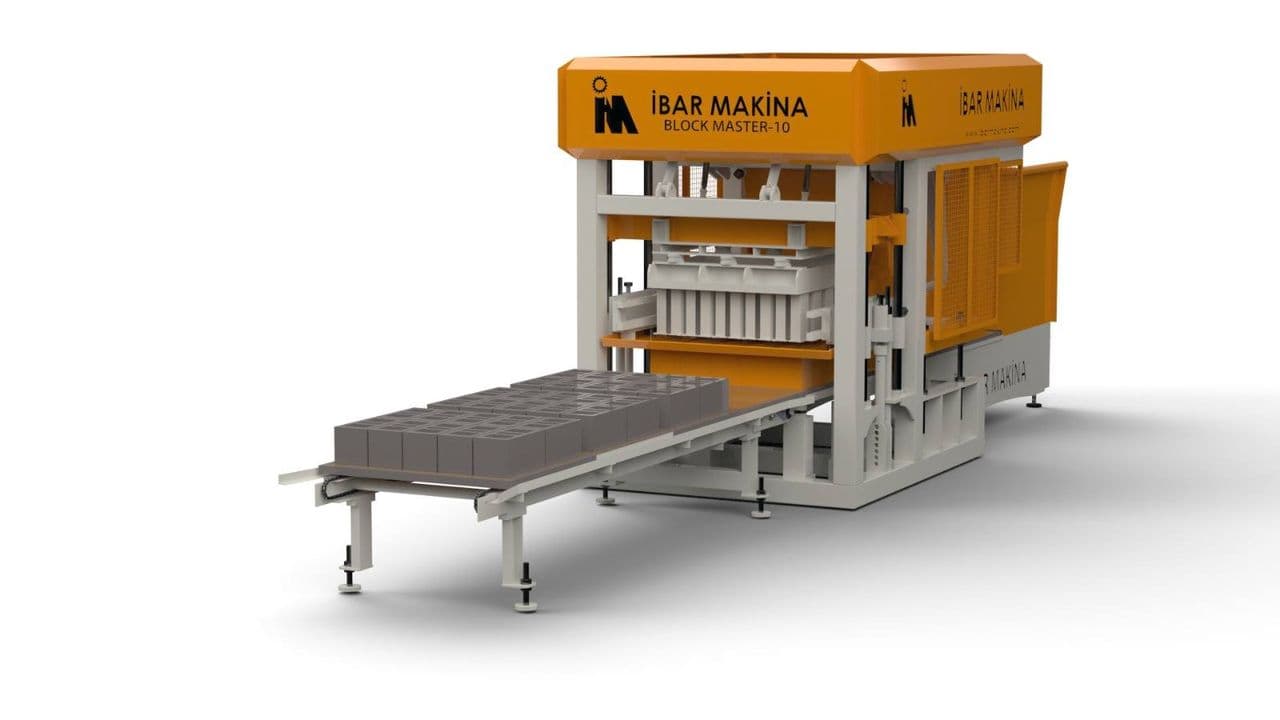
Il convient de distinguer les données du produit des hypothèses de calcul. Par exemple, les valeurs indiquées pour la machine à parpaings BLOCK MASTER 10 sont de 10 pièces par cycle et de 10.000 pièces par jour. Ces informations ne permettent toutefois pas de déduire avec certitude le temps de cycle ou la durée du poste ; les conditions de fonctionnement doivent être évaluées séparément lors de l’élaboration de l’offre.
Exemple étape par étape : 10 parpaings par cycle
L’exemple ci-dessous repose sur un moule hypothétique produisant des parpaings de 200x400x200 mm, à raison de 10 pièces par cycle. Le cycle de 36 secondes et le poste de 10 heures ont été choisis uniquement pour illustrer la méthode de calcul ; ils ne correspondent aux données techniques de cycle ou de poste d’aucun modèle İBAR MAKİNA. Pour un projet réel, la compatibilité du moule et les paramètres de fonctionnement doivent être vérifiés séparément.
- Déterminez le nombre de pièces par cycle : dans cet exemple, chaque cycle produit 10 parpaings.
- Calculez le nombre de cycles par heure : 3.600 / 36 = 100 cycles/heure.
- Déterminez la production horaire théorique : 100 × 10 = 1.000 pièces/heure.
- Calculez la production sur la durée brute du poste : 1.000 × 10 = 10.000 pièces. Ce résultat correspond à un scénario théorique sans aucun arrêt.
- Déduisez les arrêts : si les pauses, le nettoyage, la préparation et les attentes représentent au total 2 heures dans cet exemple, la durée nette de fonctionnement est de 8 heures.
- Déterminez la production quotidienne nette : 1.000 × 8 = 8.000 pièces. Si des produits sont écartés pour des raisons de qualité, le nombre de produits conformes doit être calculé séparément.
Dans cet exemple, la variation du résultat quotidien ne provient pas d’un changement du nombre de pièces par cycle, mais de la réduction du temps de fonctionnement disponible. De même, l’allongement du temps de cycle diminue la production horaire. Pour fixer un objectif quotidien, il faut donc utiliser un temps de cycle moyen pouvant être maintenu durablement, plutôt que le cycle le plus rapide observé.
Organisation des postes et enregistrement précis des arrêts
La durée du poste et le temps net de production ne sont pas identiques. En enregistrant les arrêts selon leur cause, l’entreprise peut identifier plus facilement l’origine des pertes de capacité. Les changements d’opérateur, l’attente du mélange, les blocages de palettes, le nettoyage et la maintenance doivent être suivis dans des catégories distinctes. Il devient ainsi possible d’améliorer le processus qui limite la production, plutôt que de simplement prolonger les heures de travail.
Il est important de ne pas déduire deux fois la même perte dans le calcul. Par exemple, si toutes les attentes ont déjà été retirées de la durée nette de fonctionnement, il ne faut pas appliquer un second coefficient de rendement intégrant ces mêmes attentes. Les pertes liées à la qualité doivent en revanche être évaluées séparément : même si la machine a fonctionné et fabriqué des produits, ceux-ci ne sont pas tous nécessairement aptes à être expédiés.
Lors de la planification de plusieurs postes, le temps réservé à la maintenance et au nettoyage doit être préservé. Les différents modèles de machines à parpaings automatiques constituent un élément important de l’évaluation du flux de production ; toutefois, l’automatisation ne supprime pas à elle seule tous les arrêts liés aux matériaux et à l’organisation du site.
Comment les palettes et la zone de cure influencent-elles la capacité quotidienne ?
La palette est l’une des ressources essentielles à la continuité des cycles de production. Le calcul doit tenir compte non seulement du nombre de palettes, mais aussi de la durée pendant laquelle chacune reste immobilisée avec les produits. En supposant que les produits d’un cycle soient déposés sur une palette de production, les 8.000 parpaings de l’exemple représentent un flux quotidien de 8.000 / 10 = 800 palettes. Ce nombre ne correspond pas, à lui seul, à la quantité de palettes à acheter.
Le délai nécessaire pour que les palettes soient de nouveau disponibles détermine le stock total requis. Plus les produits restent longtemps sur les palettes, plus le nombre de palettes immobilisées augmente. Les palettes indisponibles pour contrôle, nettoyage ou réparation doivent également être prises en compte. Il faut aussi garder à l’esprit qu’une palette de production et une palette d’expédition ne remplissent pas nécessairement la même fonction.
Le dimensionnement de la zone de cure doit intégrer la quantité de produits fabriqués par jour, leur durée de séjour dans cette zone, la disposition des produits et les allées de circulation. Les seules dimensions des parpaings ne suffisent pas à déterminer la surface nécessaire. Le stockage sur rayonnages ou d’autres configurations modifient l’espace utilisable. La méthode de manutention et d’empilage doit également être prévue de manière à éviter d’endommager les produits frais.
Influence du personnel et de l’alimentation en béton sur la capacité
Les besoins en personnel ne se limitent pas à l’opérateur de la machine. La préparation du mélange, l’alimentation en matériaux, le transport des palettes, la gestion de la zone de cure, le contrôle qualité et la maintenance sont également nécessaires à la continuité de la production. Plutôt que de proposer un effectif fixe, il est plus pertinent d’évaluer ensemble les tâches, le niveau d’automatisation et l’implantation du site.
La préparation régulière du mélange de béton influence également la continuité des cycles. Lorsque la machine attend le mélange, sa capacité théorique ne peut pas être pleinement exploitée. Le choix de la centrale à béton doit donc être étudié en fonction des besoins de la ligne de production de parpaings. L’organisation du dosage, du malaxage et du transfert doit contribuer à la qualité des produits et au maintien de la cadence de production.
Questions fréquentes
La capacité quotidienne indiquée au catalogue garantit-elle la même production dans chaque installation ?
Non. Le résultat quotidien dépend du moule utilisé, du temps de cycle, de la durée nette de fonctionnement, de l’alimentation en béton, de la remise en circulation des palettes et de la zone de cure. Lors de l’évaluation d’une valeur de catalogue, il faut préciser les conditions de fonctionnement sur lesquelles elle repose.
L’ajout de postes permet-il de doubler directement la production ?
Cet objectif ne peut être envisagé que si les autres ressources peuvent absorber la même augmentation. Si le stock de palettes, la zone de cure, l’organisation du personnel ou la capacité de préparation du mélange sont insuffisants, l’ajout de postes peut ne pas donner le résultat attendu.
Comment déterminer le nombre de palettes ?
Le nombre de cycles quotidiens et le délai de remise en service des palettes doivent être calculés ensemble. Les palettes indisponibles et les besoins de réserve de l’entreprise doivent également être évalués. La quantité de palettes utilisée chaque jour n’est pas identique au stock total de palettes.
Quelles informations sont nécessaires pour obtenir une offre de machine adaptée à la capacité souhaitée ?
Il faut communiquer les dimensions du produit, l’objectif de production quotidienne, l’organisation des postes, l’espace disponible, le système de palettes et le niveau d’automatisation souhaité. Les prix varient selon la configuration. Pour étudier la machine et les équipements auxiliaires adaptés à votre projet, vous pouvez faire part de vos besoins à İBAR MAKİNA en remplissant le formulaire de demande de devis.