
Inhalt
- Einschichtige und zweischichtige Pflastersteine im Vergleich
- So werden zweischichtige Pflastersteine hergestellt – Schritt für Schritt
- Vorsatzbeton und Pigment: Darauf kommt es an
- Die Rolle der Rüttelung für die Oberflächenqualität
- Welche Pflastersteinmaschine für zweischichtige Steine?
- Ein Beispiel aus der Praxis: CBM 12 in Ouagadougou
- Häufige Fragen
Die Lebensdauer eines Pflastersteins hängt von seinem Kern ab, sein Wert in den Augen des Käufers aber von seiner Oberfläche. Zweischichtige Pflastersteine trennen diese beiden Aufgaben: Der größte Teil des Steins besteht aus einem wirtschaftlichen, festen Kernbeton, die sichtbare Oberseite aus einem separaten, feinkörnigen Vorsatzbeton, der eingefärbt werden kann. Beide Schichten werden im selben Presstakt gemeinsam verdichtet, sodass der Stein als ein Stück wirkt. Dieser Leitfaden erklärt Schritt für Schritt, wie zweischichtige Pflastersteine hergestellt werden, worauf es bei Vorsatz und Pigment ankommt und welche Pflastersteinmaschine sich für diese Produktion eignet.
Einschichtige und zweischichtige Pflastersteine im Vergleich
Beim einschichtigen Pflasterstein füllt eine einzige Mischung die Form; soll der Stein farbig sein, kommt das Pigment in die gesamte Mischung. Beim zweischichtigen Pflasterstein füllt zuerst der Kernbeton die Form, darauf wird eine dünne Vorsatzschicht aufgebracht.
| Merkmal | Einschichtig | Zweischichtig |
|---|---|---|
| Mischung | Eine Mischung | Kernbeton + Vorsatzbeton |
| Oberfläche | Gleiche Struktur wie der Kern | Fein, dicht und glatter |
| Farbe | Pigment im ganzen Stein | Pigment nur in der Vorsatzschicht |
| Pigmentverbrauch | Hoch | Deutlich geringer |
| Maschine | Ein Silo reicht aus | Maschine mit zwei Silos erforderlich |
| Typischer Markt | Graues, wirtschaftliches Pflaster; verbreitet in Afrika südlich der Sahara | Farbiges, dekoratives Pflaster; Europa und Balkan, Nordafrika, Naher Osten |
Kurz gesagt: Einschichtiges Pflaster kommt mit einer einfacheren Anlage aus und erfüllt seinen Zweck dort, wo graue Steine akzeptiert werden. Wo Käufer farbiges, glattes und ansprechendes Pflaster verlangen, verbessert die zweite Schicht direkt die Qualität und senkt die Pigmentkosten.
So werden zweischichtige Pflastersteine hergestellt – Schritt für Schritt
- Kernbeton: Zement, Sand und gebrochene Gesteinskörnung (typischerweise 0–8 mm) werden erdfeucht gemischt – die Mischung hält also zusammen, wenn man sie in der Hand zusammendrückt, gibt aber kein Wasser ab. Diese Schicht verleiht dem Stein seine Festigkeit.
- Vorsatzbeton: Feiner Sand (typischerweise 0–3 mm), mehr Zement als im Kernbeton und bei farbigen Steinen Pigment werden in einem eigenen Mischer oder in einer separaten Charge angemischt.
- Einfüllen des Kernbetons: Der Füllwagen des ersten Silos füllt die Form mit Kernbeton, eine kurze Vorrüttelung lässt ihn setzen.
- Aufbringen des Vorsatzes: Ein zweiter Füllwagen aus dem zweiten Silo verteilt den dünnen Vorsatzbeton über dem Kern. Die Vorsatzschicht ist meist 5–10 mm dick.
- Rüttelung und Verdichtung: Während der Formtisch rüttelt, presst der Stempelkopf beide Schichten gemeinsam zusammen. Hier werden die zwei Schichten zu einem Stein.
- Entformen: Die Form hebt sich, die frischen Steine verlassen die Maschine auf ihrem Brett, und ein Palettenwagen bringt sie in den Aushärtebereich.
- Nachbehandlung: Frische Steine werden in den ersten Tagen vor Sonne, Wind und schnellem Austrocknen geschützt und bei Bedarf feucht gehalten. Ein großer Teil der Oberflächenqualität und der Farbstabilität entscheidet sich hier.
Vorsatzbeton und Pigment: Darauf kommt es an
Pigmentdosierung und Kosten
Pflastersteine werden meist mit Eisenoxidpigmenten (Rot, Gelb, Schwarz, Braun) eingefärbt, für Grün mit Chromoxid. In der Praxis liegt die Dosierung meist bei etwa 3–5 % des Zementgewichts; mehr erhöht die Kosten, ohne die Farbe merklich zu verstärken. Genau hier zahlt sich die zweite Schicht aus: Bei einem 6–8 cm dicken Stein macht eine 5–10 mm starke Vorsatzschicht nur einen kleinen Teil des Volumens aus. Steckt das Pigment nur in dieser Schicht, braucht man weit weniger davon, als wenn der ganze Stein eingefärbt wird. Weißzement lässt Gelb und helle Farbtöne leuchtender wirken.
Gleichmäßige Farbe
Die häufigste Ursache für Farbunterschiede von Palette zu Palette sind schwankende Feuchte und Pigmentdosierung. Wer die Materialien bei jeder Charge gleich verwiegt, die Sandfeuchte im Blick behält und die Mischzeit konstant hält, erzielt eine gleichmäßige Farbe. Wird ein Auftrag aus derselben Materialcharge produziert, lassen sich zudem sichtbare Farbtonunterschiede auf der Baustelle vermeiden.
Ausblühungen
Weiße Flecken, die mit der Zeit auf der Oberfläche erscheinen, entstehen durch Kalk, der aus dem Inneren des Betons an die Oberfläche wandert; auf farbigem Pflaster fallen sie deutlich stärker auf. Eine dichte, porenfreie Oberfläche, der Verzicht auf überschüssiges Wasser und eine sorgfältige Nachbehandlung senken das Risiko; zusätzlich können ausblühungsmindernde Zusatzmittel eingesetzt werden.
Die Rolle der Rüttelung für die Oberflächenqualität
Ein feiner Vorsatz allein garantiert noch keine glatte Oberfläche; erst die Rüttelung macht sie dicht und porenfrei. Verteilt sich die Rüttelung nicht gleichmäßig über die Form, kommen manche Steine mit poröser Oberseite und abgerundeten Kanten heraus. Bei der CBM-Serie von İbar Makina arbeiten kräftige Rüttelmotoren unter dem Formtisch; da unser Rüttelsystem die Mischung über die gesamte Form gleichmäßig verdichtet, erreichen unsere halbautomatischen CBM-Maschinen die Oberflächenqualität, die man normalerweise von vollautomatischen Anlagen erwartet. Für einen Investor, der mit einer halbautomatischen Anlage beginnt, heißt das: die Qualitätserwartungen des Marktes mit einer kleineren Investition erfüllen.
Welche Pflastersteinmaschine für zweischichtige Steine?
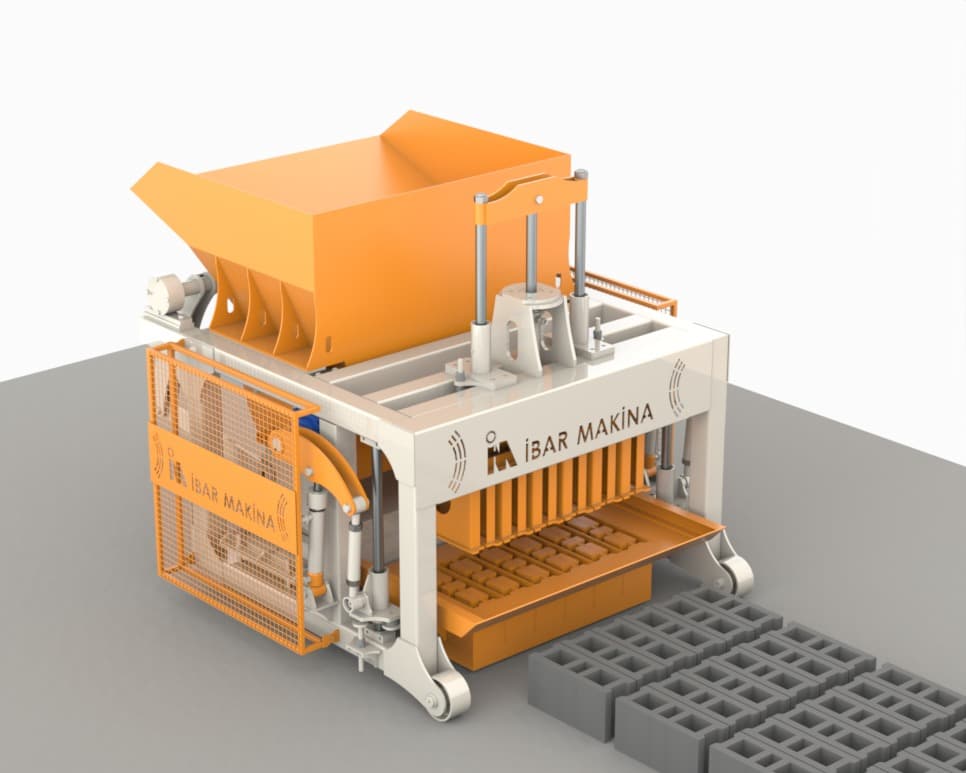
Die zweischichtige Produktion erfordert zwei getrennte Silos und zwei Füllwagen. Die CBM-Serie von İbar Makina ist genau so aufgebaut, und dieselbe Maschine stellt nach einem Formwechsel auch Betonsteine und Bordsteine her. Die Werte stammen aus unseren Produktdaten:
| Modell | Automatisierung | Steine pro Takt | Pflasterleistung pro Tag |
|---|---|---|---|
| CBM 12 | Halbautomatisch | 12 | ca. 300 m² |
| CBM 20 | Halbautomatisch | 20 | ca. 400 m² |
| CBM 25 | Halbautomatisch | 25 | ca. 500 m² |
| CBM 25 PRO | Vollautomatisch (SPS) | 25–70 (je nach Steinform) | 700–800 m² |
| CBM 36 PRO | Vollautomatisch (SPS) | 36–99 (je nach Steinform) | 1.100–1.300 m² |
Die BLOCKMASTER-Serie hat ein einzelnes Silo und stellt einschichtige Pflastersteine her; sie ist eine wirtschaftliche Wahl, wo graues Pflaster ausreicht. Wenn Sie farbige, zweischichtige Pflastersteine anstreben, beginnen Sie mit der CBM-Serie. Bei den vollautomatischen PRO-Modellen sind Steinabnahme- und Stapelroboter optional, für eine vollautomatische Produktion aber empfehlenswert. Vergleichen Sie alle Modelle auf unserer Seite Pflastersteinmaschinen und lesen Sie in unserem Preisratgeber für Pflastersteinmaschinen, wovon der Preis abhängt.
Ein Beispiel aus der Praxis: CBM 12 in Ouagadougou
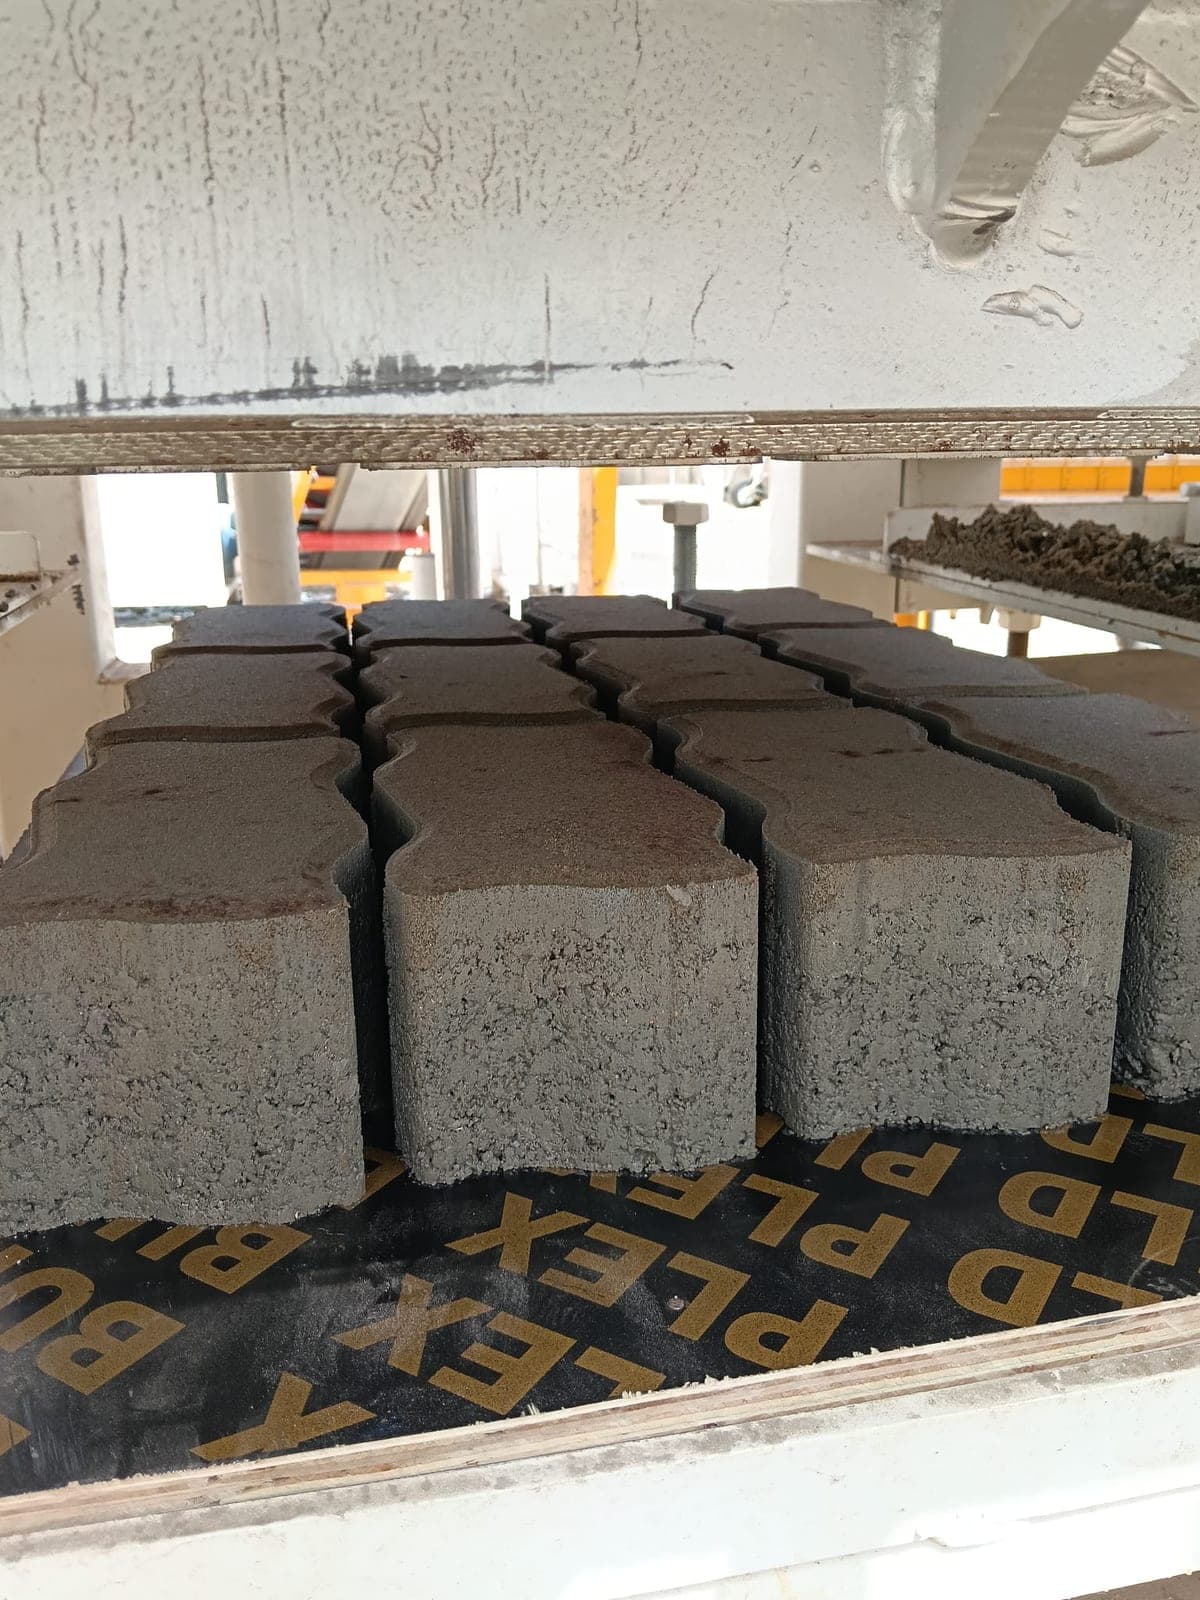
Die Nahaufnahmen der ersten Paletten der CBM-12-Anlage, die wir in Ouagadougou installiert haben, Burkina Faso, zeigen die Wirkung der zweiten Schicht deutlich: Die Verbundpflastersteine haben eine feine, dichte Oberseite mit sauberen Fasen, während der Kern aus gröberem Beton besteht. Nach einem Formwechsel produzierte dieselbe Maschine auch Hohlblocksteine, fünf Stück pro Brett.
Häufige Fragen
Sind zweischichtige Pflastersteine fester als einschichtige?
Die Festigkeit kommt hauptsächlich vom Kernbeton und der richtigen Verdichtung. Der Unterschied der zweiten Schicht liegt in einer dichteren, verschleißfesteren Oberfläche und einer Farbe, die nur oben und mit weniger Pigment erreicht wird.
Wie dick sollte die Vorsatzschicht sein?
In der Praxis meist 5–10 mm. Eine sehr dünne Schicht kann bei Abnutzung den Kern freilegen; eine dickere als nötig erhöht die Kosten.
Kann dieselbe Maschine graue und farbige Pflastersteine herstellen?
Ja. Bei einer Maschine mit zwei Silos wird der Vorsatz für graue Steine ohne Pigment angemischt; bei farbigen Steinen kommt das Pigment nur in den Vorsatz.
Beeinflusst die Formpflege die Oberflächenqualität?
Ja. Eine verschlissene oder verschmutzte Form verursacht Grate an den Kanten und Maßabweichungen. Siehe unseren Leitfaden zur Pflege von Pflastersteinformen.
Nennen Sie uns die Steinformen, die Sie herstellen möchten, Ihre Farbziele und Ihre angestrebte Tagesleistung in Quadratmetern – schreiben Sie uns auf WhatsApp, und wir senden Ihnen noch am selben Tag das passende CBM-Modell, die Formen und den Preis. Montage und Bedienerschulung sind im Preis enthalten, und unsere Maschinen haben 2 Jahre Garantie.