
Índice
A vida útil de um pavê depende do seu corpo; o seu valor aos olhos do comprador depende da sua superfície. Os pavês bicamada separam estas duas funções: a maior parte da peça é um betão de base económico e resistente, enquanto a face visível é uma camada de acabamento à parte, de agregado fino, que pode ser colorida. As duas camadas são compactadas em conjunto no mesmo ciclo de prensagem, pelo que o pavê funciona como uma só peça. Este guia explica passo a passo como se fabricam os pavês bicamada, o que importa na camada de acabamento e no pigmento, e que máquina de pavês é adequada para esta produção.
Pavê de camada única vs pavê bicamada
Num pavê de camada única, uma só mistura enche o molde; se se pretender cor, o pigmento vai para toda a mistura. Num pavê bicamada, o betão de base enche primeiro o molde e, por cima, espalha-se uma camada de acabamento fina.
| Característica | Camada única | Bicamada |
|---|---|---|
| Mistura | Uma só mistura | Betão de base + camada de acabamento |
| Superfície | Mesma textura do corpo | Fina, densa e mais lisa |
| Cor | Pigmento em toda a peça | Pigmento só na camada de acabamento |
| Consumo de pigmento | Elevado | Muito menor |
| Máquina | Basta uma tremonha | É necessária uma máquina de tremonha dupla |
| Mercado típico | Pavê cinzento e económico; comum na África Subsariana | Pavê colorido e decorativo; Norte de África, Balcãs, Médio Oriente |
Em resumo, o pavê de camada única exige uma linha mais simples e cumpre a sua função onde o pavê cinzento é aceite. Onde os compradores querem pavês coloridos, lisos e atraentes, a segunda camada melhora diretamente a qualidade e reduz o custo do pigmento.
Como se fabricam os pavês bicamada, passo a passo
- Betão de base: cimento, areia e brita (normalmente 0–8 mm) são misturados com consistência de terra húmida, ou seja, a mistura mantém-se unida quando apertada na mão, mas não liberta água. Esta camada dá a resistência à peça.
- Camada de acabamento: areia fina (normalmente 0–3 mm), mais cimento do que na base e, nos pavês coloridos, pigmento são preparados num misturador separado ou numa amassadura à parte.
- Enchimento da base: a gaveta de alimentação da primeira tremonha da máquina enche o molde com betão de base e assenta-o com uma breve pré-vibração.
- Espalhamento da camada de acabamento: uma segunda gaveta de alimentação, a partir da segunda tremonha, espalha a fina camada de acabamento sobre a base. A camada de acabamento tem normalmente 5–10 mm de espessura.
- Vibração e compactação: enquanto a mesa do molde vibra, a cabeça de prensagem comprime as duas camadas em conjunto. É aqui que as duas camadas se tornam uma só peça.
- Desmoldagem: o molde sobe, os pavês frescos saem da máquina sobre a sua palete e um carro de paletes leva-os para a zona de cura.
- Cura: nos primeiros dias, as peças frescas são protegidas do sol, do vento e da secagem rápida, e mantidas húmidas se necessário. Grande parte da qualidade da superfície e da estabilidade da cor decide-se aqui.
Camada de acabamento e pigmento: a que prestar atenção
Dosagem de pigmento e custo
Os pavês são normalmente coloridos com pigmentos de óxido de ferro (vermelho, amarelo, preto, castanho) e com óxido de crómio para o verde. Na prática corrente, a dosagem ronda os 3–5% do peso do cimento; ir além disso aumenta o custo sem tornar a cor visivelmente mais forte. É aqui que a segunda camada compensa: num pavê de 6–8 cm, uma camada de acabamento de 5–10 mm representa apenas uma pequena parte do volume. Com o pigmento apenas nessa camada, gasta-se muito menos do que ao colorir a peça inteira. O cimento branco torna o amarelo e as cores claras mais vivos.
Uniformidade da cor
A causa mais comum de diferenças de cor entre paletes é a variação da humidade e da dosagem de pigmento. Pesar os materiais da mesma forma em cada amassadura, controlar a humidade da areia e manter constante o tempo de mistura garantem uma cor uniforme. Produzir uma mesma encomenda com o mesmo lote de materiais evita também diferenças de tonalidade visíveis em obra.
Eflorescência
As manchas brancas que surgem na superfície com o tempo resultam da cal transportada do interior do betão para a superfície, e notam-se muito mais nos pavês coloridos. Uma superfície densa e sem vazios, evitar o excesso de água e uma cura adequada reduzem o risco; também se podem usar adjuvantes que reduzem a eflorescência.
O papel da vibração na qualidade da superfície
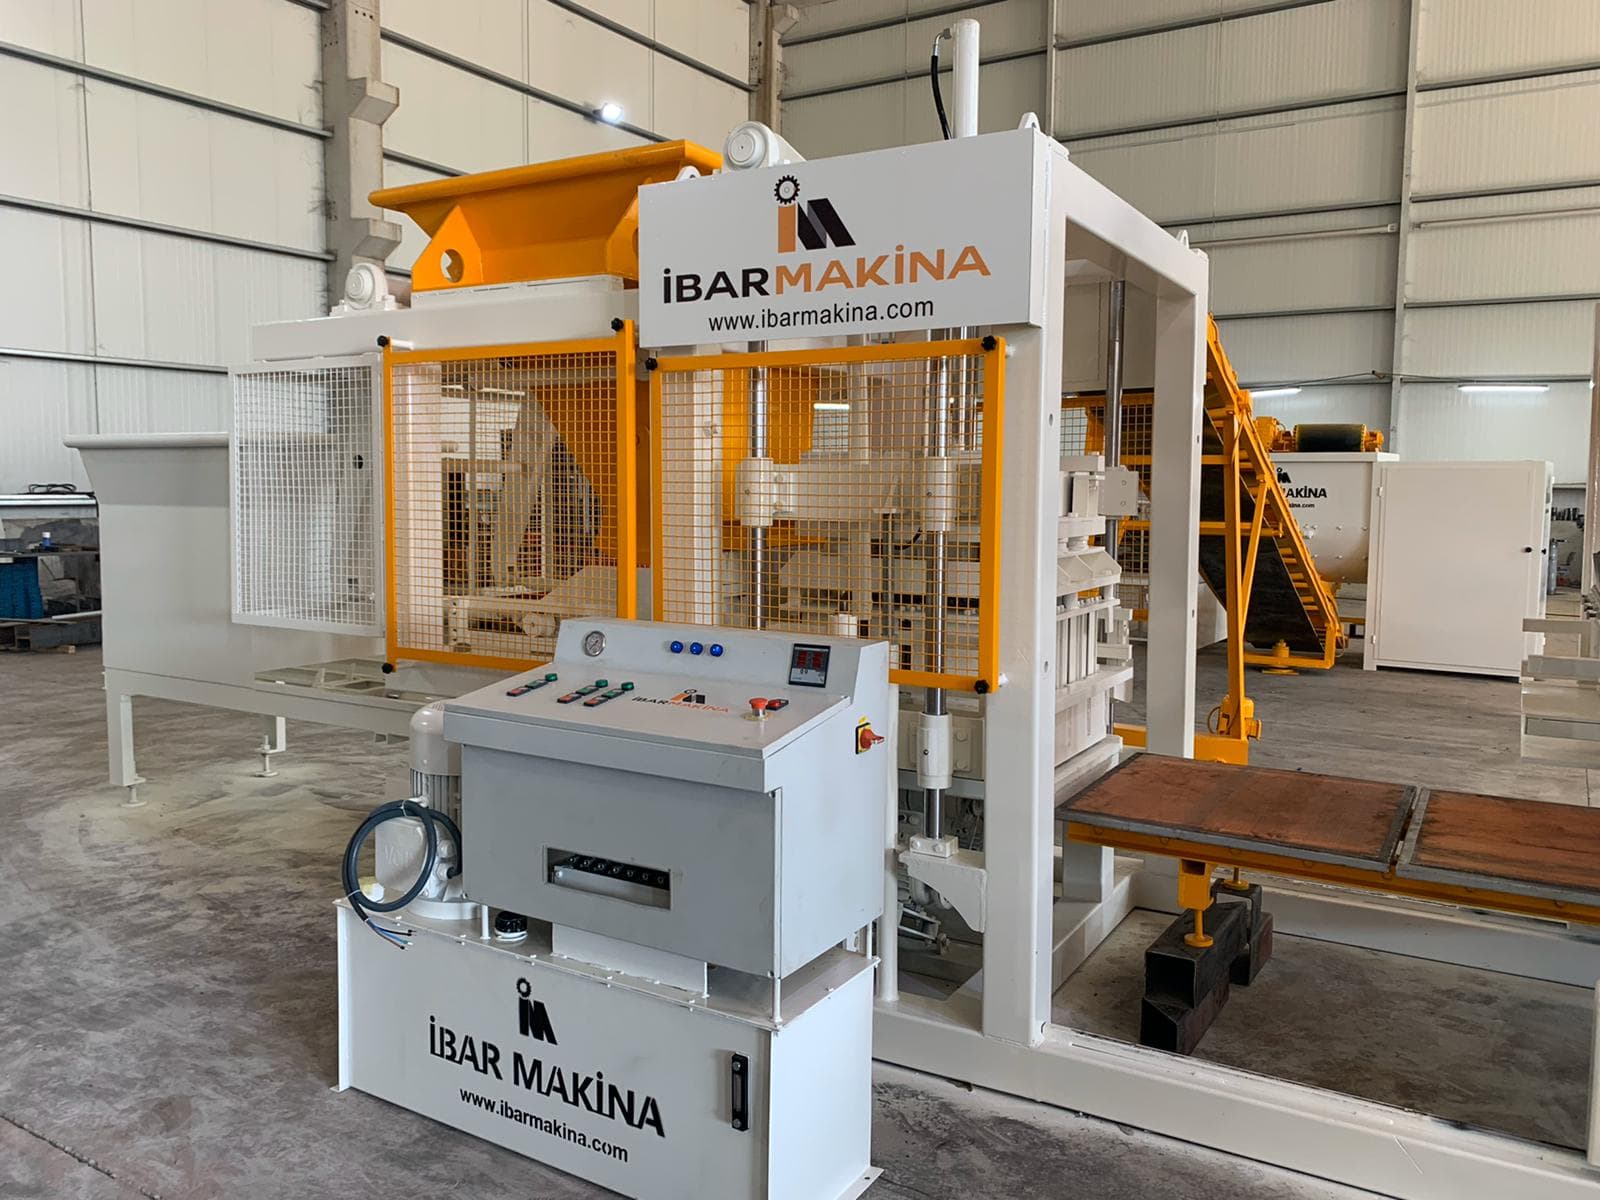
Uma camada de acabamento fina, por si só, não garante uma superfície lisa; é a vibração que a torna densa e sem vazios. Se a vibração não se distribuir uniformemente por todo o molde, algumas peças saem com a face porosa e as arestas arredondadas. Na série CBM da İbar Makina, motores de vibração potentes trabalham sob a mesa do molde; como o nosso sistema de vibração compacta a mistura de forma uniforme em todo o molde, as nossas máquinas CBM semiautomáticas produzem pavês com a qualidade de superfície normalmente esperada de linhas totalmente automáticas. Para um investidor que começa com uma linha semiautomática, isto significa responder às exigências de qualidade do mercado com um investimento menor.
Que máquina de pavês escolher para pavês bicamada?
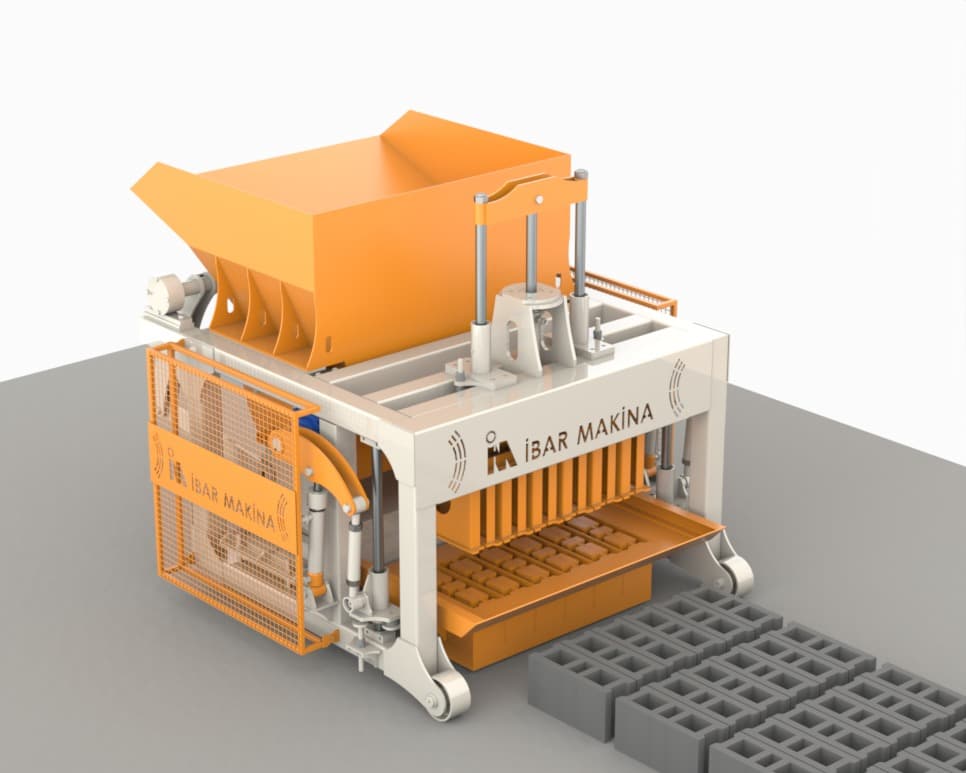
A produção bicamada exige duas tremonhas separadas e duas gavetas de alimentação. A série CBM da İbar Makina é construída assim, e a mesma máquina fabrica também blocos de betão e lancis após uma troca de molde. Os valores provêm dos nossos registos de produto:
| Modelo | Automação | Pavês por ciclo | Produção diária de pavês |
|---|---|---|---|
| CBM 12 | Semiautomática | 12 | cerca de 300 m² |
| CBM 20 | Semiautomática | 20 | cerca de 400 m² |
| CBM 25 | Semiautomática | 25 | cerca de 500 m² |
| CBM 25 PRO | Totalmente automática (PLC) | 25–70 (conforme a forma do pavê) | 700–800 m² |
| CBM 36 PRO | Totalmente automática (PLC) | 36–99 (conforme a forma do pavê) | 1.100–1.300 m² |
A série BLOCKMASTER tem uma única tremonha e fabrica pavês de camada única; é uma opção económica onde o pavê cinzento basta. Se o seu objetivo são pavês bicamada coloridos, comece pela série CBM. Nos modelos PRO totalmente automáticos, os robôs de recolha e empilhamento de peças são opcionais, mas recomendados para uma produção totalmente automática. Compare todos os modelos na nossa página de máquinas de pavês e veja o que determina o preço no nosso guia de preços de máquinas de pavês.
Um exemplo no terreno: CBM 12 em Uagadugu
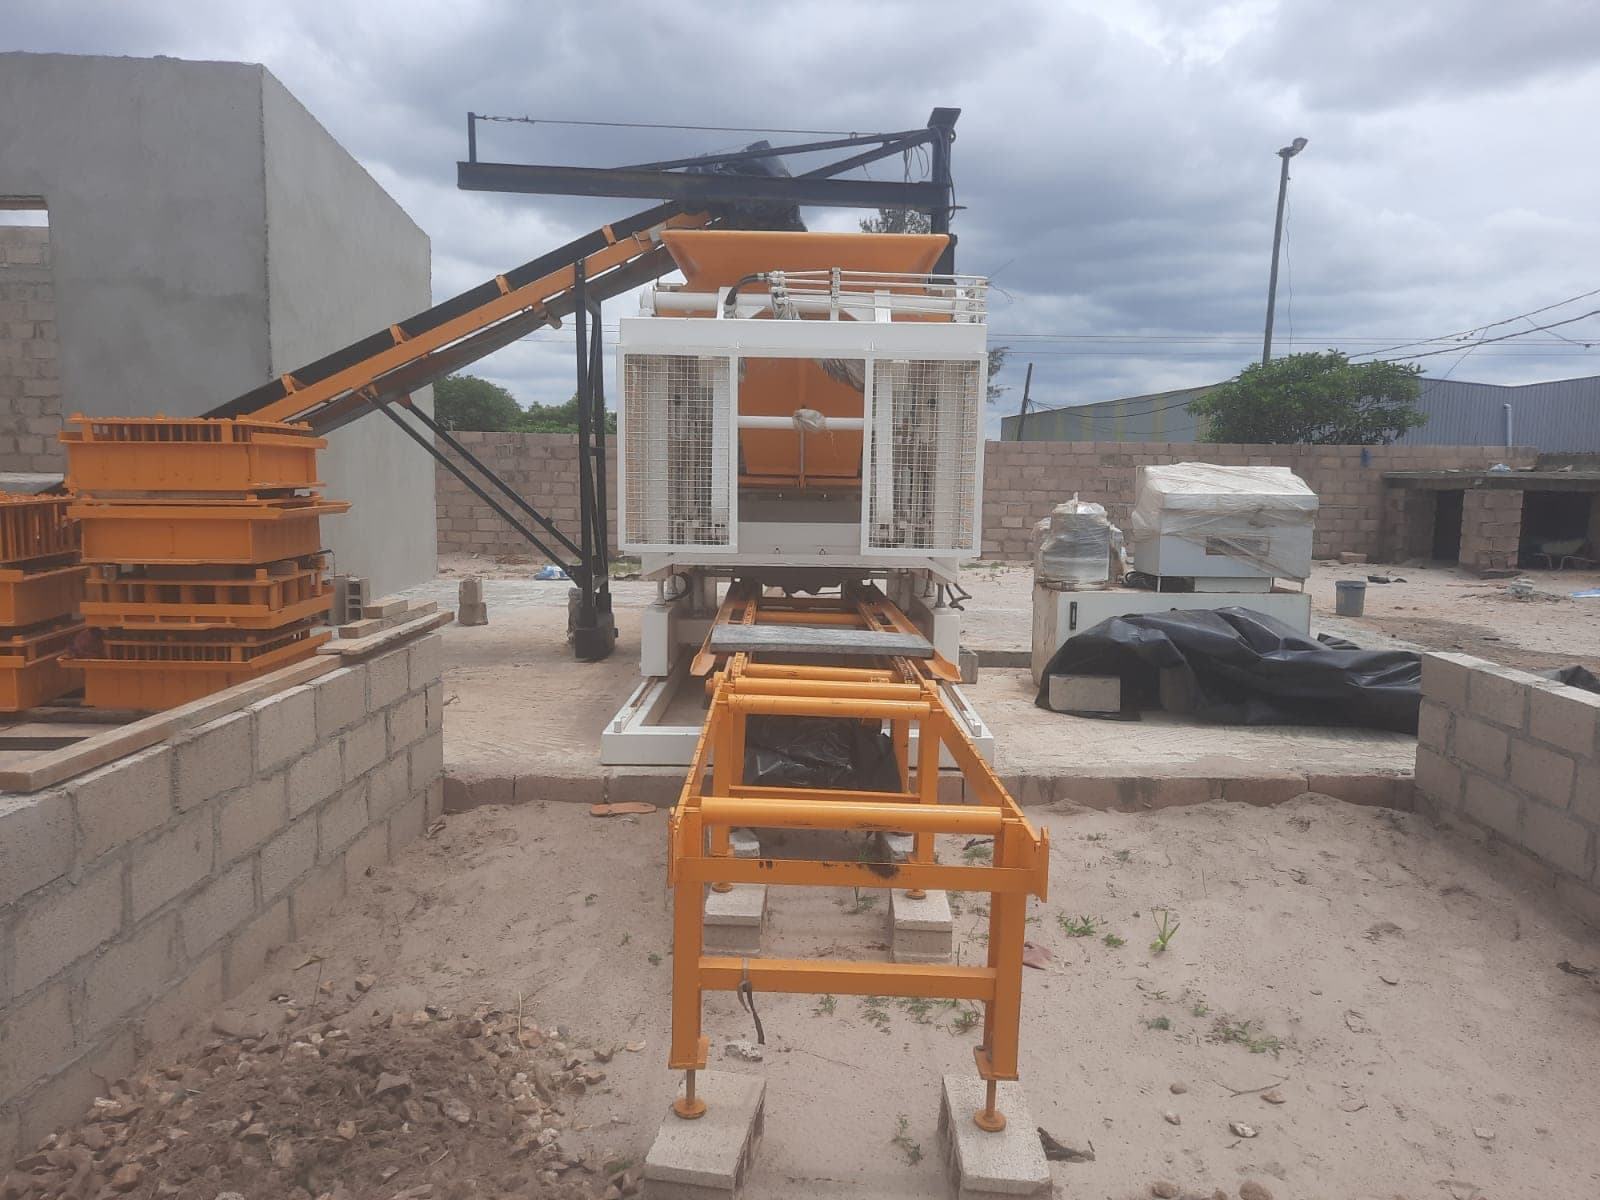
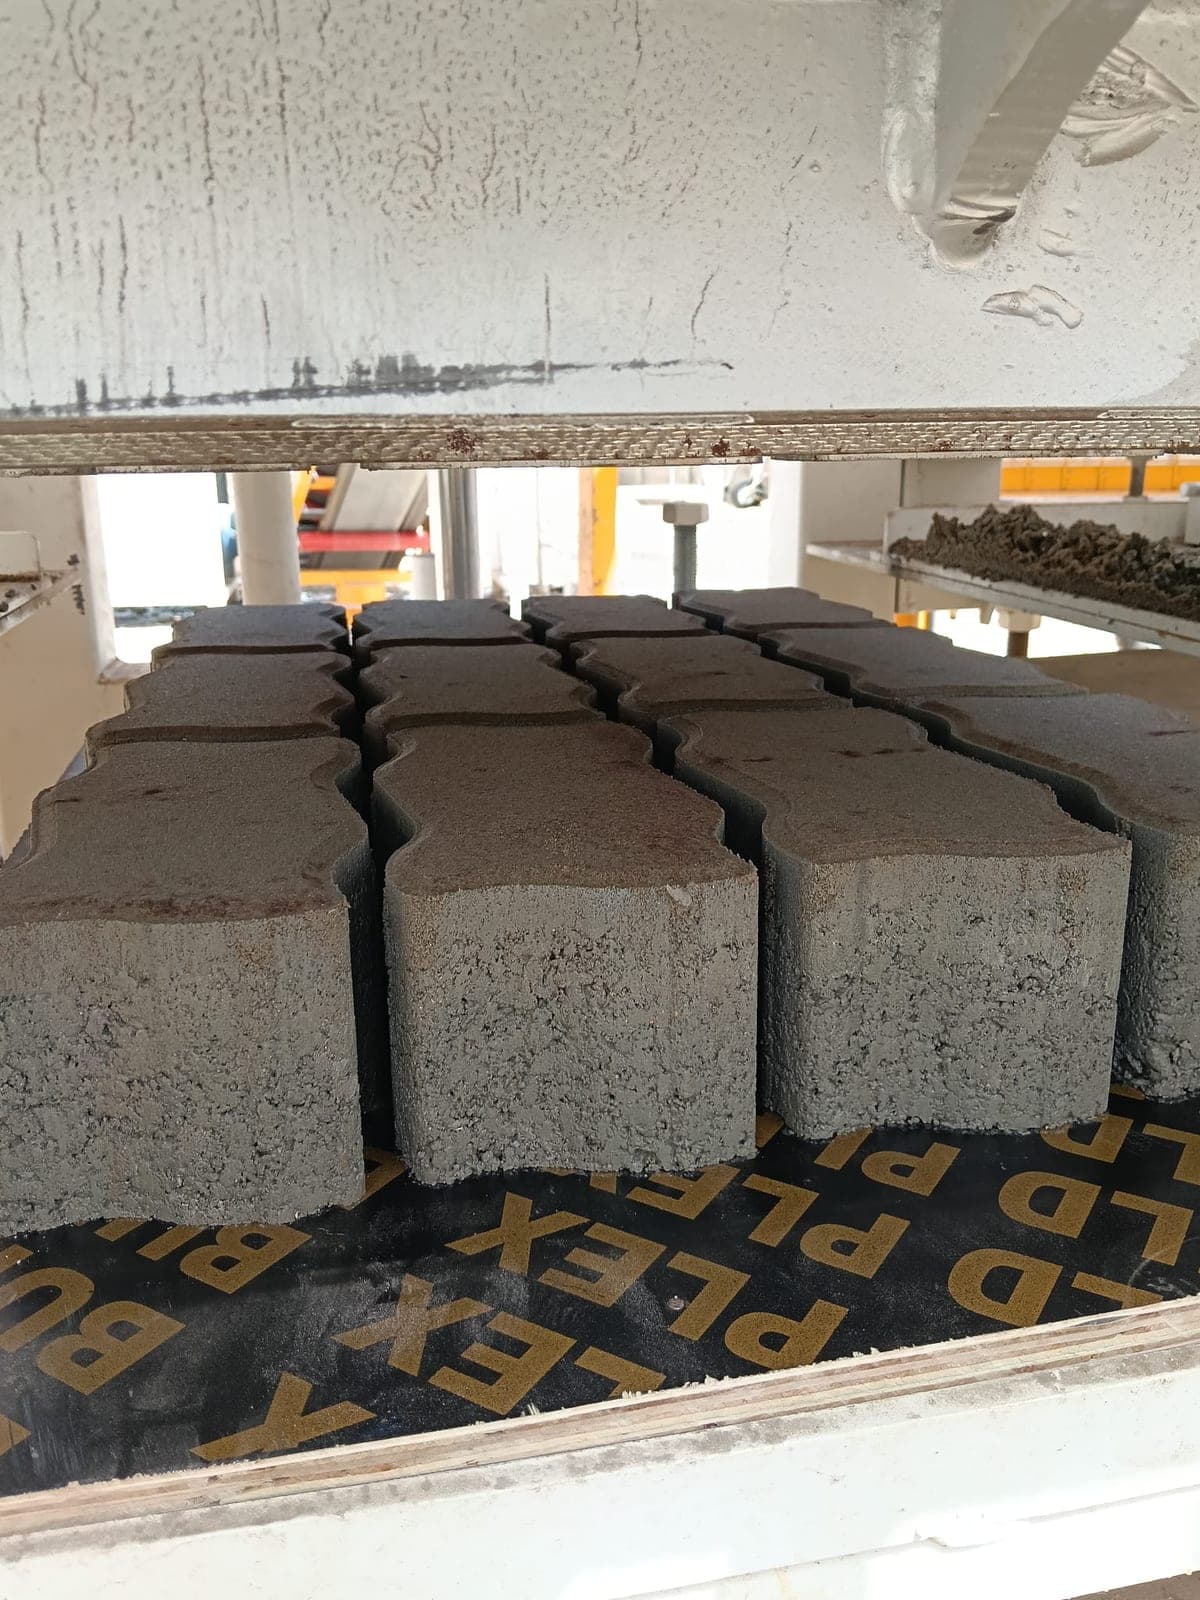
Os grandes planos das primeiras paletes da linha CBM 12 que instalámos em Uagadugu, no Burkina Faso, mostram claramente o efeito da segunda camada: os pavês intertravados têm uma face fina e densa com chanfros nítidos, enquanto o corpo é de betão mais grosso. Após uma troca de molde, a mesma máquina produziu também blocos ocos, cinco por palete.
Perguntas frequentes
Os pavês bicamada são mais resistentes do que os de camada única?
A resistência vem sobretudo do betão de base e de uma compactação correta. O que a segunda camada acrescenta é uma superfície mais densa e mais resistente ao desgaste, e uma cor obtida apenas na face superior, com menos pigmento.
Que espessura deve ter a camada de acabamento?
Na prática, normalmente 5–10 mm. Uma camada muito fina pode deixar o corpo à vista com o desgaste; uma mais espessa do que o necessário aumenta o custo.
A mesma máquina pode fabricar pavês cinzentos e coloridos?
Sim. Numa máquina de tremonha dupla, a camada de acabamento é preparada sem pigmento para os pavês cinzentos; nos coloridos, o pigmento vai apenas para a camada de acabamento.
A manutenção do molde afeta a qualidade da superfície?
Sim. Um molde gasto ou sujo provoca rebarbas nas arestas e desvios dimensionais. Consulte o nosso guia de manutenção de moldes de pavês.
Diga-nos que tipos de pavê pretende fabricar, os seus objetivos de cor e a sua meta diária em metros quadrados — envie-nos uma mensagem no WhatsApp e enviamos-lhe no mesmo dia o modelo CBM certo, os moldes e o preço. A instalação e a formação de operadores estão incluídas no preço, e as nossas máquinas têm 2 anos de garantia.