
Vijek trajanja behaton kocke zavisi od njenog tijela, a njena vrijednost u očima kupca od gornje površine. Dvoslojne behaton kocke razdvajaju ta dva zadatka: veći dio kocke čini ekonomičan i čvrst osnovni beton, dok je vidljivi gornji dio poseban završni sloj od sitnog agregata koji se može obojiti. Oba sloja se zbijaju zajedno u istom ciklusu presovanja, pa kocka radi kao jedan komad. Ovaj vodič korak po korak objašnjava kako se proizvode dvoslojne behaton kocke, na šta paziti kod završne mješavine i pigmenta, te koja mašina za behaton kocke odgovara ovoj proizvodnji.
Jednoslojne i dvoslojne behaton kocke
Kod jednoslojne kocke kalup puni jedna mješavina; ako se želi boja, pigment ide u cijelu mješavinu. Kod dvoslojne kocke kalup se prvo puni osnovnim betonom, a preko njega se nanosi tanak završni sloj.
| Karakteristika | Jednoslojna | Dvoslojna |
|---|---|---|
| Mješavina | Jedna mješavina | Osnovni beton + završna mješavina |
| Gornja površina | Ista struktura kao tijelo | Fina, gusta i glađa |
| Boja | Pigment u cijeloj kocki | Pigment samo u završnom sloju |
| Potrošnja pigmenta | Visoka | Znatno manja |
| Mašina | Dovoljan je jedan bunker | Potrebna je mašina s dva bunkera |
| Tipično tržište | Sive, ekonomične kocke; česte u Subsaharskoj Africi | Obojene, dekorativne kocke; standard na Balkanu, tražene i u Sjevernoj Africi i na Bliskom istoku |
Ukratko, jednoslojnim kockama treba jednostavnija linija i one obavljaju posao tamo gdje se prihvataju sive kocke. Tamo gdje kupci traže obojene, glatke i privlačne kocke, drugi sloj direktno poboljšava kvalitet i smanjuje trošak pigmenta.
Kako se proizvode dvoslojne behaton kocke, korak po korak
- Osnovni beton: cement, pijesak i drobljeni agregat (obično 0–8 mm) miješaju se u zemljano-vlažnoj konzistenciji: mješavina se drži zajedno kad se stisne u šaci, ali ne pušta vodu. Ovaj sloj kocki daje čvrstoću.
- Završna mješavina: sitni pijesak (obično 0–3 mm), više cementa nego u osnovi i, za obojene kocke, pigment pripremaju se u zasebnoj mješalici ili u zasebnoj šarži.
- Punjenje osnovnim betonom: dozirna kutija iz prvog bunkera mašine puni kalup osnovnim betonom i slegne ga kratkom predvibracijom.
- Nanošenje završnog sloja: druga dozirna kutija iz drugog bunkera razastire tanku završnu mješavinu preko osnove. Završni sloj je obično debeo 5–10 mm.
- Vibracija i zbijanje: dok sto kalupa vibrira, presna glava pritiska oba sloja zajedno. Upravo tu dva sloja postaju jedna kocka.
- Vađenje iz kalupa: kalup se podiže, svježe kocke izlaze iz mašine na svojoj paleti, a kolica za palete odvoze ih u zonu njegovanja.
- Njegovanje: svježe kocke se prvih dana štite od sunca, vjetra i brzog sušenja i po potrebi drže vlažnim. Veliki dio kvaliteta površine i postojanosti boje odlučuje se upravo ovdje.
Završna mješavina i pigment: na šta paziti
Doziranje pigmenta i trošak
Behaton kocke se obično boje pigmentima na bazi željeznog oksida (crvena, žuta, crna, smeđa), a za zelenu se koristi hromov oksid. U praksi doza najčešće iznosi oko 3–5% težine cementa; više od toga podiže trošak, a boja ne postaje primjetno jača. Tu se drugi sloj isplati: kod kocke od 6–8 cm, završni sloj od 5–10 mm čini samo mali dio zapremine. Kad je pigment samo u tom sloju, troši se mnogo manje pigmenta nego kad se boji cijela kocka. Bijeli cement čini žutu i svijetle boje živahnijim.
Ujednačenost boje
Najčešći uzrok razlika u boji od palete do palete su promjenljiva vlažnost i doza pigmenta. Vaganje materijala na isti način u svakoj šarži, praćenje vlažnosti pijeska i stalno vrijeme miješanja održavaju boju ujednačenom. Proizvodnja jedne narudžbe iz iste šarže materijala sprječava i vidljive razlike u nijansi na gradilištu.
Eflorescencija
Bijele mrlje koje se s vremenom pojavljuju na površini potiču od kreča koji iz unutrašnjosti betona izlazi na površinu, a na obojenim kockama mnogo su uočljivije. Gusta površina bez šupljina, izbjegavanje viška vode i pravilno njegovanje smanjuju rizik; mogu se koristiti i dodaci koji smanjuju eflorescenciju.
Uloga vibracije u kvalitetu površine
Fina završna mješavina sama po sebi ne garantuje glatku površinu; vibracija je ta koja je čini gustom i bez šupljina. Ako se vibracija ne rasporedi ravnomjerno po cijelom kalupu, neke kocke izlaze s poroznim vrhom i zaobljenim ivicama. Na seriji CBM kompanije İbar Makina snažni vibro-motori rade ispod stola kalupa; budući da naš sistem vibracije ravnomjerno zbija mješavinu u cijelom kalupu, naše poluautomatske mašine CBM proizvode kocke s kvalitetom površine kakav se obično očekuje od potpuno automatskih linija. Za investitora koji počinje s poluautomatskom linijom to znači ispuniti očekivanja tržišta u pogledu kvaliteta uz manju investiciju.
Koja mašina za dvoslojne behaton kocke?
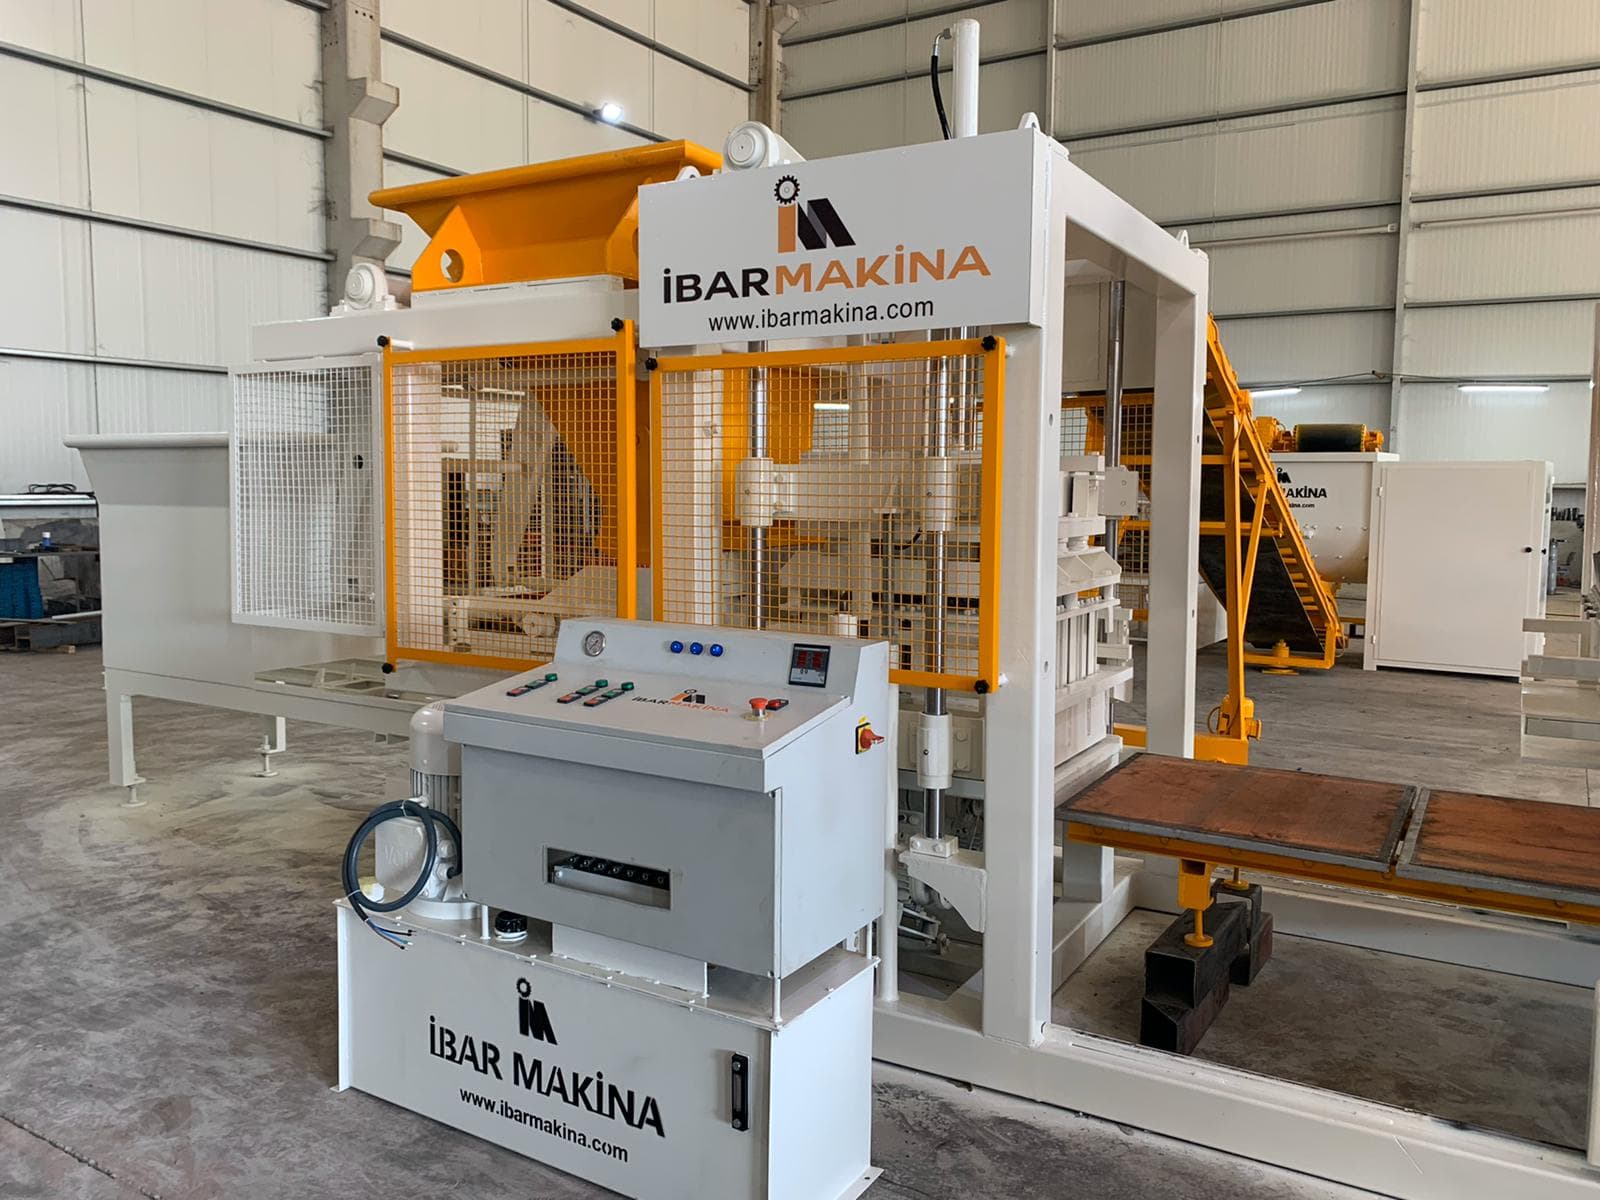
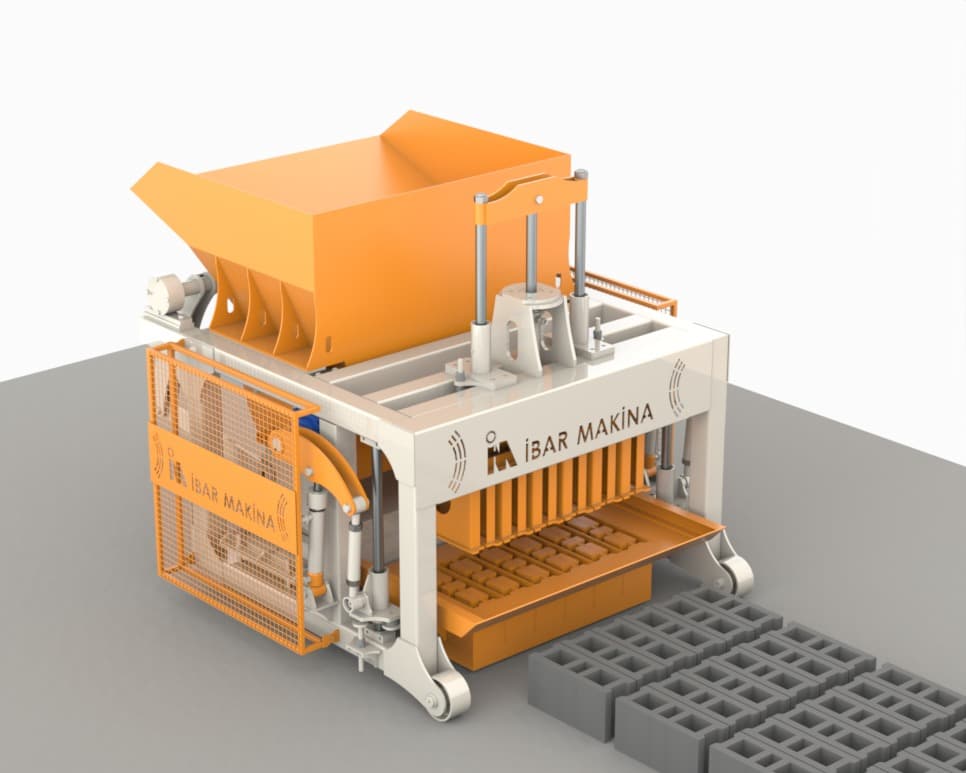
Dvoslojna proizvodnja zahtijeva dva odvojena bunkera i dvije dozirne kutije. Serija CBM kompanije İbar Makina napravljena je upravo tako, a ista mašina nakon zamjene kalupa proizvodi i betonske blokove i ivičnjake. Podaci su preuzeti iz naše evidencije proizvoda:
| Model | Automatizacija | Kocki po ciklusu | Dnevna proizvodnja kocki |
|---|---|---|---|
| CBM 12 | Poluautomatska | 12 | oko 300 m² |
| CBM 20 | Poluautomatska | 20 | oko 400 m² |
| CBM 25 | Poluautomatska | 25 | oko 500 m² |
| CBM 25 PRO | Potpuno automatska (PLC) | 25–70 (zavisno od oblika kocke) | 700–800 m² |
| CBM 36 PRO | Potpuno automatska (PLC) | 36–99 (zavisno od oblika kocke) | 1.100–1.300 m² |
Serija BLOCKMASTER ima jedan bunker i proizvodi jednoslojne kocke; to je ekonomičan izbor tamo gdje su sive kocke dovoljne. Ako ciljate obojene dvoslojne kocke, počnite sa serijom CBM. Na potpuno automatskim modelima PRO roboti za skupljanje i slaganje kocki su opcioni, ali se preporučuju za potpuno automatsku proizvodnju. Uporedite sve modele na našoj stranici mašine za behaton kocke i pogledajte od čega zavisi cijena u našem vodiču o cijenama mašina za behaton kocke.
Primjer s terena: CBM 12 u Ouagadougou
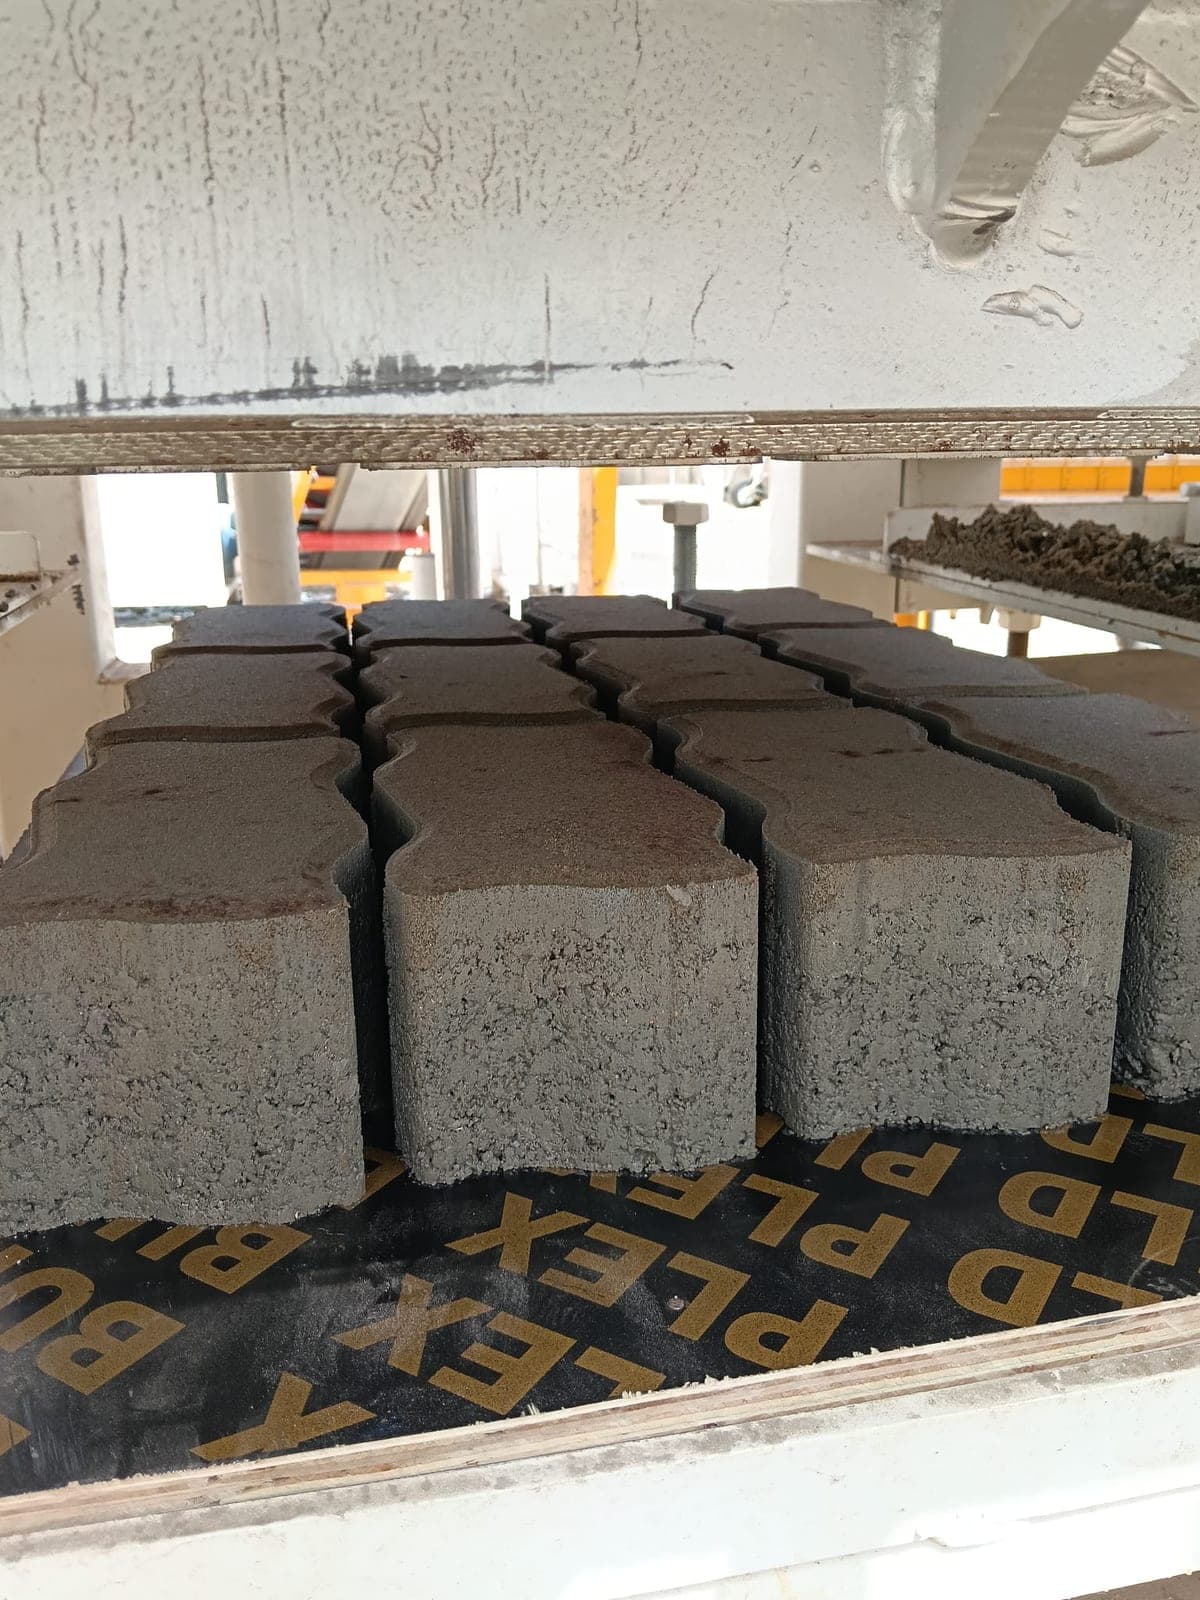
Krupni planovi prvih paleta sa linije CBM 12 koju smo instalirali u Ouagadougou, Burkina Faso, jasno pokazuju efekat drugog sloja: interlock kocke imaju finu, gustu gornju površinu s oštro oborenim ivicama, dok je tijelo od krupnijeg betona. Nakon zamjene kalupa, ista mašina je proizvodila i šuplje blokove, po pet na paleti.
Često postavljana pitanja
Jesu li dvoslojne behaton kocke čvršće od jednoslojnih?
Čvrstoća prvenstveno dolazi od osnovnog betona i pravilnog zbijanja. Razlika koju donosi drugi sloj je gušća površina, otpornija na habanje, i boja postignuta samo na vrhu, uz manje pigmenta.
Koliko debeo treba biti završni sloj?
U praksi obično 5–10 mm. Pretanak sloj s habanjem može otkriti tijelo kocke; deblji od potrebnog podiže trošak.
Može li ista mašina proizvoditi sive i obojene kocke?
Da. Na mašini s dva bunkera završna mješavina se za sive kocke pravi bez pigmenta; za obojene kocke pigment ide samo u završnu mješavinu.
Utiče li održavanje kalupa na kvalitet površine?
Da. Istrošen ili prljav kalup uzrokuje srh na ivicama i odstupanja u dimenzijama. Pogledajte naš vodič za održavanje kalupa za behaton kocke.
Recite nam koje vrste kocki želite proizvoditi, kakve boje ciljate i koliko kvadratnih metara dnevno planirate — pišite nam na WhatsApp i istog dana ćemo vam poslati odgovarajući model CBM, kalupe i cijenu. Montaža i obuka operatera uključeni su u cijenu, a naše mašine imaju garanciju od 2 godine.