المحتويات
- البيانات الأساسية لحساب الطاقة الإنتاجية لآلة الطوب الخرساني
- حساب الإنتاج من عدد القطع في كل دورة وزمن الدورة
- مثال خطوة بخطوة: 10 قطع طوب في كل دورة
- تنظيم الورديات وتسجيل التوقفات بدقة
- كيف تؤثر المنصات (الباليتات) ومنطقة المعالجة في الطاقة الإنتاجية اليومية؟
- تأثير العمالة وتغذية الخرسانة في الطاقة الإنتاجية
- الأسئلة الشائعة
لا يقتصر حساب الطاقة الإنتاجية لآلة الطوب الخرساني على ضرب عدد المنتجات الناتجة في كل دورة في مدة العمل اليومية. بل يجب تقييم عدد تجاويف القالب، وزمن الدورة، والتوقفات خلال الوردية، ونظام تغذية الخرسانة، ونقل المنتجات إلى منطقة المعالجة معًا. ويميّز الحساب الصحيح بين الإنتاج النظري للآلة والإنتاج اليومي المستدام للمصنع. وبذلك يمكن تحديد خطة الاستثمار ومواعيد تسليم الطلبات والموارد التشغيلية وفق هدف إنتاجي موحّد.
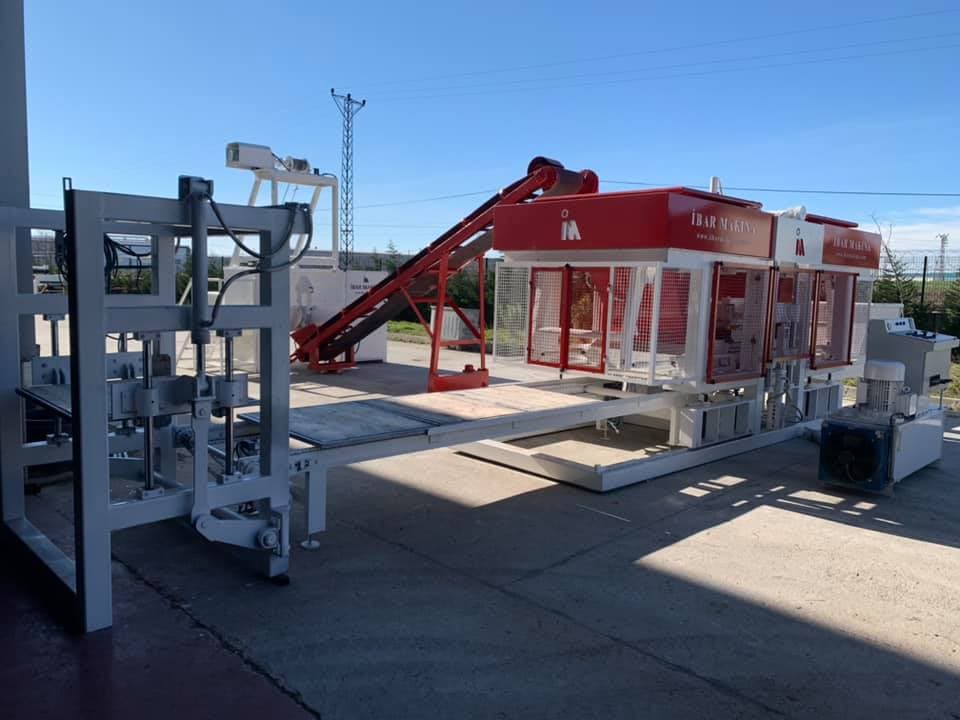
İBAR MAKİNA شركة مصنّعة تعمل منذ 1978 في تشركيزكوي بمحافظة تكيرداغ، وتصدّر إلى أكثر من 30 دولة. وعند تقييم خيارات آلات الطوب الخرساني المناسبة لاحتياجات المصانع المختلفة، ينبغي النظر إلى الطاقة الإنتاجية من خلال تدفق الإنتاج بأكمله، لا بالاعتماد على قيمة واحدة في الكتالوج.
البيانات الأساسية لحساب الطاقة الإنتاجية لآلة الطوب الخرساني
في بداية الحساب، يجب تحديد أبعاد الطوب المراد إنتاجه والقالب الذي سيُستخدم. فقد تنتج الآلة نفسها أعدادًا مختلفة من القطع في كل دورة عند تشغيلها بقوالب منتجات مختلفة. لذلك لا ينبغي تطبيق عدد القطع المحدد لمنتج ما مباشرةً على طوب بأبعاد أخرى. ومن المفيد إعداد جدول مستقل للطاقة الإنتاجية لكل قالب، خصوصًا في المصانع التي تنتج تشكيلة واسعة من المنتجات.
- عدد القطع في كل دورة: هو عدد قطع الطوب الخارجة من القالب خلال دورة إنتاج واحدة.
- زمن الدورة: هو الزمن بين دورتَي إنتاج متتاليتين، ويُستخدم في الحساب بالثواني.
- المدة الإجمالية للوردية: هي إجمالي الوقت بين بداية الوردية ونهايتها.
- وقت العمل الصافي: هو وقت الإنتاج المتبقي بعد خصم التوقفات المخططة وغير المخططة.
- نسبة المنتجات المقبولة: هي نسبة الطوب المنتج الذي يجتاز فحص الجودة ويُحتسب ضمن المنتجات الصالحة للاستخدام.
عند تقييم زمن الدورة، لا ينبغي الاعتماد على زمن الاهتزاز أو الكبس وحده. بل يجب احتساب جميع العمليات التي تتكوّن منها الدورة، مثل ملء القالب والكبس وإخراج المنتج من القالب وتقدّم المنصة (الباليت). ويجب أن يستند القياس إلى عدد كافٍ من الدورات المرصودة في ظروف الإنتاج العادية، لا إلى بضع دورات سريعة.
حساب الإنتاج من عدد القطع في كل دورة وزمن الدورة
في الحساب الأساسي، يُحدَّد أولًا عدد الدورات في الساعة، ثم تُضرب هذه القيمة في عدد القطع المنتجة في كل دورة. وفي المرحلة الأخيرة، يُحسب الإنتاج اليومي باستخدام وقت العمل الصافي. ومن المهم توحيد الوحدات: إذا كان زمن الدورة مقاسًا بالثواني، تُحتسب الساعة في المعادلة على أنها 3.600 ثانية.
- عدد الدورات في الساعة = 3.600 / زمن الدورة.
- الإنتاج النظري في الساعة = عدد الدورات في الساعة × عدد القطع في كل دورة.
- الإنتاج اليومي الصافي = الإنتاج النظري في الساعة × ساعات العمل الصافية.
- عدد المنتجات المقبولة يوميًا = الإنتاج اليومي الصافي × نسبة المنتجات المقبولة.
يعتمد الإنتاج النظري في هذه المعادلات على افتراض التشغيل دون انقطاع. وإذا وُجد انتظار للمواد أو تنظيف أو تغيير للقالب أو نقص في المنصات (الباليتات)، فإن الناتج اليومي ينخفض. كذلك، حتى لو أصبحت دورة الآلة أسرع، فقد لا يرتفع إجمالي إنتاج المصنع إذا لم تتمكن معدات تحضير الخلطة ونقلها من مواكبة الوتيرة نفسها.
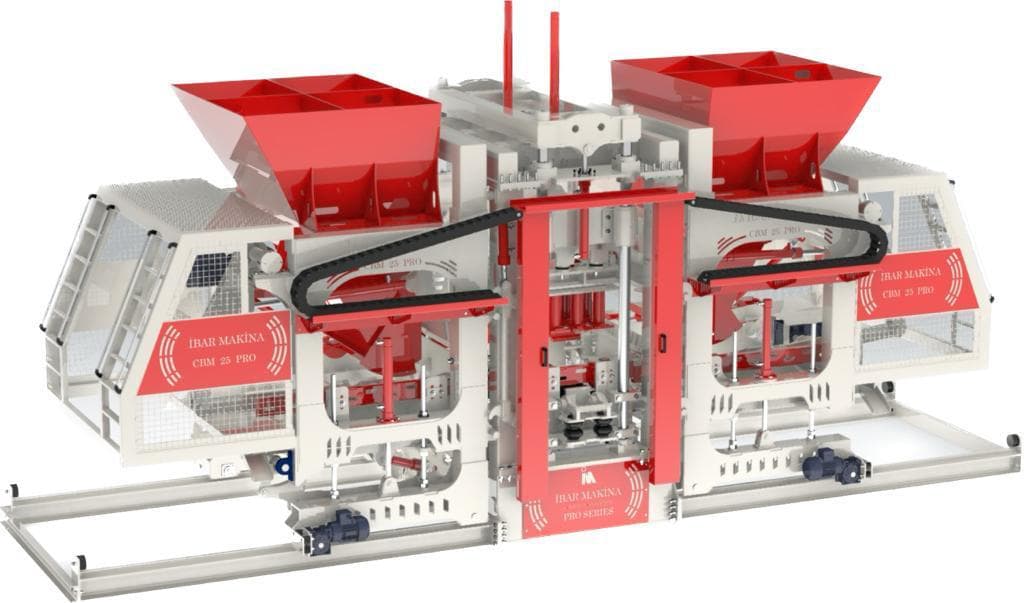
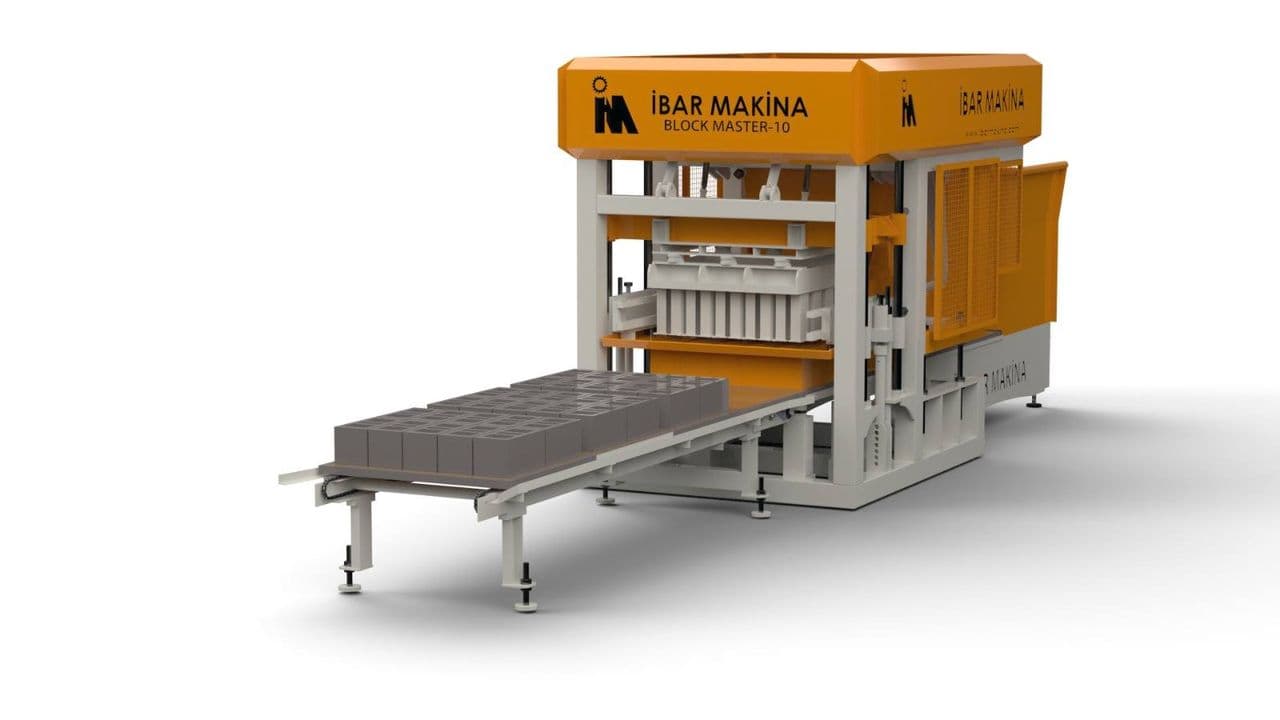
يجب التمييز بين بيانات المنتج وافتراضات الحساب. فعلى سبيل المثال، القيم المحددة لآلة الطوب الخرساني BLOCK MASTER 10 هي 10 قطع في كل دورة و10.000 قطعة يوميًا. لكن لا يمكن استنتاج زمن الدورة أو مدة الوردية بشكل قاطع من هذه المعلومات؛ إذ يجب تقييم ظروف التشغيل على نحو مستقل في مرحلة إعداد عرض السعر.
مثال خطوة بخطوة: 10 قطع طوب في كل دورة
أُعدّ المثال التالي على أساس قالب افتراضي ينتج طوبًا بأبعاد 200x400x200 mm، بمعدل 10 قطع في كل دورة. اختير زمن دورة قدره 36 ثانية ووردية مدتها 10 ساعات فقط لتوضيح طريقة الحساب؛ وهما لا يمثلان بيانات فنية لزمن الدورة أو الوردية لأي طراز من İBAR MAKİNA. وفي المشروع الفعلي، يجب التحقق بشكل مستقل من توافق القالب وقيم التشغيل.
- حدّد عدد القطع في كل دورة: في هذا المثال، تُنتج 10 قطع طوب في كل دورة.
- احسب عدد الدورات في الساعة: 3.600 / 36 = 100 دورة/ساعة.
- احسب الإنتاج النظري في الساعة: 100 × 10 = 1.000 قطعة/ساعة.
- احسب الناتج الإجمالي للوردية: 1.000 × 10 = 10.000 قطعة. تمثل هذه النتيجة سيناريو نظريًا دون أي توقف.
- اخصم التوقفات: إذا افترضنا في المثال أن إجمالي فترات الاستراحة والتنظيف والتجهيز والانتظار يبلغ 2 ساعة، يصبح وقت العمل الصافي 8 ساعات.
- احسب الإنتاج اليومي الصافي: 1.000 × 8 = 8.000 قطعة. وإذا كانت هناك منتجات مستبعدة لأسباب تتعلق بالجودة، فيُحسب عدد المنتجات المقبولة على نحو مستقل.
في هذا المثال، يعود تغير الناتج اليومي إلى انخفاض وقت العمل المتاح، لا إلى تغير عدد القطع في كل دورة. وبالمثل، تؤدي زيادة زمن الدورة إلى انخفاض الإنتاج في الساعة. لذلك، عند تحديد الهدف اليومي، ينبغي استخدام متوسط زمن دورة مستدام بدلًا من أسرع دورة مرصودة.
تنظيم الورديات وتسجيل التوقفات بدقة
مدة الوردية ليست هي وقت الإنتاج الصافي. وإذا سجّلت المنشأة التوقفات بحسب أسبابها، أمكنها تحديد مصدر فقدان الطاقة الإنتاجية بسهولة أكبر. ويجب تتبّع تبديل المشغّلين، وانتظار الخلطة، وانحشار المنصات (الباليتات)، والتنظيف والصيانة تحت بنود منفصلة. وبذلك يمكن تحسين العملية التي تحدّ من الإنتاج بدلًا من الاكتفاء بزيادة ساعات العمل.
من المهم عدم خصم الفاقد نفسه مرتين في الحساب. فعلى سبيل المثال، إذا خُصمت جميع فترات الانتظار من وقت العمل الصافي، فلا ينبغي تطبيق معامل كفاءة ثانٍ يتضمن فترات الانتظار نفسها. أما خسائر الجودة فيجب تقييمها على نحو مستقل؛ لأن تشغيل الآلة وإنتاجها للقطع لا يعني بالضرورة أن جميع المنتجات صالحة للشحن.
عند التخطيط لأكثر من وردية، يجب الحفاظ على الوقت المخصص للصيانة والتنظيف. وتُعدّ خيارات آلات الطوب الخرساني الأوتوماتيكية بالكامل جانبًا مهمًا عند تقييم تدفق الإنتاج؛ لكن الأتمتة لا تُلغي تلقائيًا جميع التوقفات الناتجة عن المواد وتنظيم الموقع.
كيف تؤثر المنصات (الباليتات) ومنطقة المعالجة في الطاقة الإنتاجية اليومية؟
تُعدّ المنصة (الباليت) من الموارد الأساسية التي تضمن استمرارية دورة الإنتاج. ولا ينبغي أن يعتمد الحساب على عدد المنصات فقط، بل أيضًا على المدة التي تبقى فيها المنصة مشغولة بالمنتجات. وبافتراض وضع ناتج كل دورة على منصة إنتاج واحدة، فإن إنتاج 8.000 قطعة طوب في المثال يتطلب تدفقًا يوميًا قدره 8.000 / 10 = 800 منصة. ولا يمثّل هذا الرقم وحده عدد المنصات التي يجب شراؤها.
تحدد المدة اللازمة لتصبح المنصات جاهزة لإعادة الاستخدام إجمالي المخزون المطلوب. وكلما بقيت المنتجات على المنصات مدة أطول، زاد عدد المنصات المشغولة. كما يجب مراعاة المنصات الخارجة من الخدمة بسبب الفحص أو التنظيف أو الإصلاح. وينبغي أيضًا الانتباه إلى أن منصة الإنتاج ومنصة الشحن قد لا تؤديان الوظيفة نفسها.
عند حساب مساحة منطقة المعالجة، يجب تقييم كمية المنتجات اليومية ومدة بقائها في المنطقة وتخطيطها وممرات النقل معًا. ولا يكفي استنتاج المساحة المطلوبة مباشرةً من أبعاد الطوب. فالترتيبات القائمة على الرفوف أو غيرها من أنظمة التخطيط تغيّر المساحة المتاحة للاستخدام. كما يجب التخطيط لطريقة نقل المنتجات وتكديسها بما يمنع تضرر المنتجات الطازجة.
تأثير العمالة وتغذية الخرسانة في الطاقة الإنتاجية
لا تقتصر احتياجات العمالة على مشغّل الآلة. فأعمال تحضير الخلطة وتغذية المواد ونقل المنصات (الباليتات) وإدارة منطقة المعالجة ومراقبة الجودة والصيانة ضرورية أيضًا لاستمرارية الإنتاج. وبدلًا من تحديد عدد ثابت للعاملين، من الأدق تقييم المهام ومستوى الأتمتة وتخطيط الموقع معًا.
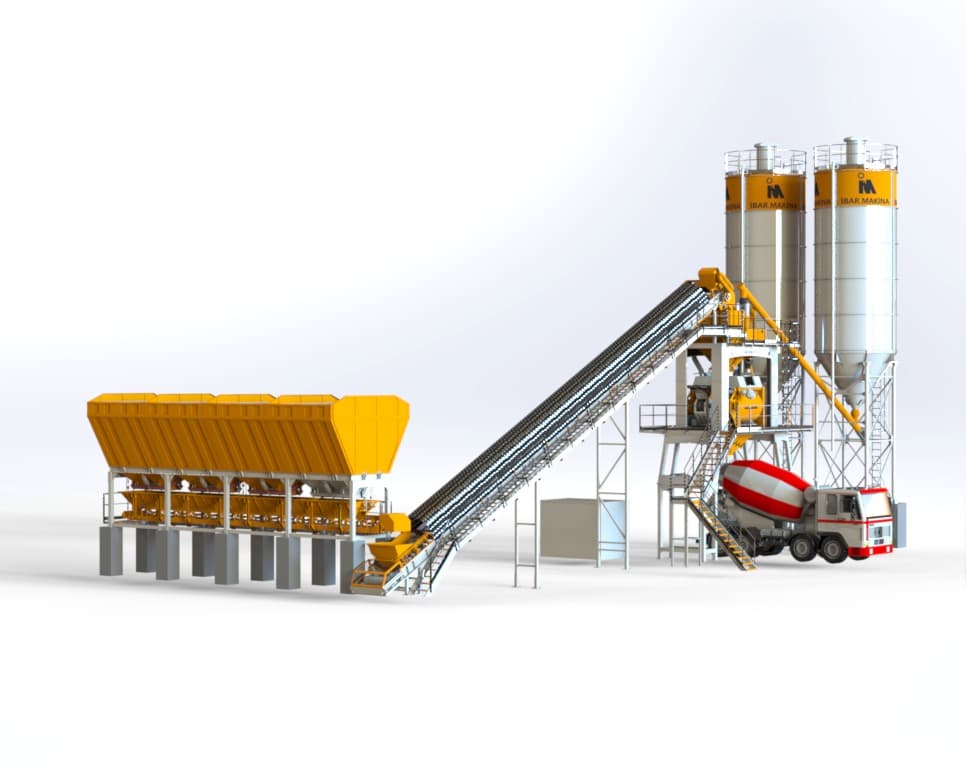
يؤثر تحضير الخلطة الخرسانية بانتظام أيضًا في استمرارية الدورة. فانتظار الآلة للخلطة يحول دون الاستفادة من طاقتها الإنتاجية النظرية. لذلك يجب النظر في اختيار محطة خلط الخرسانة بما يتوافق مع احتياجات خط إنتاج الطوب الخرساني. وينبغي أن يدعم نظام تحديد الجرعات والخلط والنقل جودة المنتجات ووتيرة الإنتاج.
الأسئلة الشائعة
هل تضمن الطاقة الإنتاجية اليومية الواردة في الكتالوج الإنتاج نفسه في كل مصنع؟
لا. فالناتج اليومي يعتمد على قالب المنتج وزمن الدورة ووقت العمل الصافي وتغذية الخرسانة ودورة إعادة استخدام المنصات (الباليتات) ومنطقة المعالجة. وعند تقييم القيمة الواردة في الكتالوج، يجب توضيح ظروف التشغيل التي تستند إليها.
هل تؤدي زيادة عدد الورديات مباشرةً إلى مضاعفة الإنتاج؟
يمكن النظر في هذا الهدف فقط إذا كانت الموارد الأخرى قادرة على مواكبة الزيادة نفسها. فإذا كان مخزون المنصات (الباليتات) أو منطقة المعالجة أو تنظيم العمالة أو قدرة تحضير الخلطة غير كافٍ، فقد لا تؤدي زيادة الورديات إلى النتيجة المتوقعة.
كيف يُحدَّد عدد المنصات (الباليتات)؟
يُحسب عدد الدورات اليومية والمدة اللازمة لعودة المنصة إلى الاستخدام معًا. كما تُؤخذ في الاعتبار المنصات الخارجة من الخدمة واحتياجات المنشأة من المخزون الاحتياطي. فعدد المنصات المستخدمة يوميًا لا يساوي إجمالي مخزون المنصات.
ما المعلومات المطلوبة للحصول على عرض سعر لآلة تناسب الطاقة الإنتاجية المطلوبة؟
ينبغي تقديم أبعاد المنتج والإنتاج اليومي المستهدف ونظام الورديات والمساحة المتاحة ونظام المنصات (الباليتات) ومستوى الأتمتة المطلوب. وتختلف الأسعار بحسب التكوين. ولتقييم الآلة والمعدات المساعدة المناسبة لمشروعكم، يمكنكم مشاركة احتياجاتكم مع İBAR MAKİNA من خلال تعبئة نموذج طلب عرض السعر.