

የወለል ንጣፍ ድንጋይ የአገልግሎት ዘመን በአካሉ ይወሰናል፤ በገዢው ዓይን ያለው ዋጋ ግን በላይኛው ገጹ ይወሰናል። ባለ ሁለት ንብርብር የወለል ንጣፍ ድንጋይ እነዚህን ሁለት ሥራዎች ይለያቸዋል፦ አብዛኛው የድንጋዩ ክፍል ቆጣቢና ጠንካራ የመሠረት ኮንክሪት ሲሆን፣ የሚታየው የላይኛው ክፍል ደግሞ ቀለም ሊጨመርበት የሚችል፣ ጥሩ አሸዋ ያለው የተለየ የላይኛው ንብርብር ድብልቅ ነው። ሁለቱም ንብርብሮች በአንድ የመጫን ዑደት በአንድነት ስለሚጠቀጠቁ ድንጋዩ እንደ አንድ አካል ይሠራል። ይህ መመሪያ ባለ ሁለት ንብርብር ንጣፍ ደረጃ በደረጃ እንዴት እንደሚመረት፣ በላይኛው ድብልቅና በቀለም (ፒግመንት) ላይ ምን ትኩረት እንደሚያስፈልግ፣ እና ለዚህ ምርት የትኛው የንጣፍ (ፔቨር) ማምረቻ ማሽን እንደሚስማማ ያብራራል።
ባለ አንድ ንብርብር እና ባለ ሁለት ንብርብር የወለል ንጣፍ ድንጋይ
በባለ አንድ ንብርብር ንጣፍ ሻጋታውን የሚሞላው አንድ ድብልቅ ብቻ ነው፤ ቀለም ከተፈለገ ቀለሙ በሙሉ ድብልቁ ውስጥ ይገባል። በባለ ሁለት ንብርብር ንጣፍ ግን መጀመሪያ የመሠረት ኮንክሪቱ ሻጋታውን ይሞላል፤ ከዚያም በላዩ ላይ ቀጭን የላይኛው ንብርብር ድብልቅ ይነጠፋል።
| መለያ | ባለ አንድ ንብርብር | ባለ ሁለት ንብርብር |
|---|---|---|
| ድብልቅ | አንድ ድብልቅ | የመሠረት ኮንክሪት + የላይኛው ንብርብር ድብልቅ |
| የላይኛው ገጽ | ከአካሉ ጋር ተመሳሳይ ሸካራነት | ጥሩ፣ ጥቅጥቅ ያለና ይበልጥ ልሙጥ |
| ቀለም | ቀለም በድንጋዩ በሙሉ | ቀለም በላይኛው ንብርብር ብቻ |
| የቀለም ፍጆታ | ከፍተኛ | በጣም ያነሰ |
| ማሽን | አንድ ሆፐር በቂ ነው | ባለ ሁለት ሆፐር ማሽን ያስፈልጋል |
| የተለመደ ገበያ | ግራጫ፣ ቆጣቢ ንጣፍ፤ ከሰሃራ በታች ባሉ የአፍሪካ አገሮች የተለመደ | ባለቀለም፣ ለውበት የሚውል ንጣፍ፤ ሰሜን አፍሪካ፣ ባልካን፣ መካከለኛው ምሥራቅ |
በአጭሩ፣ ባለ አንድ ንብርብር ንጣፍ ቀለል ያለ የምርት መስመር ይበቃዋል፤ ግራጫ ንጣፍ ተቀባይነት ባለበት ቦታም ሥራውን ይሠራል። ገዢዎች ባለቀለም፣ ልሙጥና ማራኪ ንጣፍ በሚፈልጉበት ቦታ ደግሞ ሁለተኛው ንብርብር ጥራትን በቀጥታ ያሻሽላል፤ የቀለም ወጪንም ይቀንሳል።
ባለ ሁለት ንብርብር የወለል ንጣፍ ድንጋይ አመራረት፣ ደረጃ በደረጃ
- የመሠረት ኮንክሪት፦ ሲሚንቶ፣ አሸዋ እና የተፈጨ ጠጠር (በተለምዶ 0–8 mm) እንደ እርጥብ አፈር ሆነው ይደባለቃሉ፤ ማለትም ድብልቁ በእጅ ሲጨመቅ ይያያዛል፣ ነገር ግን ውሃ አያወጣም። ይህ ንብርብር ለድንጋዩ ጥንካሬውን ይሰጣል።
- የላይኛው ንብርብር ድብልቅ፦ ጥሩ አሸዋ (በተለምዶ 0–3 mm)፣ ከመሠረቱ የበለጠ ሲሚንቶ እና ለባለቀለም ንጣፍ ቀለም (ፒግመንት) በተለየ ቀላቃይ ወይም በተለየ ዙር ይዘጋጃሉ።
- መሠረቱን መሙላት፦ ከማሽኑ የመጀመሪያ ሆፐር የሚመጣው የመመገቢያ ሳጥን ሻጋታውን በመሠረት ኮንክሪት ይሞላል፤ በአጭር ቅድመ-ንዝረትም ያስቀምጠዋል።
- የላይኛውን ንብርብር ማንጠፍ፦ ከሁለተኛው ሆፐር የሚመጣ ሁለተኛ የመመገቢያ ሳጥን ቀጭኑን የላይኛው ድብልቅ በመሠረቱ ላይ ያነጥፋል። የላይኛው ንብርብር ውፍረት ብዙውን ጊዜ 5–10 mm ነው።
- ንዝረትና መጠቅጠቅ፦ የሻጋታው ጠረጴዛ እየነዘረ ሳለ የመጫኛው ራስ ሁለቱንም ንብርብሮች በአንድነት ይጭናል። ሁለቱ ንብርብሮች አንድ ድንጋይ የሚሆኑት እዚህ ነው።
- ከሻጋታ ማውጣት፦ ሻጋታው ይነሳል፤ አዲሶቹ ንጣፎች በፓሌታቸው ላይ ሆነው ከማሽኑ ይወጣሉ፤ የፓሌት ጋሪም ወደ ማከሚያ ቦታ ይወስዳቸዋል።
- ማከም (ኪዩሪንግ)፦ አዲስ የተመረቱ ድንጋዮች በመጀመሪያዎቹ ቀናት ከፀሐይ፣ ከነፋስና ከፈጣን መድረቅ ይጠበቃሉ፤ አስፈላጊ ከሆነም እርጥበት እንዲኖራቸው ይደረጋል። የገጽ ጥራትና የቀለም ዘላቂነት በአብዛኛው የሚወሰነው እዚህ ነው።
የላይኛው ድብልቅና ቀለም፦ ምን ላይ ትኩረት ማድረግ ያስፈልጋል
የቀለም መጠንና ወጪ
የወለል ንጣፍ ድንጋዮች ብዙውን ጊዜ በብረት ኦክሳይድ ቀለሞች (ቀይ፣ ቢጫ፣ ጥቁር፣ ቡናማ) ይቀለማሉ፤ ለአረንጓዴ ደግሞ ክሮሚየም ኦክሳይድ ጥቅም ላይ ይውላል። በአብዛኛው ተሞክሮ የቀለም መጠኑ ከሲሚንቶው ክብደት 3–5% ገደማ ነው፤ ከዚህ በላይ መጨመር ቀለሙን በግልጽ ሳያጠነክር ወጪን ብቻ ይጨምራል። ሁለተኛው ንብርብር ጥቅሙን የሚያሳየው እዚህ ነው፦ 6–8 cm ውፍረት ባለው ድንጋይ ውስጥ 5–10 mm የሆነው የላይኛው ንብርብር ከጠቅላላው መጠን ትንሽ ክፍል ብቻ ነው። ቀለሙ በዚህ ንብርብር ብቻ ሲገባ፣ ድንጋዩን በሙሉ ከማቅለም በጣም ያነሰ ቀለም ይጠቀማሉ። ነጭ ሲሚንቶ ቢጫና ፈካ ያሉ ቀለሞችን ይበልጥ ደማቅ ያደርጋል።
የቀለም ወጥነት
ከአንድ ፓሌት ወደ ሌላው ለሚታየው የቀለም ልዩነት በጣም የተለመደው ምክንያት የእርጥበትና የቀለም መጠን መለዋወጥ ነው። በእያንዳንዱ ዙር ቁሳቁሶችን በተመሳሳይ መንገድ መመዘን፣ የአሸዋውን እርጥበት መከታተል እና የመደባለቂያ ጊዜውን ቋሚ ማድረግ ቀለሙን ወጥ ያደርጉታል። አንድን ትዕዛዝ ከአንድ ዓይነት የቁሳቁስ ክምችት ማምረትም በግንባታ ቦታው ላይ የሚታይ የቀለም ልዩነትን ያስቀራል።
ነጭ ጨዋማ ሽፋን (ኢፍሎሬሰንስ)
ከጊዜ በኋላ በገጹ ላይ የሚታዩት ነጭ ነጠብጣቦች ከኮንክሪቱ ውስጥ ወደ ላይ ከሚወጣው ኖራ የሚመጡ ሲሆኑ፣ በባለቀለም ንጣፍ ላይ በጣም ጎልተው ይታያሉ። ጥቅጥቅ ያለና ክፍተት የሌለው ገጽ፣ ከመጠን በላይ ውሃን ማስወገድ እና ትክክለኛ ማከም አደጋውን ይቀንሳሉ፤ ኢፍሎሬሰንስን የሚቀንሱ ተጨማሪ ኬሚካሎችንም መጠቀም ይቻላል።
ንዝረት በገጽ ጥራት ላይ ያለው ሚና
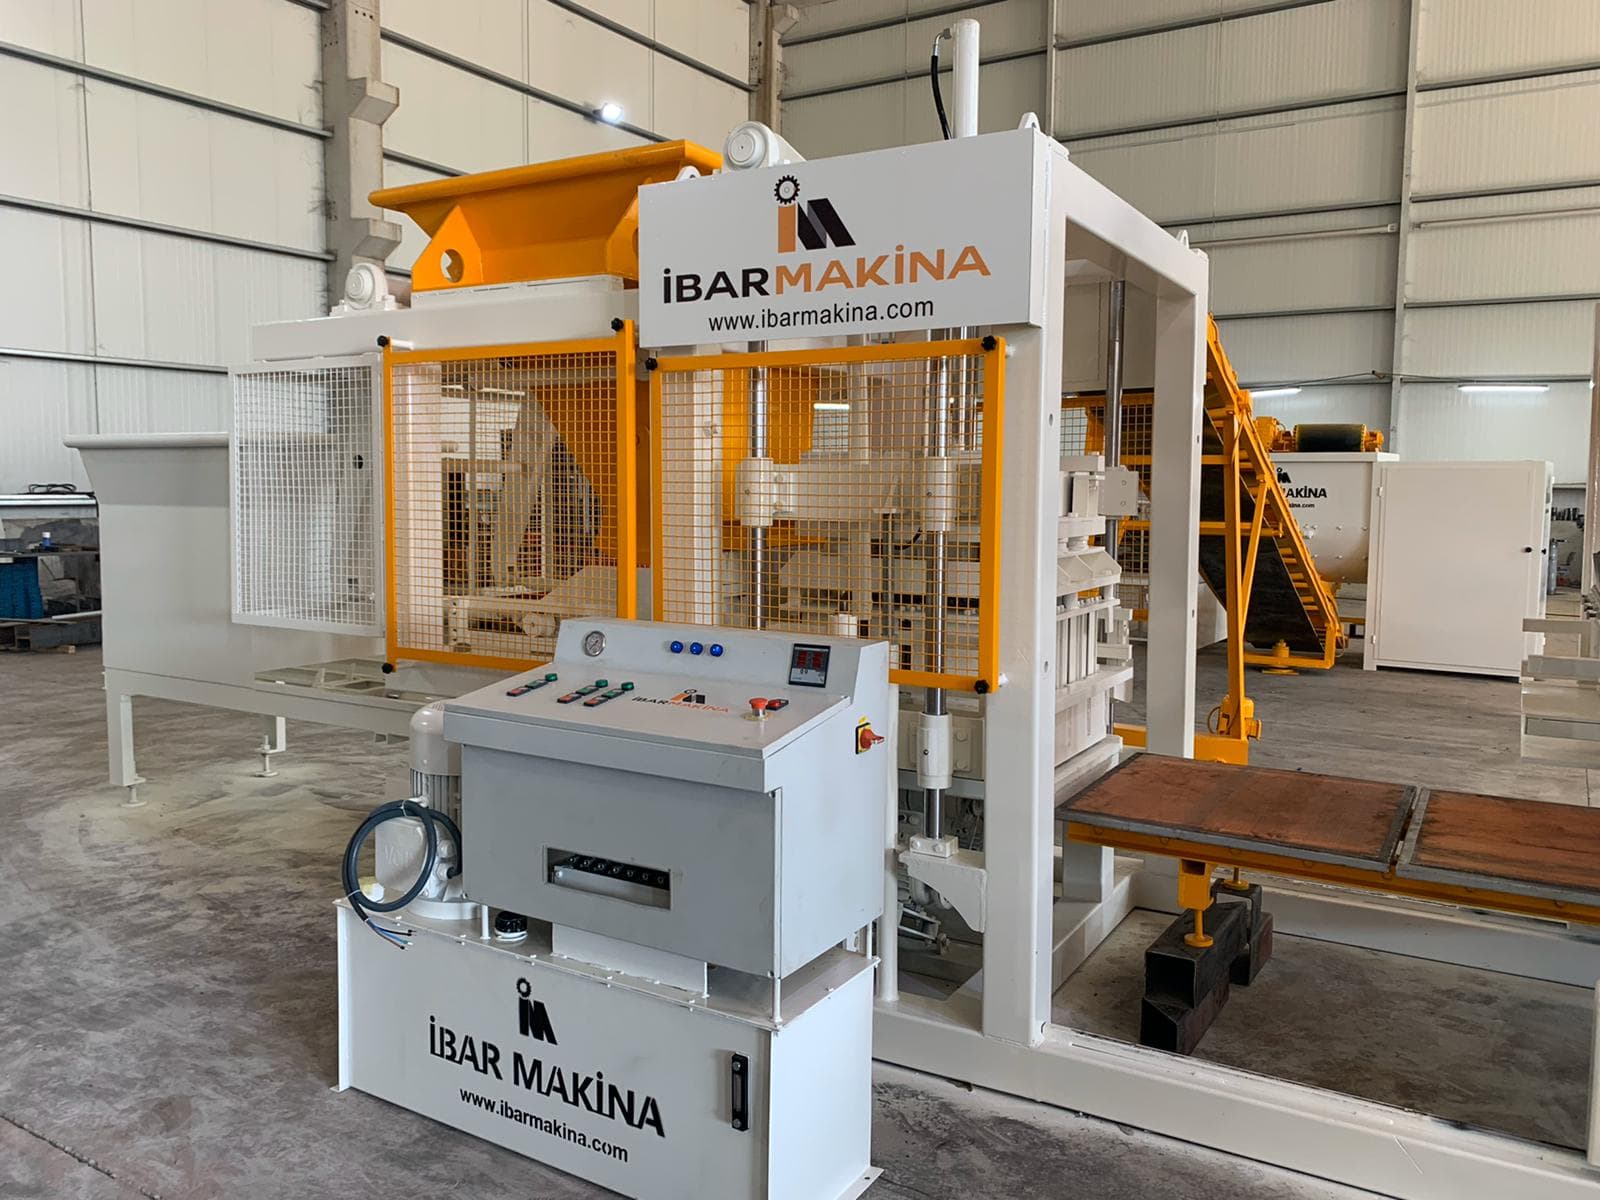
ጥሩ የላይኛው ድብልቅ ብቻውን ልሙጥ ገጽ አያረጋግጥም፤ ገጹን ጥቅጥቅ ያለና ክፍተት የሌለው የሚያደርገው ንዝረት (ቫይብሬሽን) ነው። ንዝረቱ በሻጋታው በሙሉ እኩል ካልተሰራጨ፣ አንዳንድ ድንጋዮች ቀዳዳ ያለው ገጽና የተሞለጩ ጠርዞች ይዘው ይወጣሉ። በİbar Makina የCBM ተከታታይ ማሽኖች ላይ ኃይለኛ የንዝረት ሞተሮች ከሻጋታው ጠረጴዛ በታች ይሠራሉ፤ የንዝረት ሲስተማችን ድብልቁን በሻጋታው በሙሉ እኩል ስለሚጠቀጥቅ፣ ከፊል አውቶማቲክ CBM ማሽኖቻችን በተለምዶ ከሙሉ አውቶማቲክ መስመሮች የሚጠበቀውን የገጽ ጥራት ያለው ንጣፍ ያመርታሉ። በከፊል አውቶማቲክ መስመር ለሚጀምር ባለሀብት ይህ ማለት የገበያውን የጥራት ፍላጎት በአነስተኛ ኢንቨስትመንት ማሟላት ማለት ነው።
ለባለ ሁለት ንብርብር ንጣፍ የትኛው የንጣፍ ማምረቻ ማሽን?
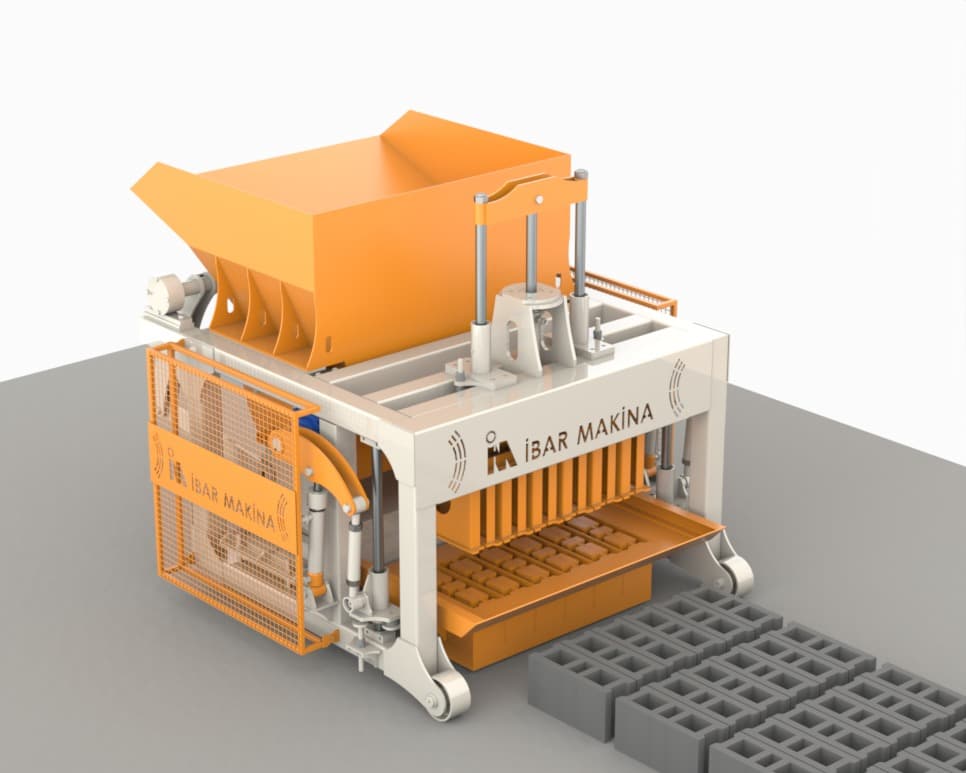
ባለ ሁለት ንብርብር ምርት ሁለት የተለያዩ ሆፐሮችንና ሁለት የመመገቢያ ሳጥኖችን ይፈልጋል። የİbar Makina CBM ተከታታይ ማሽኖች በዚህ መንገድ የተሠሩ ሲሆኑ፣ ያው ማሽን ሻጋታ ከተቀየረ በኋላ ብሎኬትና የመንገድ ጠርዝ ድንጋይ (ከርብ ስቶን) ያመርታል። አሃዞቹ ከምርት መዛግብታችን የተወሰዱ ናቸው፦
| ሞዴል | አውቶሜሽን | በአንድ ዑደት የሚመረት ንጣፍ | የቀን የንጣፍ ምርት |
|---|---|---|---|
| CBM 12 | ከፊል አውቶማቲክ | 12 | ወደ 300 m² ገደማ |
| CBM 20 | ከፊል አውቶማቲክ | 20 | ወደ 400 m² ገደማ |
| CBM 25 | ከፊል አውቶማቲክ | 25 | ወደ 500 m² ገደማ |
| CBM 25 PRO | ሙሉ አውቶማቲክ (PLC) | 25–70 (እንደ ንጣፉ ቅርጽ) | 700–800 m² |
| CBM 36 PRO | ሙሉ አውቶማቲክ (PLC) | 36–99 (እንደ ንጣፉ ቅርጽ) | 1,100–1,300 m² |
የBLOCKMASTER ተከታታይ ማሽኖች አንድ ሆፐር ያላቸው ሲሆን ባለ አንድ ንብርብር ንጣፍ ያመርታሉ፤ ግራጫ ንጣፍ በቂ በሆነበት ቦታ ቆጣቢ ምርጫ ናቸው። ዓላማዎ ባለቀለም፣ ባለ ሁለት ንብርብር ንጣፍ ከሆነ በCBM ተከታታይ ይጀምሩ። በሙሉ አውቶማቲክ PRO ሞዴሎች ላይ ድንጋይ የሚሰበስቡና የሚደረድሩ ሮቦቶች አማራጭ ቢሆኑም ለሙሉ አውቶማቲክ ምርት ይመከራሉ። ሁሉንም ሞዴሎች በየንጣፍ (ፔቨር) ማምረቻ ማሽኖች ገጻችን ላይ ያወዳድሩ፤ ዋጋውን የሚወስኑትን ነገሮች ደግሞ በየንጣፍ ማምረቻ ማሽን የዋጋ መመሪያችን ውስጥ ይመልከቱ።
ከመስክ የተገኘ ምሳሌ፦ CBM 12 በዋጋዱጉ
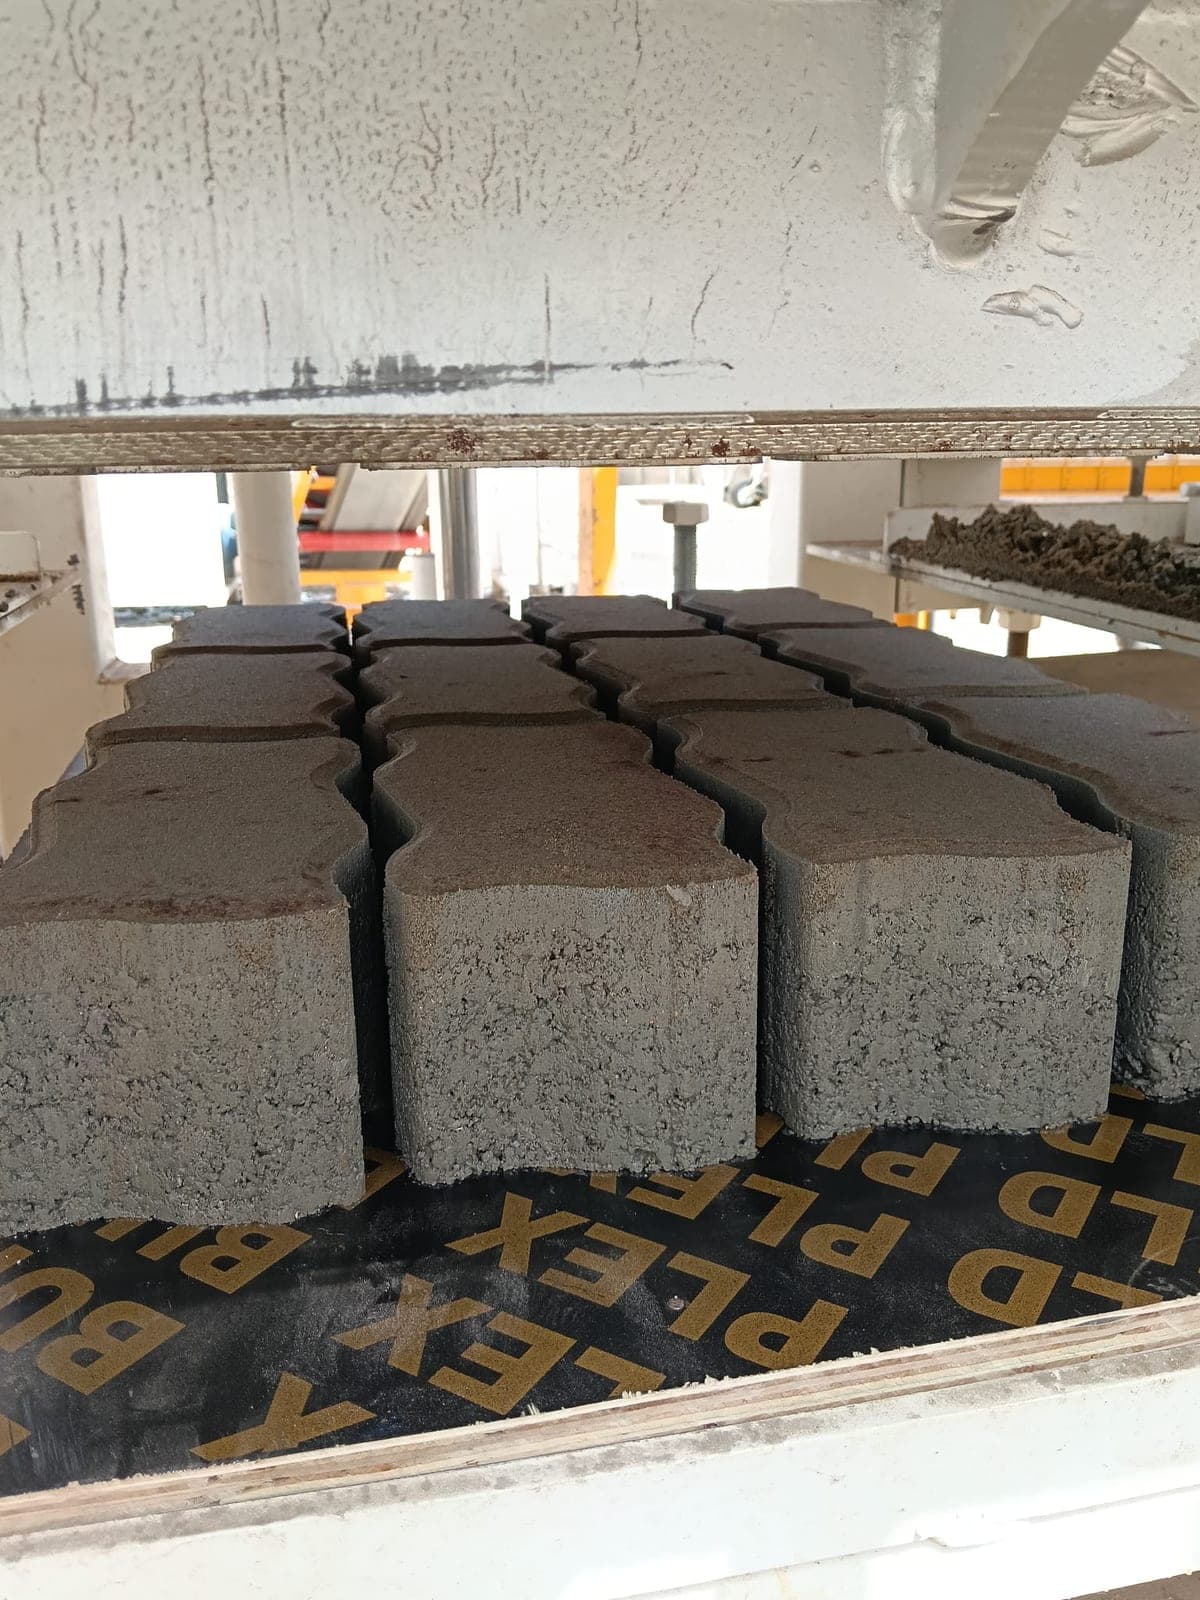
በቡርኪና ፋሶ፣ በዋጋዱጉ የተከልነው የCBM 12 መስመር ያመረታቸው የመጀመሪያ ፓሌቶች የቅርብ ፎቶዎች የሁለተኛውን ንብርብር ውጤት በግልጽ ያሳያሉ፦ ተቆላላፊ ንጣፎቹ (ኢንተርሎኪንግ ፔቨር) ጥሩና ጥቅጥቅ ያለ የላይኛው ገጽና ጥርት ያሉ የተቆረጡ ጠርዞች ሲኖራቸው፣ አካላቸው ግን ሻካራ ኮንክሪት ነው። ሻጋታ ከተቀየረ በኋላ ያው ማሽን በአንድ ፓሌት አምስት ባዶ ውስጥ ብሎኬቶችንም አምርቷል።
ተደጋግመው የሚነሱ ጥያቄዎች
ባለ ሁለት ንብርብር ንጣፍ ከባለ አንድ ንብርብር ይበልጥ ጠንካራ ነው?
ጥንካሬው በዋናነት የሚመጣው ከመሠረት ኮንክሪቱና ከትክክለኛ መጠቅጠቅ ነው። ሁለተኛው ንብርብር የሚያመጣው ልዩነት ይበልጥ ጥቅጥቅ ያለና ለመሸርሸር የበለጠ የሚቋቋም ገጽ፣ እንዲሁም በላይኛው ክፍል ብቻ በትንሽ ቀለም የሚገኝ ቀለም ነው።
የላይኛው ንብርብር ውፍረት ምን ያህል መሆን አለበት?
በተግባር ብዙውን ጊዜ 5–10 mm። በጣም ቀጭን ንብርብር ሲሸረሸር አካሉን ሊያጋልጥ ይችላል፤ ከሚያስፈልገው በላይ ወፍራም ንብርብር ደግሞ ወጪን ይጨምራል።
ያው ማሽን ግራጫና ባለቀለም ንጣፍ ማምረት ይችላል?
አዎ። በባለ ሁለት ሆፐር ማሽን ላይ ለግራጫ ንጣፍ የላይኛው ድብልቅ ያለ ቀለም ይዘጋጃል፤ ለባለቀለም ንጣፍ ደግሞ ቀለሙ የሚገባው በላይኛው ድብልቅ ውስጥ ብቻ ነው።
የሻጋታ ጥገና የገጽ ጥራትን ይነካል?
አዎ። ያረጀ ወይም የቆሸሸ ሻጋታ በጠርዞች ላይ ትርፍ ቁራጮችንና የመጠን ልዩነቶችን ያስከትላል። የእኛን የንጣፍ ሻጋታ ጥገና መመሪያ ይመልከቱ።
ማምረት የሚፈልጓቸውን የንጣፍ ዓይነቶች፣ የቀለም ግቦችዎን እና የቀን ካሬ ሜትር ግብዎን ይንገሩን — በWhatsApp መልዕክት ይላኩልን፤ ተገቢውን የCBM ሞዴል፣ ሻጋታዎችንና ዋጋውን በዚያው ቀን እንልክልዎታለን። ተከላና የኦፕሬተር ስልጠና በዋጋው ውስጥ የተካተቱ ሲሆን ማሽኖቻችን የ2 ዓመት ዋስትና አላቸው።